

Kontaktu materiālu izvēle vispārējas nozīmes jaudas relejiem tieši nosaka elektrisko kalpošanas laiku, kontaktu pretestības stabilitāti un loka erozijas izturību induktīvās slodzes apstākļos. Sudraba sakausējuma elektriskie kontakti un sudraba alvas oksīds AgSnO2 ir atšķirīgas materiālu sistēmas, kas izstrādātas īpašiem pārslēgšanas pienākumiem, kurām nepieciešams precīzs novērtējums, pamatojoties uz strāvas blīvumu, pārsprieguma maksimumiem un termiskā trieciena parametriem.

Materiālu metalurģija un mikrostruktūra Bimetāla kniežu kontaktu pamati
Sudraba sakausējumi, galvenokārt sudraba-niķeļa AgNi un sudraba-vara AgCu, paļaujas uz cietā šķīduma stiprināšanu vai smalku fāžu sadalījumu, lai sasniegtu elektrovadītspēju, kas ir lielāka vai vienāda ar 85% IACS. Kā tipisks sudraba elektroniskais kontakts, AgNi varianti nodrošina stabilu zemu sākotnējo kontakta pretestību un minimālu sprieguma kritumu zemas līdz vidējas pretestības slodzēm. Tomēr spēcīgas strāvas pārtraukuma gadījumā sudraba matricas salīdzinoši zemā kušanas temperatūra paātrina materiāla pārnesi un mikrometināšanas tendences.
Un otrādi, elektriskās releja sudraba AgSnO2/Cu bimetāla kniedes izmanto AgSnO2 kā ar oksīdu dispersiju stiprinātu kompozītmateriālu. Smalkas SnO2 daļiņas ir vienmērīgi iestrādātas sudraba matricā, izmantojot pulvermetalurģiju vai ķīmisko sintēzi. Kad SnO2 fāze tiek pakļauta augstas temperatūras elektriskiem lokiem, tā darbojas kā stingrs termiskais karkass, nomācot hidrodinamisko metāla plūsmu un kavējot loka eroziju. Šī konstrukcijas stabilitāte nodrošina izcilu pretmetināšanas veiktspēju, pārslēdzot induktīvās slodzes, piemēram, solenoīda vārstus un mazus motora tinumus.
| Parametrs / Īpašums | Sudraba sakausējums (AgNi10) | Sudraba alvas oksīds (AgSnO2-In2O3 88/12) |
|---|---|---|
| Elektriskā vadītspēja | Lielāks vai vienāds ar 58 MS/m (≈ 95% IACS) | Lielāks vai vienāds ar 48 MS/m (≈ 82% IACS) |
| Sākotnējā kontakta pretestība | < 0.5 mΩ | < 1.5 mΩ |
| Blīvums | 10,3 g/cm³ | 9,8 g/cm³ |
| Mikrocietība | 70-100 HV | 110-150 HV |
| Izturība pret loka eroziju | Mērens | Augsts |
| Primārās kļūmes režīms | Materiālu pārnese un nodilums | Lēna oksidācijas augšana |

Bimetāla kniežu sudraba kontaktu veiktspējas novērtējums līdzstrāvas un maiņstrāvas pārslēgšanas slodzēm
Shēmas dinamika nosaka, vai sakausējums vai oksīdu saturošs kompozīts sasniedz IEC 60947 noteikto mērķa mehānisko izturību. Kā tipisks bimetāla sudraba kontaktpunkts, sudraba sakausējumi darbojas optimāli tīrās, zemas strāvas signāla ķēdēs, kur kontakta atlēcienam jābūt minimālam un sākotnējam milivoltu kritumam ir izšķiroša nozīme. Tomēr to neaizsargātība pret sulfīda plēves veidošanos rūpnieciskā vidē rada augstas pretestības robežslāņus, kas pasliktina zema līmeņa pārslēgšanās uzticamību.
AgSnO2 kontaktmateriāli mazina vides piesārņojumu ar sēru, vienlaikus nodrošinot stabilas loka dzēšanas īpašības. Augstfrekvences cikliskuma laikā AgSnO2 uzrāda paredzamu, pakāpenisku kontakta pretestības pieaugumu, nevis katastrofālu bedrīšu veidošanos. Šāda darbība novērš priekšlaicīgu pārkaršanu lieljaudas kontaktoros un augstsprieguma līdzstrāvas (HVDC) komutācijas arhitektūrās.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Bi{0}}metālu sudraba sakausējuma kontaktu ražošanas un ražošanas ierobežojumi
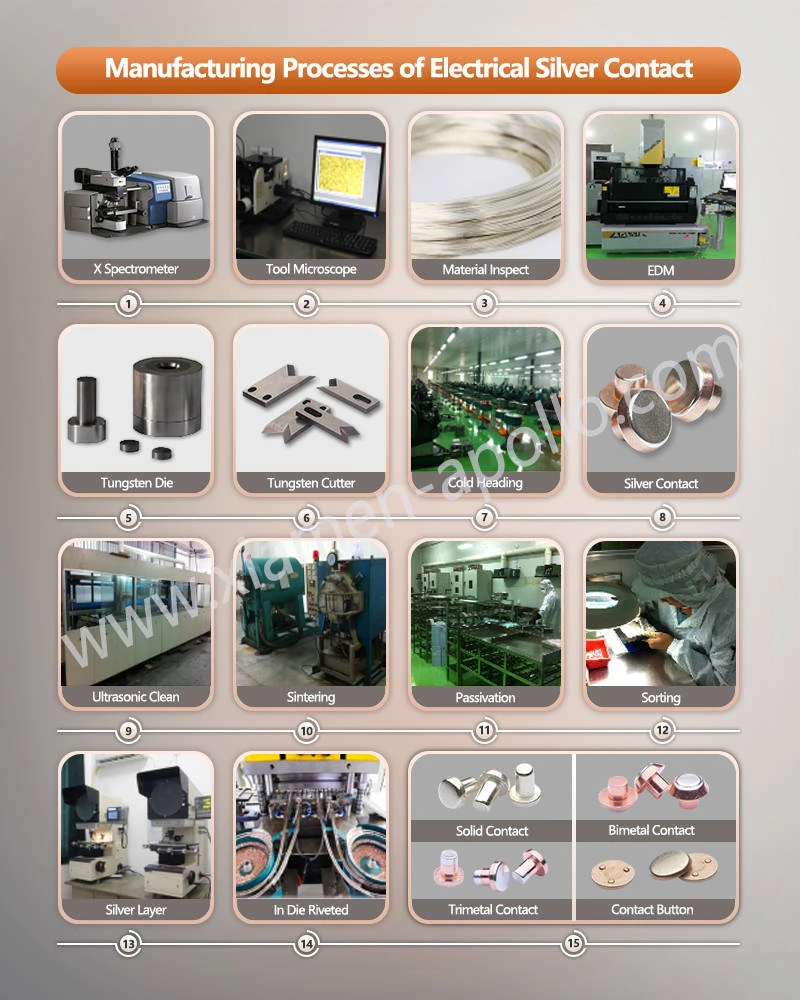
Augstas uzticamības bimetāla kontaktpogu ražošana relejiem ietver progresīvas metāla formēšanas metodes, tostarp bimetāla auksto galvojumu, augstfrekvences lodēšanu un progresīvu štancēšanu. AgNi sakausējumi nodrošina augstu lokanību, ļaujot aukstās virsmas deformācijas koeficientiem, kas pārsniedz 4:1, bez malu plaisāšanas. Tas ļauj rentabli ražot bimetāla kniedes, kur sudraba vāciņš ir mehāniski nofiksēts uz vara kāta.
AgSnO2 komponentu ražošanai ir nepieciešami specializēti saķepināšanas un ekstrūzijas parametri cietā oksīda fāzes dēļ. Tā kā neapstrādātam AgSnO2 ir zemāka aukstās formēšanas spēja, elektriskās releju sudraba AgSnO2/Cu bimetāla kniedēs bieži tiek izmantotas plānslāņa sudraba kompozītmateriālu lentes, kas metinātas uz atsperu misiņa vai vara asmeņiem, izmantojot automātisko pretestības vai lāzermetināšanu. Izmēru pielaides līdz ± 0,005 mm tiek saglabātas, lai nodrošinātu vienmērīgu spraugu atstarpi releja montāžas laikā.
Bieži uzdotie jautājumi par sudraba elektrisko kontaktu
Kāds ir standarta sudraba slāņa biezums brimetāla sudraba kontaktkniedēm relejiem, ko izmanto jaudas relejos?
Sudraba slāņa biezums parasti svārstās no 0,2 mm līdz 1,2 mm atkarībā no nominālās pārslēgšanas strāvas un paredzamā elektriskā mūža ilguma saskaņā ar IEC 60947 darbības kategorijām.
Kā Xiamen Apollo nodrošina materiālu izsekojamību, lai nodrošinātu atbilstību IATF16949?
Katrai ražošanas partijai tiek veikta stingra spektrālā analīze, mikrocietības pārbaude un blīvuma pārbaude, ko nodrošina pilni materiāla pārbaudes ziņojumi (MTR) un unikāla partiju numerācija, kas izsekojama no neapstrādāta pulvera līdz gatavām apzīmogotām daļām.
Kāds ir standarta izpildes laiks pielāgotiem sudraba elektrisko kontaktu prototipu paraugiem?
Standarta prototipu paraugi pielāgotām aukstuma kniedēm vai apzīmogotām bimetāla mezgliem tiek izgatavoti un nosūtīti 10–15 darbadienu laikā, un to papildina pilni izmēru pārbaudes ziņojumi.

sazinieties ar mums
Mēs piegādājam sertificētu, augstas veiktspējas līmeniSudraba sakausējuma elektriskie kontaktirisinājumi, ko nodrošina stingras laboratorijas pārbaudes un progresīva automatizēta ražošana. Sazinieties ar mūsu inženieru komandu jau šodien, lai nodrošinātu precīzi izstrādātus komponentus jūsu nākamās paaudzes komutācijas sistēmām.
