

Berilija varš (BeCu) ir augstas veiktspējas vara sakausējumu virsotne, integrējot īpaši augstu stiepes izturību, izcilu noguruma izturību, izcilu siltumvadītspēju un elektrisko vadītspēju, kā arī nedzirksteļošanas īpašības vienā inženiertehniskajā materiālā. 1. līmeņa automobiļu, kosmosa un elektroierīču oriģinālo iekārtu ražotājiem precīzijas berilija vara štancēšanas detaļu norādīšana ir ļoti svarīga, ja standarta fosfora bronza vai misiņš sabojājas ārkārtējas mehāniskās cikliskās slodzes un paaugstinātas darba temperatūras apstākļos. Kā tiešais-avota ražotājs Sjamenā, Ķīnā, Xiamen Apollo Electric Co., Ltd. izstrādā sarežģītus pielāgotus štancēšanas un formēšanas risinājumus, kas pielāgoti stingriem starptautiskajiem standartiem, tostarp RoHS, REACH un IATF16949.
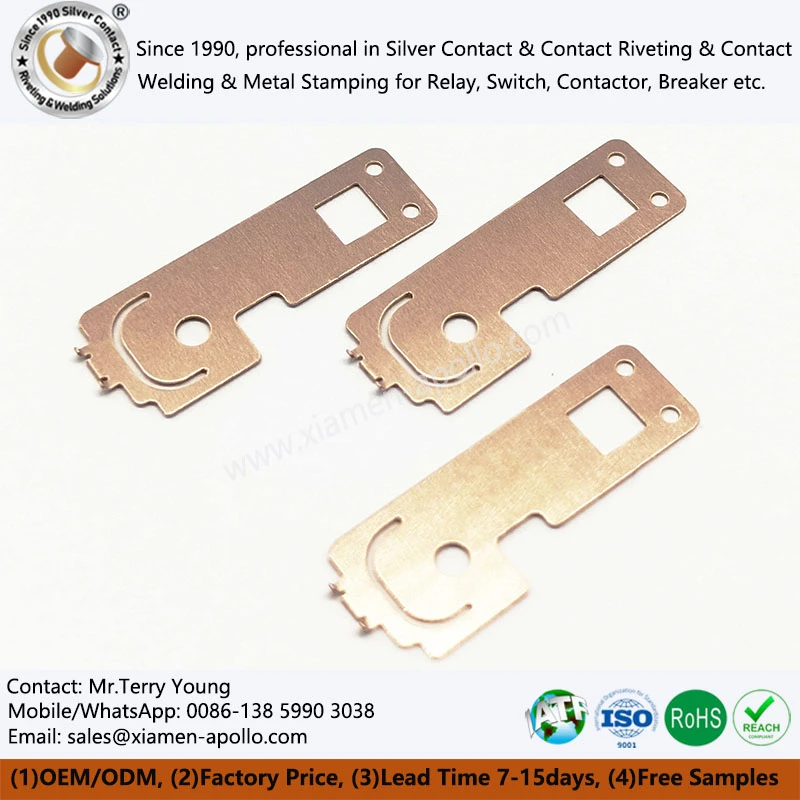
Berilija vara sakausējumu metalurģiskais sastāvs un mehāniskās īpašības
Lai saprastu, kāpēc BeCu pārspēj parastos vara sakausējumus prasīgos elektriskos un strukturālos lietojumos, inženieriem ir jāanalizē tā mikrostrukturālā uzvedība un mehāniskā matrica. Berilija vara sakausējumi parasti satur no 1,8% līdz 2,15% berilija ar nelielām kobalta, niķeļa vai dzelzs piedevām, lai uzlabotu graudu struktūru nokrišņu sacietēšanas (novecošanās) laikā.
Atšķirībā no standarta vara sakausējumiem, kuru stiprība ir atkarīga tikai no aukstās apstrādes, BeCu var štancēt mīkstā, kaļamā šķīdumā atkvēlinātā stāvoklī un pēc tam termiski apstrādāt, lai sasniegtu atsperes izturīgu cietības līmeni, kas ir salīdzināms ar augstas stiprības leģētajiem tēraudiem. Tālāk esošajā tabulā ir norādītas augstas veiktspējas berilija vara sakausējumu galvenās ķīmiskās un mehāniskās specifikācijas, ko izmanto precīzā progresīvā štancēšanai.
| Parametrs / Īpašums | Augstas izturības BeCu (CDA C17200 / CuBe2) | Augstas vadītspējas BeCu (CDA C17500 / CuCoBe) | Standarta fosfora bronza (CuSn8 — atsauce) |
|---|---|---|---|
| Berilija saturs (masas %) | 1.90% – 2.15% | 0,40%–0,70% (kopsakausēts) | 0,00% (Sn: 7,0% - 9,0%) |
| Blīvums (g/cm3) | 8.25 – 8.30 | 8.80 | 8.80 |
| Stiepes izturība (MPa) | 1100–1450 (vecumā) | 700–950 (vecumā) | 450 – 650 |
| Cietība (HRC/HV) | HRC 38–43 (HV 380–450) | HRC 20–30 (HV 220–300) | HV 150–210 |
| Elektriskā vadītspēja (% IACS) | 22% – 25% | 45% – 60% | 15% – 20% |
| Siltumvadītspēja (W/m⋅K) | 105 – 130 | 200 – 250 | 75 – 85 |
| Maksimālā darba temperatūra ( grāds ) | 250 grādi | 300 grādi | 125 grādi |
Precīzijas štancēšanas mikrostrukturālās priekšrocības
Progresīvās štancēšanas laikā materiāls tiek pakļauts smagai plastiskai deformācijai. C17200 sakausējums atkvēlinātajā stāvoklī (AT rūdījums) uzrāda izcilu formējamību, ļaujot saliekt stingrā rādiusā, dziļi ievilkt un veikt mikrocaurduršanu bez malu plaisāšanas vai mikroplaisām. Pēcštancēšanas novecošana 315–340 grādu leņķī izraisa smalki izkliedētu sacietēšanas fāžu nogulsnēšanos, bloķējot dislokācijas un radot nulles dimensiju atslābumu vai atsperes novirzi.
Berilija vara sloksņu galvenie rūpnieciskie pielietojumi detaļu štancēšanai
Papildus Berilija atsperēm relejiem augstas veiktspējas berilija varš spēlē neaizstājamu lomu uzlabotā plastmasas un krāsaino metālu liešanas veidņu ražošanā. Aizstājot parasto P20 vai H13 instrumentu tēraudu ar augstas cietības, augstas siltumvadītspējas berilija bronzas ieliktņiem, veidnes pārvar nopietnu termisko nogurumu un dzesēšanas vājās vietas.
Termisko sašaurinājumu risināšana iesmidzināšanas formēšanā
Plastmasas iesmidzināšanas veidnēs ar lielu dobumu un karstās plūsmas dzesēšanas sistēmās lokalizēta siltuma uzkrāšanās pagarina cikla laiku, izraisa deformāciju un rada izmēru nestabilitāti. Berilija vara sakausējuma-īpaši augstas vadītspējas pakāpes-ir līdz pat 5 reizēm lielāka siltumvadītspēja nekā standarta instrumentu tēraudiem.
- Plastmasas iesmidzināšanas veidņu ieliktņi un serdeņi:BeCu ieliktņi, kas novietoti kritiskos karsto punktu zonās (piemēram, dziļās ribās, stūros un vītņu serdeņos), paātrina siltuma ekstrakciju, samazinot cikla laiku par 15% līdz 40%.
- Krāsaino metālu gravitācija un zemspiediena liešana:Specializētie BeCu sakausējumi atrisina metāla-šķidro izdedžu saķeres un pelējuma erozijas problēmas. Tie novērš mikroplaisāšanu un priekšlaicīgu nodilumu, atbilst importēto instrumentu materiālu ilgmūžībai, vienlaikus saglabājot HRC 43 cietību.
- Formēšanas dobumi un siltumvadošās sprauslas:Nodrošiniet vienmērīgu dzesēšanu sarežģītās ģeometriskās tvertnēs, ievērojami uzlabojot virsmas apdari, samazinot atlikušo iekšējo spriegumu un samazinot metāllūžņu daudzumu.
Konsultējieties ar mūsu elektroinženieriem jau šodien

Uzlabota berilija vara lokšņu metāla formēšanas procesa kontrole un kvalitātes nodrošināšana
Berilija vara lokšņu metāla formēšanai ir nepieciešama stingra instrumentu konstrukcija un stingra parametru ievērošana. Tā kā BeCu formēšanas laikā ātri sacietē, instrumentu un presformu inženieriem ir jāaprēķina precīzi atsperes kompensācijas algoritmi progresīvās štancēšanas simulācijās.
Ražošanas procesa sadalījums
- Materiāla sagatavošana un griešana:Augstas precizitātes griešana ar platuma pielaidi, kas kontrolēta ±0,02 mm robežās, un urbuma augstums ir mazāks par vai vienāds ar 5% × materiāla biezums (t).
- Ātrgaitas progresīvā štancēšana:80T līdz 300T augstas precizitātes štancēšanas preses, kas aprīkotas ar optisko sensoru kļūdu noteikšanu un automatizētām štancēšanas aizsardzības sistēmām.
- Kontrolētas atmosfēras vecuma sacietēšana:Berilija lokšņu štancēšanas spaiļu detaļu termiskā apstrāde tiek veikta vakuuma vai ar slāpekli attīrītās krāsnīs 320 grādi ± 5 grādos 2–3 stundu laikā, lai sasniegtu vienādas mērķa mehāniskās īpašības bez virsmas oksidācijas.
- Izmēru un metalurģiskā pārbaude:100% optiskā skrīnings (VMM), Rockwell/Vickers cietības pārbaude un XRF pārklājuma biezuma pārbaude (atbilst ASTM B194 un IATF 16949 standartiem).

Bieži uzdotie jautājumi par berilija vara metāla štancēšanu
Kāds ir parastais sagatavošanās laiks pielāgotiem vara sakausējuma precīzās štancēšanas prototipiem un masveida ražošanai?
+
-
Standarta instrumentu izgatavošanai un prototipa paraugu ņemšanai nepieciešamas 10 līdz 15 darba dienas. Masveida ražošanas pasūtījumi parasti tiek izpildīti 10–15 dienu laikā, un to atbalsta Kanban un VMI krājumu pārvaldība.
Kā Xiamen Apollo nodrošina materiālu izsekojamību un atbilstību starptautiskajiem standartiem?
+
-
Katra neapstrādāta berilija vara sloksnes partija tiek iegādāta no sertificētām dzirnavām ar pilniem materiālu pārbaudes ziņojumiem (MTR). Mūsu ražotnes darbojas saskaņā ar IATF 16949, ISO 9001, RoHS un REACH direktīvām, nodrošinot pilnīgu izsekojamību no lietņa līdz gatavai apzīmogotai sastāvdaļai.
Vai Ķīnas berilija vara metāla štancēšanas rūpnīca var nodrošināt OEM formējošās daļas?
+
-
Jā. Kvalificēts ražotājs var izgatavot berilija vara štancēšanas un formēšanas detaļas pēc klienta rasējumiem, ņemot vērā materiāla pakāpi, instrumentus, pielaidi, pārbaudi un ražošanas{1}}apjoma pārskatīšanu.
sazinieties ar mums
Jūsu inženierijas projekts saskaras ar stingriem izpildes laika ierobežojumiem un stingrām materiālu veiktspējas prasībām. Kā IATF 16949 sertificēta tiešā rūpnīca mēs atbalstām prototipu validāciju, instrumentu izstrādi un masveida apjomu.Berilija vara štancēšanas daļasražošanu. Iesniedziet savus 2D/3D rasējumus un veiktspējas specifikācijas tūlīt, un mūsu lietojumprogrammu inženieri 24 darba stundu laikā atgriezīs mērķtiecīgu piedāvājumu. Neaizkavējiet komponentu piegādes grafiku.
