

Lai sasniegtu 800 V ātrās uzlādes arhitektūru stingros termiskās un elektriskās pārrāvuma sliekšņus, ir nepieciešama precīza materiālu izvēle metalizēta metināta keramikas korpusa HVDC kontaktora iekšējiem apvalkiem. Augstas tīrības alumīnija oksīda keramika (Al2O3, lielāka vai vienāda ar 95%) nodrošina nepieciešamo dielektrisko izturību (lielāka vai vienāda ar 20 kV/mm) un termiskā trieciena pretestību (ΔT, kas ir lielāka vai vienāda ar 300 grādiem), lai nomāktu augstas enerģijas elektriskos lokus zem 1000A elektrisko transportlīdzekļu pārslēgšanas slodzēm, novēršot katastrofālas īssavienojumu sistēmas.
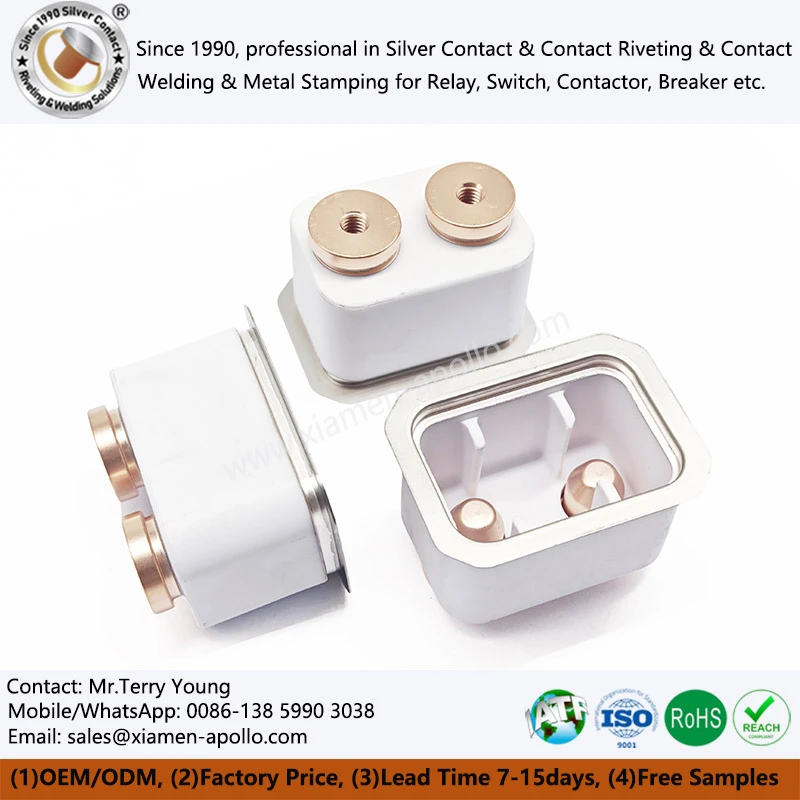
Augstsprieguma līdzstrāvas (HVDC) arhitektūras prasības un termiski-dielektriskās problēmas
Nākamās paaudzes 800 V augstsprieguma platformas elektriskajos transportlīdzekļos darbina nepārtrauktas darbības strāvu, kas pārsniedz 500 A, un īsslēguma pārtraukumu strāvu līdz 3000 A. Šajos smagajos ekspluatācijas apstākļos standarta polimēru vai zemas kvalitātes keramikas korpusi cieš no virsmas uzliesmojuma un termiskās plaisāšanas, ko izraisa strauja loka plazmas izplešanās.
Lai atbilstu IEC 60947-4-1 un ISO 6469-3 drošības standartiem, EV alumīnija oksīda keramikas korpusiem jāsaglabā konstrukcijas integritāte un izolācijas pretestība, kas pārsniedz 10¹⁰ Ω temperatūrā līdz 250 grādiem. Šajā tabulā ir salīdzinātas standarta tehniskās specifikācijas starp izplatītākajiem korpusa materiāliem, ko izmanto releju ražošanā:
| Materiāls īpašums | 95% Al2O3 keramika | 99% Al2O3 keramika | Standarta steatīta keramika |
|---|---|---|---|
| Dielektriskā izturība (kV/mm) | Lielāks vai vienāds ar 20 | Lielāks par vai vienāds ar 24 | Lielāks par vai vienāds ar 12 |
| Fleksiālā izturība (MPa) | Lielāks vai vienāds ar 300 | Lielāks vai vienāds ar 350 | Lielāks vai vienāds ar 140 |
| Siltumvadītspēja (W/m·K) | 16‑20 | 25‑30 | 2‑3 |
| Tilpuma pretestība 20 grādos (Ω·cm) | Lielāks vai vienāds ar 10¹⁴ | Lielāks par vai vienāds ar 10¹⁵ | Lielāks vai vienāds ar 10¹² |
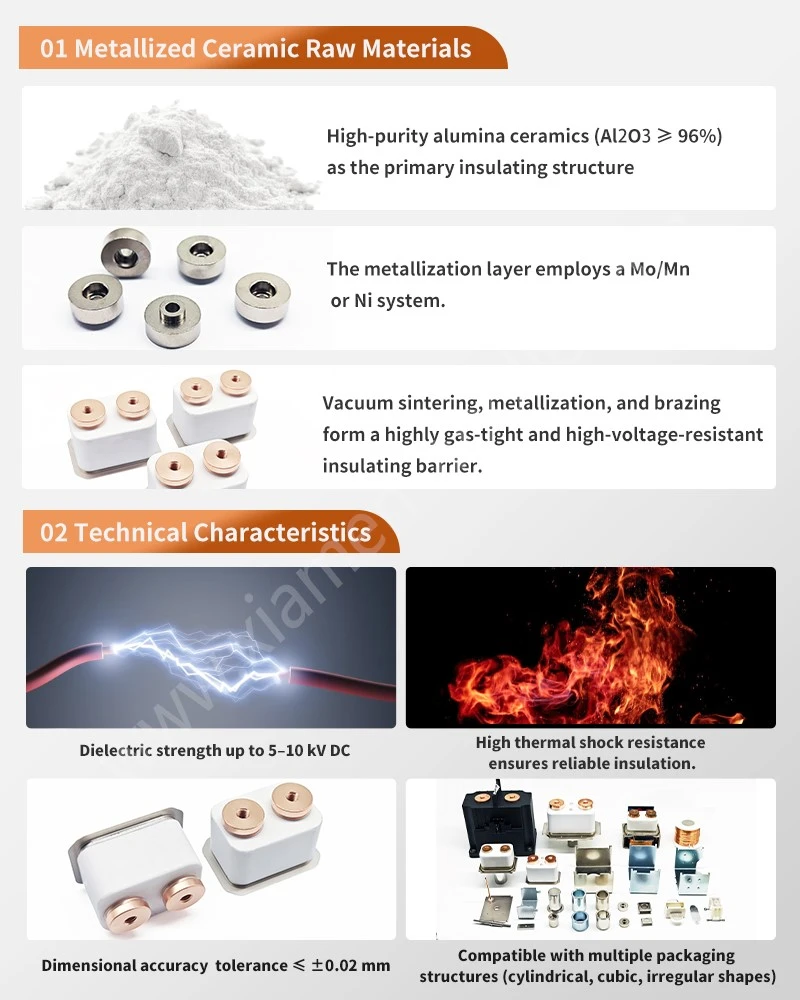
95% alumīnija oksīda keramikas komponenti un augstas temperatūras{1}}lodēšana: saskarnes vadība
Keramikas korpuss parasti ir tikai viena montāžas daļa. Ražošanas izaicinājums ir saskarnē starp keramikas izolācijas korpusu un vadošo metāla konstrukciju. Ražošanas maršrutam, kurā izmanto 95% alumīnija oksīda keramiku, T2Y2 varu un tērauda blīvi, nepieciešama kontrolēta formēšana, virsmas sagatavošana, metalizācijas vai savienošanas sagatavošana, lodēšana un izmēru pārbaude.
EV alumīnija oksīda keramikas korpuss: materiāla un izmēru vadības ierīces
EV alumīnija oksīda keramikas korpusam, ko izmanto ap HVDC kontaktoru, ir jānorāda materiāla sastāvs, sienas biezums, saskarnes ģeometrija un pēc{0}}procesa izmēru stabilitāte.
| Komponentu zona | Primārais mainīgais | Pārbaudes fokuss |
|---|---|---|
| Keramikas korpuss | Alumīnija oksīda marka | Materiāla identifikācija |
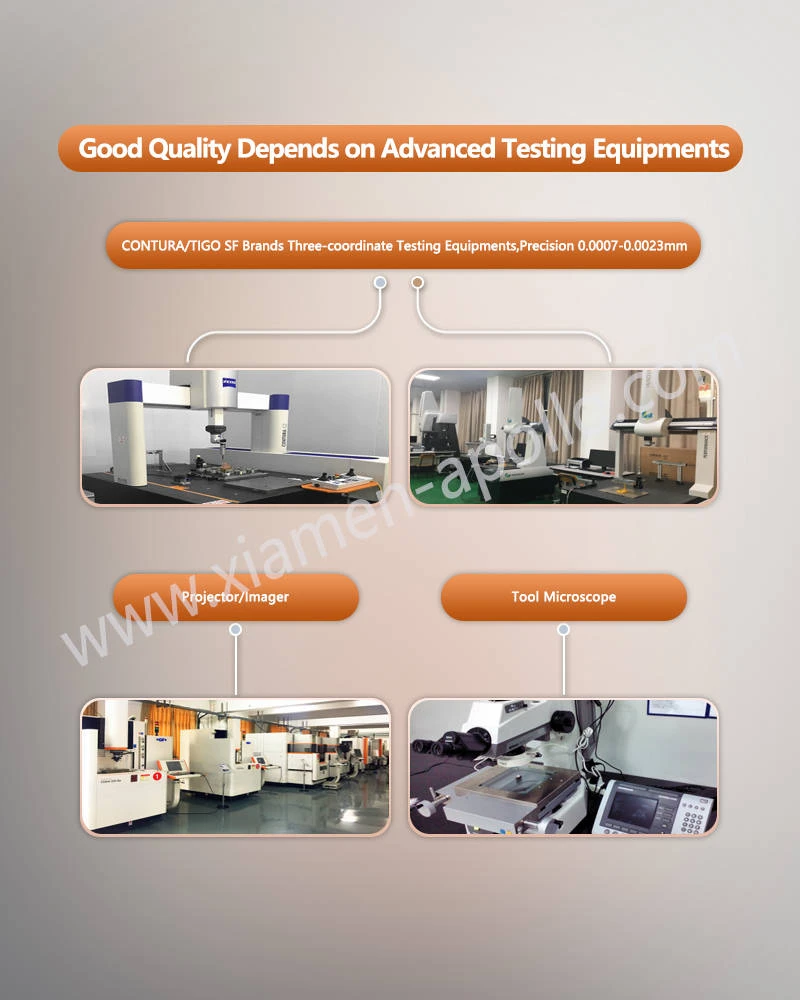
| Blīvējuma seja | Plakanums | CMM / optiskais mērījums |
| Metalizēta zona | Pozīcija un pārklājums | Vizuāla/dimensiju pārbaude |
| Cietlodēšanas zeme | Platums un ģeometrija | Profila mērīšana |
| Montāžas zona | Cauruma pozīcija | CMM |
| Keramikas mala | Šķeldošana un plaisāšana | Mikroskopiskā vizuālā pārbaude |
| Metāla saskarne | Virsmas stāvoklis | Tīrības/oksidācijas pārbaude |
Keramikas šķeldošana ir pelnījusi atsevišķu kontroli, jo neliels malas defekts var ietekmēt gan mehānisko sēdvietu, gan lokālās elektriskās izolācijas attālumu.
Alumīnija oksīda releja keramikas apvalks elektriskajām automašīnām: lodēti{0}}savienojuma mainīgie
Alumīnija oksīda releja keramikas apvalks elektriskajām automašīnām var apvienot keramisko izolāciju ar vara un tērauda sastāvdaļām, izmantojot kontrolētu lodēšanas darbību. Procesa logs ir jāizveido ap sildīšanas ātrumu, maksimālo temperatūru, turēšanas laiku, atmosfēru, savienojuma atstarpi un dzesēšanas ātrumu.
Mērķis nav vienkārši izveidot vizuāli nepārtrauktu savienojumu. Ražošanas procesam jāierobežo nepilnīga mitrināšana, pārmērīga pildvielas uzkrāšanās, lokāla pārkaršana un atlikušais spriegums.
Procesa validācijas laikā var izmantot -šķērsgriezuma pārbaudi, lai pārbaudītu:
| Šķērsgriezuma iezīme | Uz ko tas liecina |
|---|---|
| Nepārtraukta savienojuma zona | Lodēšanas nepārtrauktība |
| Vietējie tukšumi | Iespējama procesa nestabilitāte |
| Keramikas plaisāšana | Pārmērīga termiskā vai mehāniskā spriedze |
| Pārmērīga pildviela | Savienojuma ģeometrija vai procesa variācijas |
| Metalizācijas atdalīšana | Interfeisa sagatavošanas problēma |
| Vara deformācija | Termiski vai ar armatūru saistīti kropļojumi |
Ražošanas apstiprināšanai pārbaudes metode un paraugu ņemšanas biežums jāsaskaņo ar klienta inženiertehnisko specifikāciju.
Pieprasiet bezmaksas DFM novērtējumu un piedāvājumu
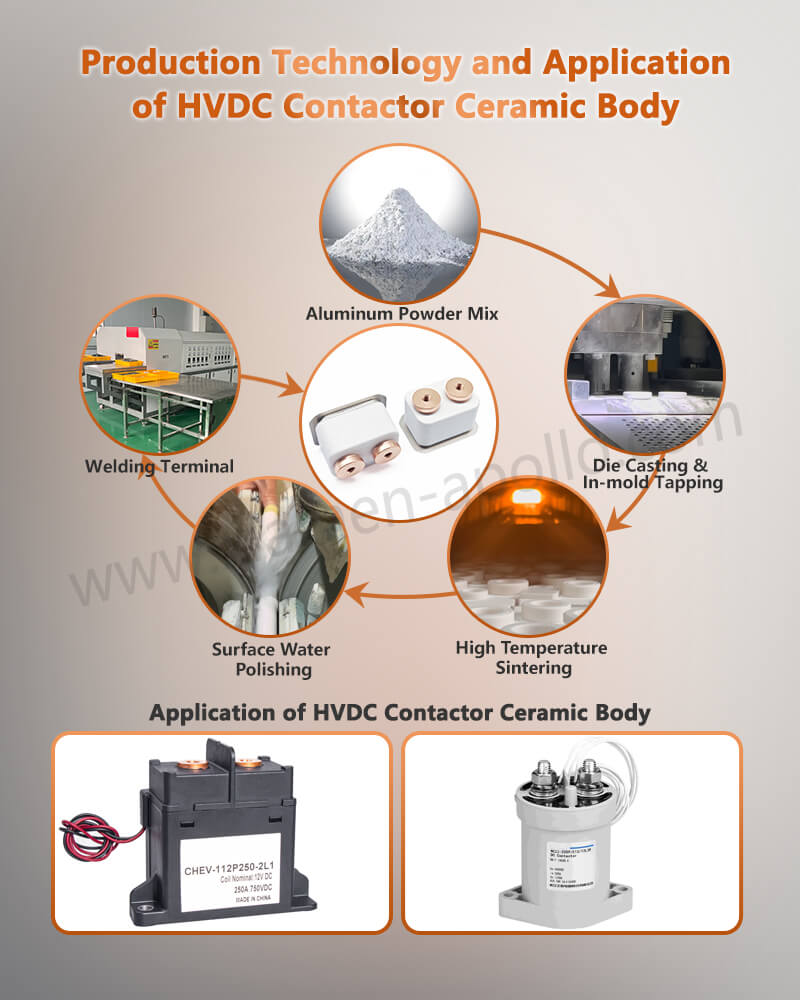
800 V HVDC strāvas ceļi un IEC 60947-4-1: varš, kontaktu pretestība un karstums
Strāvas-komponentiem HVDC kontaktorā ir jākontrolē pretestība katrā vadošajā saskarnē. Siltuma veidošanās palielinās līdz ar strāvas kvadrātu saskaņā ar (P=I^2R). Līdz ar to pat neliels kontakta pretestības pieaugums var radīt izmērāmu lokālās temperatūras pieaugumu pie lielas strāvas.
Tādējādi vadošās saskarnes izmēru stāvoklis ir tieši saistīts ar termisko dizainu.
T2Y2 vara komponenti un kontaktu{2}}pretestības kontrole
Vara komponentus var izmantot kā vadošas saskarnes starp ārējo spaili, kontaktu sistēmu un iekšējo mezglu. Ražošanas rasējumā jānorāda vara marka, biezums, līdzenums, cauruma ģeometrija, virsmas stāvoklis un savienošanas metode.
| Mainīgs | Inženiertehniskā nozīme | Ieteicamā kontrole |
|---|---|---|
| Vara marka | Elektriskā un mehāniskā uzvedība | Materiāla sertifikāts |
| Biezums | Strāvas ceļš un mehāniskā stingrība | Mikrometrs / CMM |
| Kontaktu zona | Strāvas blīvums | Rasējuma pārbaude |
| Plakanums | Interfeisa spiediens | CMM / optiskais mērījums |
| Burru augstums | Vietējā strāvas koncentrācija un montāžas atbilstība | Mikroskopiskā pārbaude |
| Virsmas oksidēšana | Savienojuma un elektriskās saskarnes kvalitāte | Virsmas pārbaude |
| Locītavu pretestība | Elektriskā siltuma ražošana | Miliohmu mērīšana |
Apzīmogotām vara detaļām progresīvā presformas štancēšana var nodrošināt atkārtojamu ģeometriju pie ražošanas apjoma, taču ir jāuzrauga presformas nodilums, jo instrumenta kalpošanas laikā pakāpeniski var rasties urbuma palielināšanās un izmēru novirze.
EV alumīnija oksīda keramikas releja korpusa un termiskās trases dizains
EV alumīnija oksīda keramikas releja korpuss pilda citu funkciju nekā vara strāvas ceļš. Tās galvenais ieguldījums ir elektriskā izolācija, konstrukcijas atdalīšana un vides aizsardzība.
Tāpēc inženierijas saskarnei ir divas dažādas prasības:
- Elektriskais ceļš:zema un stabila pretestība caur vadošajām sastāvdaļām.
- Izolācijas ceļš:kontrolēta klīrenss, šļūde un dielektriskā integritāte, izmantojot keramikas struktūru.
- Abi ceļi ir jānovērtē atsevišķi, pirms tos vērtē kā pilnu kontaktora komplektu.
Lietojot lielu-strāvu, termiskajā simulācijā jāietver spaiļu pretestība, kontaktu saskarnes, kopņu savienojumi un lodēti vadošie savienojumi. Keramikas temperatūra ir jānovērtē kopā ar apkārtējo metāla konstrukciju, nevis jāuzskata par izolētu materiāla īpašību.
Augstas-frekvences lodēšana un termisko kropļojumu kontrole
Augstas -frekvences lodēšana var koncentrēt sildīšanu ap paredzēto savienojuma reģionu un samazināt blakus esošo komponentu nevajadzīgo termisko iedarbību. Tomēr faktiskais sildīšanas profils ir atkarīgs no ģeometrijas, materiāla, armatūras izvietojuma un procesa parametriem.
Procesa kvalifikācijā jāieraksta:
| Procesa mainīgais | Kontroles mērķis |
|---|---|
| Apkures ātrums | Izvairieties no pārmērīgiem termiskiem gradientiem |
| Maksimālā temperatūra | Panākt nepieciešamo locītavu veidošanos |
| Turēšanas laiks | Uzturiet nemainīgu cietlodēšanas stāvokli |
| Fiksācijas pozīcija | Kontrolējiet montāžas izlīdzināšanu |
| Dzesēšanas stāvoklis | Ierobežojiet atlikušo termisko spriegumu |
| Savienojuma klīrenss | Uzturiet atkārtojamu pildvielu sadalījumu |
Ražošanas ierakstā šie procesa mainīgie ir jāsaista ar komponentu partiju un pārbaudes rezultātiem.
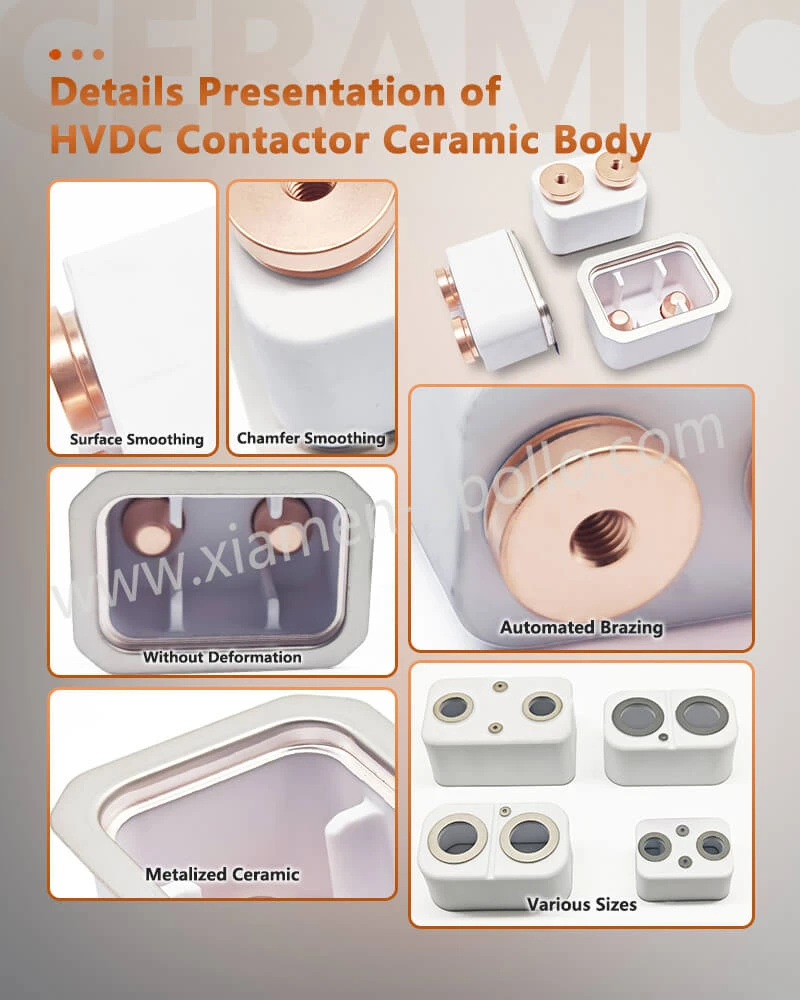
ASTM B117, RoHS un REACH: virsmas oksidēšanās un vides iedarbība
Metāla komponenti, kas tiek izmantoti ap HVDC keramikas mezgliem, var tikt oksidēti uzglabāšanas, lodēšanas, montāžas un apkopes laikā. Virsmas stāvoklis var ietekmēt elektrisko kontaktu darbību, lodējamību vai cietlodēšanas mitrināšanu atkarībā no sastāvdaļas.
ASTM B117 var izmantot kā sāls-izsmidzināšanas iedarbības metodi, ja klienta kvalifikācijas plānā ir nepieciešama korozijas pārbaude, taču to nevajadzētu uzskatīt par universālu katra HVDC komponenta pieņemšanas kritēriju. Pārbaudes ilgums, parauga konfigurācija un pieņemšanas ierobežojumi jānosaka lietojumprogrammas specifikācijā.
Virsmas oksidācijas kontrole vara un štancētām metāla detaļām
Apzīmogotām vara, tērauda vai dzelzs detaļām virsmas pārbaudē jānošķir normālas ražošanas krāsas izmaiņas un oksidēšanās, kas ietekmē paredzēto savienojumu vai elektrisko saskarni.
| Virsmas stāvoklis | Iespējamās bažas | Kontroles metode |
|---|---|---|
| Viegla krāsas maiņa | Kosmētika vai ar procesu saistīti | Vizuāla pārbaude |
| Smagā oksīda plēve | Lodēšanas/kontakta saskarnes risks | Virsmas pārbaude |
| Eļļas atlikumi | Pievienošanās piesārņojumam | Tīrīšanas pārbaude |
| Burrs | Montāža un elektriskā saskarne | Mikroskopiskā pārbaude |
| Apšuvuma bojājumi | Korozijas ierosināšana | Vizuāla/pārklājuma pārbaude |
| Svešas daļiņas | Lokalizēta saskarnes pretestība | Tīrīšanas kontrole |
Pareiza virsmas apstrāde ir atkarīga no metāla kvalitātes, savienošanas procesa un galīgās elektriskās funkcijas. Pārklājumu nevajadzētu izvēlēties tikai izskata dēļ.
RoHS un REACH materiālu dokumentācija
Iepirkuma grupām RoHS un REACH dokumentācija ir jāsaista ar piegādāto materiālu un ražošanas partiju, ja to pieprasa klienta kvalitātes sistēma.
Noderīgā dokumentācijas pakete var ietvert:
Materiālu sastāva ieraksti, piegādātāju sertifikāti, ierobežotas{0}}vielu deklarācijas, ražošanas partijas identifikācija un piemērojamie pārbaužu ziņojumi.
Ja ir nepieciešama korozijas pārbaude, ASTM B117 ir jānorāda kā testa metode, savukārt klientam ir jānosaka iedarbības laiks un pieņemšanas kritēriji.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Metalizēta alumīnija oksīda keramikas releja korpuss un IEC 60947-4-1: Kvalifikācijas dati piegādātāja apstiprināšanai
Piegādātāja kvalifikācijā jānodala materiāla pārbaude, izmēru apstiprināšana, procesa apstiprināšana un funkcionālā pārbaude. Pirmais-raksta paraugs, kas atbilst rasējuma izmēriem, automātiski nepierāda ilgtermiņa procesa stabilitāti.
EV alumīnija oksīda keramikas korpuss: pirmie{0}}izstrādājuma pārbaudes dati
EV alumīnija oksīda keramikas korpusam pirmajā{0}}raksta ziņojumā parasti ir jānorāda rasējuma pārskatīšana, materiāla pakāpe, kritiskie izmēri, pārbaudes aprīkojums un mērījumu rezultāti.
| Apstiprinājuma vienums | Pierādījumi |
|---|---|
| Keramikas materiāls | Materiāla sertifikāts |
| Kritiskie izmēri | Pārbaudes ziņojums |
| Plakanums | CMM rezultāts |
| Metalizācija | Vizuāls/dimensiju rezultāts |
| Lodēts savienojums | Procesa un sekcijas pārbaude |
| Virsmas stāvoklis | Pārbaudes protokols |
| Partijas identifikācija | Izsekojamības ieraksts |
| Iepakojums | Klienta apstiprināta metode, ja tā ir norādīta |
Pārbaudes ziņojumā jāizmanto tā pati rasējuma pārskatīšana, kas piegādāta ražošanas grupai. Dažādu pārskatījumu sajaukšana ir izplatīts nevajadzīgu apstiprināšanas strīdu avots.
Augstsprieguma līdzstrāvas keramikas kontaktors: elektriskā un mehāniskā validācija
Augstsprieguma līdzstrāvas keramikas kontaktoram validācijai ir jāatspoguļo gatavo komplektu, nevis tikai keramikas materiālu.
Atkarībā no produkta specifikācijas kvalifikācijas plānā var iekļaut:
| Pārbaudes kategorija | Mērķis |
|---|---|
| Dielektriskā izturība | Pārbaudiet izolācijas integritāti |
| Izolācijas pretestība | Apstipriniet elektrisko izolāciju |
| Kontakta pretestība | Pārbaudiet vadošo saskarni |
| Termiskā riteņbraukšana | Novērtējiet izmēru un savienojuma stabilitāti |
| Mehāniskā riteņbraukšana | Novērtējiet montāžas izturību |
| Vides iedarbība | Novērtējiet noteikto vides izturību |
| Vizuāla/šķērsgriezuma pārbaude | Pārbaudiet locītavu stāvokli |
IEC 60947 prasības jāpiemēro atbilstoši attiecīgā kontaktora vai komutācijas ierīces kategorijai. Precīzs testa spriegums, ilgums, izturības cikls un pieļaujamās robežas jānorāda piemērojamajā produkta specifikācijā.
Metalizētas keramikas savienojumu pārbaude ražošanas mērogā
Metalizētajai keramikas saskarnei jāpievērš lielāka uzmanība, ja komplektā ir vairāki materiāli ar atšķirīgu termiskās izplešanās izturēšanos.
Praktiska kvalitātes{0}}kontroles secība ir:
Rasējuma apskats → ienākošā materiāla pārbaude → keramikas izmēru pārbaude → metāla-detaļu pārbaude → virsmas sagatavošana → lodēšanas procesa kontrole → vizuālā pārbaude → izmēru pārbaude → elektriskā pārbaude → partijas izlaišana.
Šī secība rada izmērāmu saikni starp procesa mainīgajiem un gatavās{0}}detaļas kvalitāti, nepaļaujoties uz izskata{1}}pieņemšanu.
Bieži uzdotie jautājumi
Kāds ir standarta hēlija noplūdes slieksnis jūsu EV alumīnija oksīda keramikas releju korpusiem?
Visi masveidā ražotie EV alumīnija oksīda keramikas releju korpusi uztur hēlija noplūdes ātrumu stingri zem 1 × 10⁻⁹ Pa·m³/s, kas pārbaudīti, izmantojot augsta vakuuma masas spektrometra noplūdes detektorus saskaņā ar ASTM E2741.
Vai Xiamen Apollo var pielāgot augstas temperatūras metalizētus keramikas releju korpusus atbilstoši patentētiem 3D CAD rasējumiem?
Jā. Mēs piedāvājam pilnu OEM/ODM pasūtījuma ražošanu, pamatojoties uz klienta STEP/IGES failiem, pielāgojot metalizācijas modeļus, keramikas tīrību (95% līdz 99,5%) un cietlodēšanas sakausējumu sastāvus, lai tie atbilstu īpašām elektriskās izolācijas prasībām.
Kāds ir parastais pasūtījuma prototipu paraugu un apjoma ražošanas izpildes laiks?
Pielāgoti prototipu paraugi ar specializētām metalizētām keramikas aploksnēm tiek izgatavoti, pārbaudīti un nosūtīti 10–15 darbadienu laikā, savukārt lielapjoma ražošanai parasti ir nepieciešamas 10–15 darbadienas atkarībā no pasūtījuma apjoma.
sazinieties ar mums
Nosūtiet jaunāko zīmējumu un mērķa gada apjomu, lai sāktu tehnisko pārskatīšanuEV HVDC releju keramikas korpusi, lodēti mezgli, štancētas metāla daļas un releju kontaktu komponenti.
