

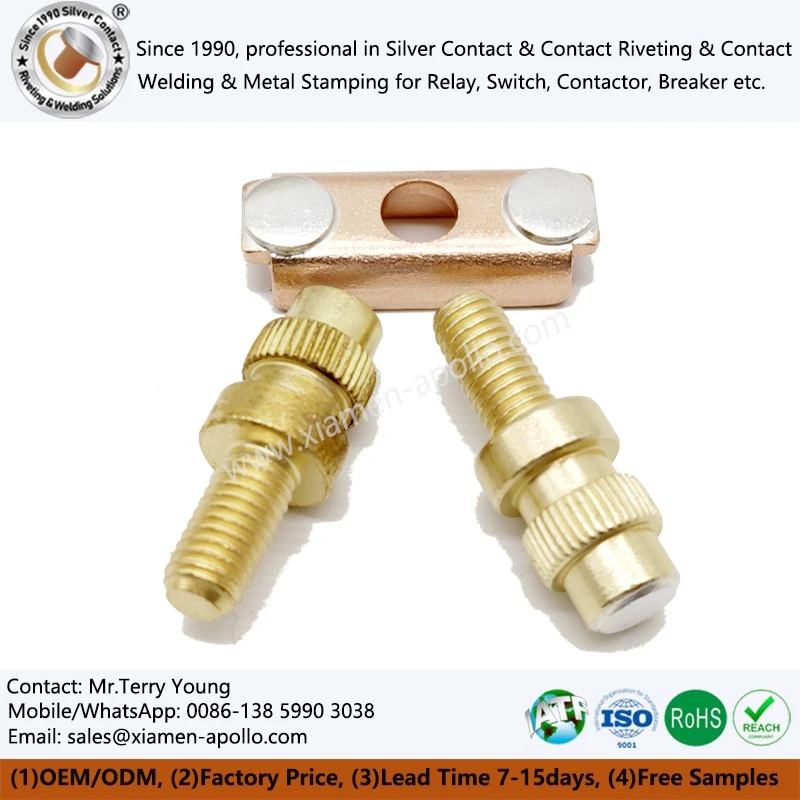
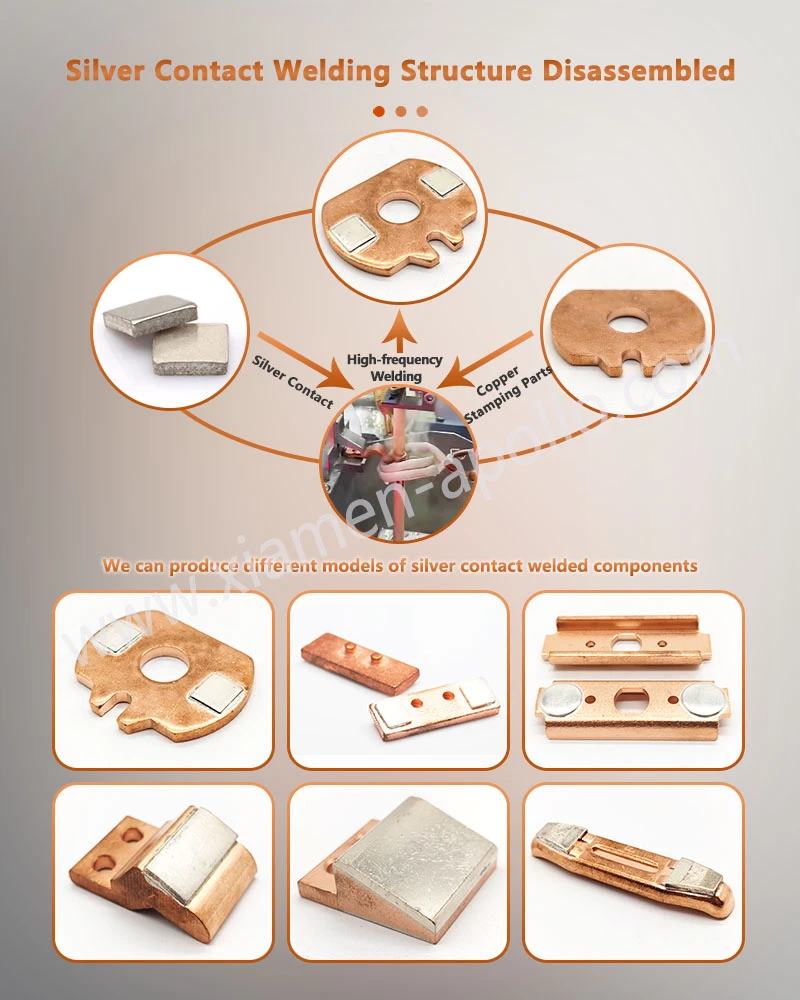
Lodētā sudraba kontaktu mezglā ir apvienota sudraba{0}}kontakta galva ar vara balstu, izmantojot metalurģiski savienotu cietlodēšanas slāni. Lielas-strāvas ķēdes pārtraucējiem kontaktu materiāla izvēle, lodēšanas temperatūra, savienojuma ģeometrija, savienojuma-zonas pārklājums un pēc-lodēšanas pārbaude tieši ietekmē kontakta pretestību, termisko pieaugumu, mehānisko aizturi un loka{5}}erozijas darbību.
MCCB un citām spēcīgas -strāvas pārslēgšanas struktūrām inženierijas mērķis nav vienkārši sudraba{1}}kontaktu virsma. Visam komplektam ir jāuztur zemas -pretestības strāvas ceļš, vienlaikus izturot atkārtotu loka enerģiju, termisko ciklu un mehānisko slodzi kontakta saskarnē.
MCCB loka erozija: IEC 60947-2 un lielas strāvas pārslēgšanas slodzes
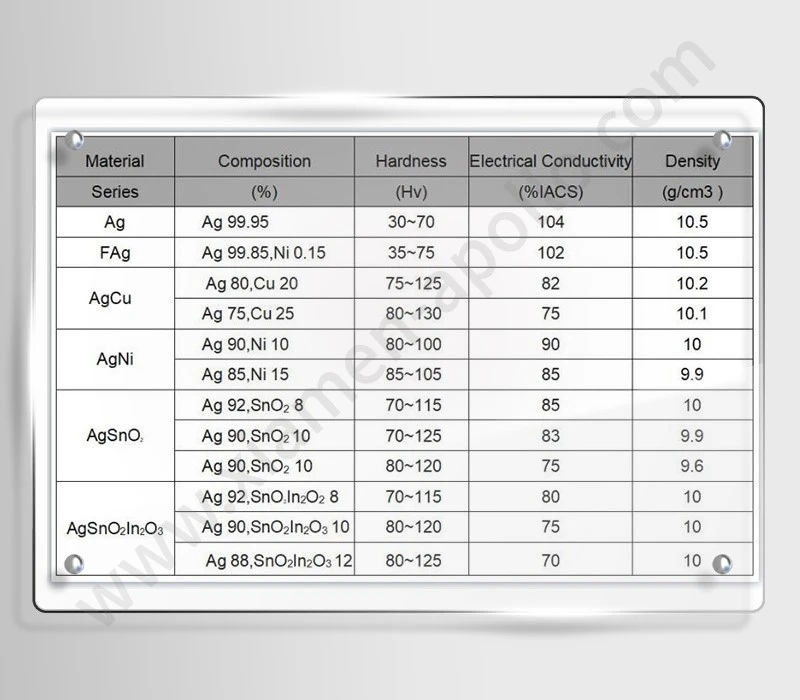
AgWC un AgC kontaktu materiāli loka iedarbībai
Pārtraukuma laikā kontaktvirsma tiek pakļauta lokālai karsēšanai, loka stiprināšanai, materiāla pārnešanai un atkārtotai termiskai cikliskumam. Tāpēc AgWC un AgC sistēmas tiek ņemtas vērā, ja lietojumam ir nepieciešama cietāka saskares fāze nekā tīram sudrabam.
Faktiskais sastāvs ir jāizvēlas, ņemot vērā nominālo strāvu, spriegumu, īssavienojuma{0}}pārtraukšanas pienākumu, pārslēgšanas frekvenci un kontaktu ģeometriju, nevis tikai materiāla nosaukumu.
| Kontaktu sistēma | Galvenā materiāla īpašība | Tipisks inženiertehnisks apsvērums | Piemērots novērtējums |
|---|---|---|---|
| AgWC | Sudraba matrica ar volframa karbīda fāzi | Lielāka izturība pret mehānisko nodilumu un ar{0}}ar loku saistītajiem materiāla zudumiem | Loka erozija, cietība, kontaktizturība |
| AgC | Sudraba{0}}oglekļa kompozīts | Loka uzvedība un materiāla pārnese ir jānovērtē attiecībā pret darba ciklu | Loka erozija, metināšanas tendence, pretestība |
| Pure Ag | Augsta elektriskā un siltuma vadītspēja | Zemāka cietība un lielāka jutība pret smagiem loka apstākļiem | Kontakta pretestība, termiskais pieaugums |
| AgSnO₂ | Sudraba matrica ar oksīda pastiprinājumu | Izplatīts pārslēgšanas lietojumprogrammās, kurām nepieciešama loka pretestība | Metināšana, erozija, temperatūras paaugstināšanās |
MCCB kontaktu sistēmai kontaktgalvu nevar novērtēt neatkarīgi no vara balsta. Saskares materiāls ar labu loka pretestību joprojām var izraisīt priekšlaicīgu montāžas kļūmi, ja lodētajā saskarnē ir tukšumi, nepietiekams mitrums vai neatbilstošs savienojuma laukums.
Kontakta pretestība un termiskā paaugstināšanās saskaņā ar IEC 60947 testa nosacījumiem
Kontakta pretestību ietekmē virsmas stāvoklis, kontakta spiediens, materiāla cietība, kontakta ģeometrija un strāvas ceļa dizains. Zema sākotnējās pretestības vērtība ir noderīga tikai tad, ja tā saglabājas stabila pēc termiskās un elektriskās cikla.
Ražošanas kontrolei inženieru komandām jādefinē izmērāmi pieņemšanas kritēriji:
- Kontakta pretestība mΩ zem norādītās pārbaudes strāvas.
- Kontakta temperatūras paaugstināšanās zem nominālās strāvas.
- Kontakta-galvas izmēra pielaide mm.
- Lodētais šuves pārklājums un nosakāms tukšums.
- Mehāniskā bīdes izturība MPa.
- Virsmas cietība vai mikro-cietība HV, ja piemērojams.
Tāpēc piegādātāja specifikācijā ir jāidentificē testa metode, mērījumu vieta, pielietotā strāva un pieļaujamā robeža, nevis jāsniedz tikai vispārīgs paziņojums, piemēram, "zema pretestība".
Lodēšana salīdzinājumā ar kniedēšanu: 150 MPa-Klases savienojuma novērtēšana un procesa kontrole
Lodētais savienojums pret kniedētu savienojumu augstam strāvas stiprumam{1}}
Lodēšana un kniedēšana rada dažādas mehāniskās un elektriskās saskarnes. Kniedēts kontakts ir atkarīgs no mehāniskās deformācijas un kontrolēta kontakta starp komponentiem, savukārt cietlodēšana veido metalurģisku savienojumu caur cietlodēšanas pildvielas sakausējumu.
| Parametrs | Lodēts sudraba kontaktu mezgls | Kniedētu kontaktu montāža |
|---|---|---|
| Savienojuma mehānisms | Metalurģiskā savienošana caur pildvielu sakausējumu | Mehāniskā deformācija un traucējumi |
| Pašreizējais ceļš | Kontaktgalva → lodēšanas slānis → vara balsts | Kontaktgalva → kniedes/pamatmateriāla saskarne |
| Galvenie procesa mainīgie | Temperatūra, atmosfēra, pildvielu sadale, mitrināšana | Kniedes spēks, gājiens, galvas ģeometrija, izlīdzināšana |
| Tipiska pārbaude | Rentgena/CT, ultraskaņas, metalogrāfiskā sekcija | Izmēru pārbaude, vilkšanas/bīdes pārbaude |
| Tukšuma kontrole | Nepieciešams noteiktos pieņemšanas kritērijos | Parasti netiek novērtēts kā cietlodēts interfeiss |
| Termiskā riteņbraukšana | Locītavas integritātei jāpaliek stabilai | Mehāniskajai priekšslodzei jāpaliek stabilai |
| Automatizācija | Cepeškrāsns, indukcijas vai augstfrekvences{0}}lodēšana | Progresīva/iepriekš{0}}kniedējoša |
| Tipisks pielietojuma fokuss | Augstas-strāvas slēdža un kontaktu komplekti | Releju, kontaktoru un komutācijas sastāvdaļas |
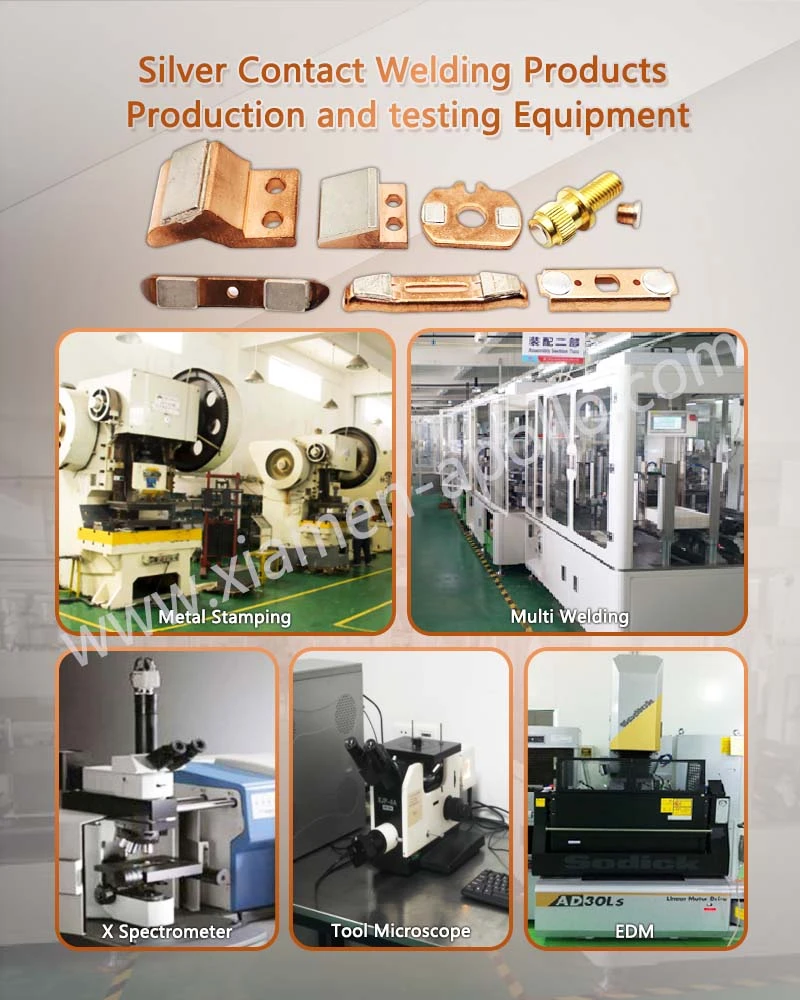
Lodēta konstrukcija var nodrošināt nepārtrauktu savienojuma laukumu zem kontaktgalvas, bet tikai tad, ja savienojums ir pareizi projektēts. Piegādātājam ir jākontrolē cietlodēšanas klīrenss, pildvielas-metāla sadalījums, sildīšanas ātrums, maksimālā temperatūra un dzesēšanas apstākļi.
Kniedēšanai primārie mainīgie mainās uz kniedes kāta diametru, izjaukšanas spēku, galvas augstumu, koncentriskumu un atlikušo mehānisko priekšslodzi.
Lodēšanas temperatūra, mitrināšana un šuvju klīrenss
Cietlodēšanas process ir jānosaka, pamatojoties uz faktisko pildvielas{0}}metāla sistēmu, nevis no vispārējās krāsns temperatūras.
Svarīgi procesa mainīgie ir:
- Pildvielu sakausējuma kušanas diapazons un šķidruma temperatūra.
- Vara-balsta virsmas stāvoklis pirms lodēšanas.
- Sazinieties ar-galvas un atbalsta saskaņošanu.
- Savienojuma klīrenss un kapilārās plūsmas attālums.
- Sildīšanas ātrums un maksimālā temperatūra.
- Turēšanas laiks cietlodēšanas temperatūrā.
- Aizsargājoša atmosfēra vai vakuuma stāvoklis.
- Dzesēšanas ātruma un izkropļojumu kontrole.
Ražošanas kvalifikācijai jāizmanto metalogrāfiskie šķērsgriezumi-, lai apstiprinātu, ka pildvielas sakausējums ir iztecējis caur paredzēto savienošanas zonu bez pārmērīgas iztukšošanas, nepilnīgas mitrināšanas vai nekontrolētas intermetāliskas veidošanās.
Bīdes izturība ir lielāka vai vienāda ar 150 MPa: testa dizains, nevis mārketinga apgalvojumi
Bīdes stiprības vērtība, piemēram, lielāka vai vienāda ar 150 MPa, jānorāda tikai tad, ja tā ir saistīta ar noteiktu materiālu kombināciju, savienojuma ģeometriju un testa metodi. Skaitliskais rezultāts var būtiski mainīties atkarībā no kontakta-galviņas diametra, lodēšanas biezuma, pārklāšanās laukuma, parauga sagatavošanas un iekraušanas virziena.
Lai nodrošinātu piegādātāja kvalifikāciju, testa ierakstā jānorāda:
| Pārbaudes vienums | Nepieciešamais ieraksts |
|---|---|
| Kontaktu materiāls | AgWC, AgC vai noteikta klase |
| Atbalsta materiāls | Vara šķirne un temperaments |
| Apvienotā zona | Izmērītais savienojuma laukums |
| Pildījuma metāls | Klases/partijas identifikācija |
| Pārbaudes virziens | Noteikts bīdes{0}}iekraušanas virziens |
| Maksimālā slodze | N |
| Aprēķinātais bīdes spriegums | MPa |
| Neveiksmes vieta | Saskarne / pildviela / pamatmateriāls |
| Paraugu ņemšanas plāns | Partiju un daudzumu nosaka kvalitātes līgums |
Savienojums, kas sabojājas pamatmateriāla iekšpusē, nevis gar lodētu saskarni, sniedz atšķirīgu inženiertehnisko informāciju no saskarnes kļūmes. Tāpēc kvalitātes nodrošināšanas ierakstos jādokumentē lūzuma vieta, nevis tikai maksimālā slodze.
Lejupielādējiet kontaktu materiāla specifikācijas lapu
AgWC/AgC kontaktgalvas uz vara balstiem: lielāka vai vienāda ar 85% IACS pašreizējo ceļu
Vara atbalsta ģeometrija un elektriskā vadītspēja
Vara balsts nodrošina galveno strāvas{0}}pārvades ceļu aiz kontakta galvas. Vara pakāpe, šķērsgriezuma laukums, balsta biezums un cietlodēšanas-zonas ģeometrija ietekmē sprieguma kritumu un termisko pieaugumu.
Ja ir norādīta elektrovadītspēja, pirkuma specifikācijā ir jānorāda vara marka un pārbaudes bāze. Vērtību, piemēram, Lielāka vai vienāda ar 85% IACS, bez pārbaudes nevajadzētu pārnest no vienas vara kategorijas uz citu.
Mehāniskajai konstrukcijai arī jānovērš pārmērīga termiskā koncentrācija ap lodēšanas zonu. Asas sekciju izmaiņas, plānas atbalsta sekcijas un slikti kontrolētas cietlodēšanas pēdas var radīt lokālus temperatūras gradientus lielas strāvas{1}}strāvas darbības laikā.
AgWC/AgC saskarnes dizains: 0,01–0,05 mm izmēru kontrole
Kontakta galviņai un vara balstam jāpaliek vienā līmenī visā lodēšanas laikā. Atkarībā no komponenta izmēra un procesa iespējām kritiskos izmērus var kontrolēt tādās robežās kā ±0,01 mm līdz ±0,05 mm, taču faktiskā pielaide ir jānosaka, izmantojot slēdža konstrukcijas rasējumu un montāžas komplektu.
Atslēgas izmēri parasti ietver:
- Kontakta-galvas diametrs.
- Kontakta-galvas biezums.
- Atbalsta platums un biezums.
- Lodēšanas{0}}laukuma diametrs.
- Sazinieties ar-līdzenu seju.
- Koncentriskums starp kontakta galvu un balstu.
- Gatavs montāžas augstums.
Izmēru pārbaude jāveic pēc lodēšanas, jo termiskie kropļojumi var mainīt galīgo ģeometriju.
Lodlodēšanas defekti: tukšumi,{0}}nemitrināšana un nepareiza izlīdzināšana
Vissvarīgākie cietlodēšanas defekti parasti ir saistīti ar nepilnīgu pildvielas plūsmu, gāzes aizķeršanos, piesārņojumu un nekontrolētu karsēšanu.
|
Defekts |
Tipisks cēlonis | Potenciālais efekts | Ieteicamā kontrole |
|---|---|---|---|
| Liels iekšējais tukšums | Gāzes iesprūšana vai slikta pildvielas plūsma | Samazināta efektīvā savienojuma zona | Rentgena/CT pārbaude |
| Ne{0}}mitrina | Oksīds vai virsmas piesārņojums | Vāja saskarne | Virsmas sagatavošana un mitrināšanas kontrole |
| Pārmērīga pildviela | Nepareizs pildvielas tilpums | Izmēru variācija | Sagataves/izsniegšanas kontrole |
| Nepietiekams pildviela | Nepilnīgs pārklājums | Lokalizēta strāvas un sprieguma koncentrācija | Pildījuma-apjoma pārbaude |
| Neatbilstība | Armatūras kustība | Kontaktpersonas-pozīcijas kļūda | Precīzijas armatūra un CMM |
| Termiskie kropļojumi | Pārmērīga siltuma padeve | Plakanums/augstuma novirze | Termiskā profila kontrole |
Tāpēc kontrolēts cietlodēšanas process ir jāapvieno ar izmēru pārbaudi, nevis jāuzskata par izolētu termisko darbību.
NDT un bīdes pārbaude: ASTM{0}}pamatoti kvalitātes nodrošināšanas ieraksti un partijas izsekojamība
Rentgena/CT pārbaude iekšējiem cietlodēšanas defektiem
Vizuāla pārbaude nevar droši noteikt iekšējos tukšumus zem sudraba kontaktgalvas. Lielas-strāvas slēdža komponentiem rentgena starojums vai datortomogrāfija var sniegt nesagraujošus pierādījumus par locītavu iekšējo stāvokli.
Pārbaudes specifikācijā jādefinē:
- Pārbaudes zona.
- Minimālais atklājamā defekta izmērs.
- Maksimālais pieļaujamais tukšuma procents vai individuālais tukšuma lielums.
- Pieņemšanas vieta.
- Paraugu ņemšanas biežums.
- Iekārtas izšķirtspēja.
- Partijas identifikācija.
- Pārbaudes ziņojuma formāts.
Pieņemšanas limiti jāsaskaņo ar detaļu rasējumu vai kvalitātes plānu. Vispārējs "nulles spēkā neesamības" paziņojums nav tehniski noderīgs, ja vien nav noteikts arī noteikšanas slieksnis.
Ultraskaņas un metalogrāfiskā verifikācija
Var apsvērt ultraskaņas pārbaudi, ja komponentu ģeometrija un materiālu kombinācija nodrošina pietiekamu akustisko savienojumu un signālu atdalīšanu.
Procesa kvalifikācijai destruktīva metalogrāfija joprojām ir noderīga, jo tā tieši atklāj:
- Lodēšanas{0}}slāņa nepārtrauktība.
- Pildvielu izplatīšana.
- Interfeisa reakcijas zonas.
- Porainība.
- Plaisas.
- Nepilnīga mitrināšana.
- Lokalizēta pārkaršana.
NDT un metalogrāfija kalpo dažādiem mērķiem. NDT atbalsta ražošanas pārbaudi, neiznīcinot komponentu; metalogrāfija nodrošina detalizētus procesa{1}}attīstības pierādījumus no atlasītajiem paraugiem.
Bīdes pārbaude un kļūmes{0}}režīmu analīze
Bīdes pārbaudei jāpiemēro kontrolēta slodze kontakta galvai, līdz rodas saskarnes kļūme vai pamatmateriāla kļūme.
Testa ziņojumā jāiekļauj parauga identifikācija, materiāla partija, savienojuma laukums, maksimālais spēks, aprēķinātais spriegums, slodzes konfigurācija un lūzuma vieta.
Piemēram:
Bīdes spriegums (MPa)=Maksimālā bīdes slodze (N) ÷ Efektīvā savienojuma laukums (mm²)
Ja efektīvā savienojuma laukums netiek mērīts konsekventi, bīdes{0}}stiprības datus no dažādām komponentu ģeometrijām nevar tieši salīdzināt.
Konsultējieties ar mūsu elektroinženieriem jau šodien
IATF 16949 izsekojamība: materiālu partija, cietlodēšanas parametri un galīgā pārbaude
AgWC/AgC materiālu sertifikācija un partiju ieraksti
Automašīnu{0}}augstsprieguma{1}}slēdžu komponentiem materiālu izsekojamībai ir jāpaplašina no ienākošā izejmateriāla līdz gatavai montāžai.
Kontrolētais ieraksts var ietvert:
- Sazinieties ar-materiāla pakāpi.
- Sudraba saturs vai deklarētais sastāvs.
- Volframa karbīda vai oglekļa fāzes specifikācija.
- Vara marka.
- Pildvielas-metāla kategorija.
- Izejvielu piegādātājs.
- Partijas numurs.
- Ražošanas datums.
- Lodēšanas iekārtas identifikācija.
- Lodēšanas temperatūras profils.
- Operatora vai ražošanas{0}}līnijas identifikācija.
- NDT rezultāts.
- Izmēru pārbaudes rezultāts.
- Mehāniskās pārbaudes rezultāts.
ISO 9001 un IATF 16949 kvalitātes sistēmas var nodrošināt procesu kontroles un izsekojamības sistēmu, savukārt faktiskajiem komponentu pieņemšanas kritērijiem ir jāpaliek konkrētam produktam.
RoHS un REACH materiālu atbilstība
Materiālu atbilstība jādokumentē, izmantojot kontrolētas deklarācijas un, ja nepieciešams, laboratoriskās pārbaudes.
Iepirkuma gadījumā piegādātāja paketē jānošķir:
- Materiāla sastāva deklarācija.
- RoHS atbilstības dokumentācija.
- REACH vielas{0}}statusa deklarācija.
- Ienākošo materiālu sertifikāts.
- Ražošanas{0}}partijas izsekojamība.
- Galīgās pārbaudes protokols.
Šī atdalīšana novērš to, ka atbilstības dokuments tiek nepareizi uzskatīts par mehāniskās vai elektriskās veiktspējas pierādījumu.
Apstrādes spēja: ±0,01 mm līdz ±0,05 mm kritiskie izmēri
Izmēru iespējas jānovērtē, salīdzinot ar faktisko inženiertehnisko rasējumu. Precīzijas kontaktu komplektiem mērījumos var būt ietverti mikrometri, optiskās sistēmas, CMM aprīkojums vai speciālie mērinstrumenti.
Ja rasējumā norādīts ±0,01 mm, piegādātājam jāpierāda procesa spēja, izmantojot noteiktu mērīšanas sistēmu un paraugu ņemšanas metodi, nevis paļaujoties uz vienu pārbaudes rezultātu.
Lielāka -apjoma ražošanai statistikas procesa kontroli var piemērot tādiem izmēriem kā kontakta-galvas augstums, atbalsta biezums, lodētās montāžas augstums un koncentriskums.
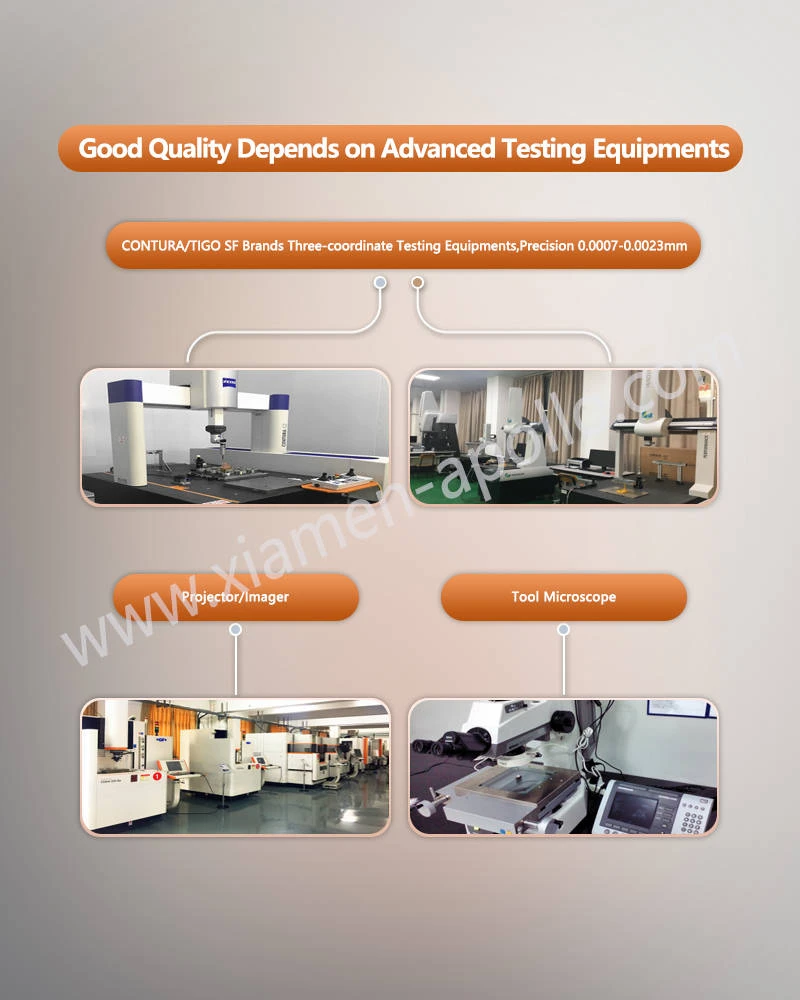
Bieži uzdotie jautājumi: Lodētā sudraba kontaktu montāžas projektēšana un iegāde
Kas nosaka nepieciešamo lodēšanas savienojumu stiprību ķēdes pārtraucēja sudraba kontaktam?
Nepieciešamā vērtība ir atkarīga no kontakta ģeometrijas, montāžas slodzes, termiskā cikla un pielietojuma noslodzes. Bīdes izturība jānorāda MPa kopā ar testa ģeometriju, savienojuma laukumu, slodzes virzienu un atteices režīmu.
Kā tiek pārbaudīta sudraba kontaktu bloka iekšējā lodēšanas kvalitāte?
Rentgena vai CT pārbaude var noteikt iekšējos tukšumus un nepilnīgu savienojumu, nesabojājot komponentu. Atlasītajiem paraugiem pēc tam var veikt metalogrāfisko griezumu un bīdes testēšanu procesa kvalificēšanai.
Kāda izsekojamība piegādātājam jānodrošina AgWC vai AgC lodētiem kontaktiem?
Piegādātājam ir jāsaista kontakt{0}}materiālu un vara-atbalsta partijas ar pildvielas-metāla ierakstiem, lodēšanas parametriem, NDT rezultātiem, izmēru pārbaudi un galīgās partijas identifikāciju. ISO 9001 vai IATF 16949 sistēmas var atbalstīt šo izsekojamības struktūru.
sazinieties ar mums
Pašreizējām ķēdes pārtraucēju{0}}programmām nosūtiet kontaktu rasējumu, AgWC/AgC materiāla prasības un lodēšanas pārbaudes kritērijus savamLodēts sudraba kontaktu mezgls, lai ražošanas komanda varētu pārskatīt savienojuma dizainu, instrumentus, NDT un ražošanas iespējamību pirms nākamās pirkuma izlaišanas.
