

Mūsdienu augstsprieguma elektrosadales sistēmām, EV/HVDC relejiem un augstfrekvences komutācijas ierīcēm ir nepieciešami metāla štancēti komponenti, kas saglabā stingru izmēru stabilitāti smagas termiskās un mehāniskās spriedzes apstākļos. Lai sasniegtu izmēru pielaidi ±0,005 mm līdzās elektrovadītspējai, kas ir lielāka vai vienāda ar 85% IACS, nepieciešama stingra kontrole pār progresīvās formas konstrukciju, atsperes kompensāciju un mikrocietības optimizāciju. Šajā inženiertehniskajā rokasgrāmatā ir apskatītas metalurģiskās īpašības, instrumentu parametri un kvalitātes kontroles protokoli, kas nepieciešami augstas veiktspējas vara un berilija vara atsperu kontaktu ražošanai globāliem OEM/ODM lietojumiem.

Vara sakausējuma izvēle: lielāka vai vienāda ar 85% IACS vadītspēja un ASTM B152
Materiāla izvēle nosaka pieļaujamo štancēšanas slodzi, malu kvalitāti, elektrisko pretestību un pēc-formēšanas atsperes darbību.
| Materiāls | Tipiskā elektriskā vadītspēja | Mehāniskā īpašība | Tipiska štancēšanas izmantošana |
|---|---|---|---|
| C1100 / C10200 | Lielāks vai vienāds ar 85% IACS | Augsta elastība | Termināļi, kopnes, vadošās plāksnes |
| C10200 OFHC varš | Lielāka vai vienāda ar 100% IACS | Augsta vadītspēja | Zemas{0}}pretestības elektriskie komponenti |
| C17200 BeCu | ~22–65% IACS atkarībā no temperamenta | Augsta izturība un atsperes atjaunošanās | Kontakti, klipši, atsperes |
| C17510 CuBe | Augstāka vadītspēja nekā daudzām BeCu kategorijām | Izturības{0}}vadītspējas līdzsvars | Vadītspējīgas atsperes un spailes |
Pārbaudiet vara sloksnes specifikācijas atbilstoši piemērojamajiem materiālu standartiem, piemēram, ASTM B152/B194 vai klienta norādītajam ekvivalentam. Kontrolējiet BeCu arī pēc sakausējuma pakāpes un izturēšanās, jo cietība un atspere{3}}var būtiski atšķirties atkarībā no materiāla apstākļiem.
C1100 vara štancēšana: lielāka vai vienāda ar 85% IACS un ±0,02 mm
C1100 varš parasti tiek izvēlēts vietās, kur elektrovadītspējai ir lielāka prioritāte nekā augstai mehāniskajai izturībai. Štancēšanas procesam ir jānovērš pārmērīga urbuma veidošanās, jo urbuma orientācija var ietekmēt montāžas attālumu, izolācijas attālumu un kontakta ģeometriju.
Tipiski kontroles punkti ietver:
- Vadītspēja:Lielāks vai vienāds ar 85% IACS C1100 tipa elektriskajam vara.
- Izmēru pielaide:aptuveni ±0,02 mm kontrolētiem apzīmogotiem elementiem.
- Burru kontrole:norādīts zīmējumā, parasti zem 0,05 mm, ja montāžas attālums ir ierobežots.
- Materiāla biezums:kontrolēta saskaņā ar izdoto inženiertehnisko rasējumu.
- Virsmas stāvoklis:bez pārmērīgas oksidācijas, skrāpējumiem un štancēšanas plaisām.
C17200 Berilija vara štancēšana: HV un atsperes{1}}Atpakaļvadība
C17200 berilija varš tiek izvēlēts, ja apzīmogotajam komponentam ir jāapvieno elektrovadītspēja ar augstu cietību, elastīgu atjaunošanos un izturību pret atkārtotu mehānisku ciklu.
Pēc šķīduma apstrādes un novecošanas C17200 var sasniegt ievērojami augstāku cietību nekā komerciāli tīrs varš. Precīzas mehāniskās vērtības ir atkarīgas no temperatūras, biezuma, termiskās apstrādes un piegādātāja specifikācijas.
Precīzai berilija vara štancēšanas detaļām inženiertehniskajā kontrolē jāietver:
- Sakausējums:C17200 vai klienta -norādīta BeCu pakāpe.
- Cietība:kontrolēta saskaņā ar noteiktu temperamentu, ko parasti mēra ar Rokvela vai Vikersa metodēm.
- Pavasaris-atpakaļ:kompensēts, izmantojot veidņu ģeometriju un formēšanas secību.
- Elektriskā vadītspēja:pārbaudīts pēc termiskās apstrādes, kur vadītspēja ir konstrukcijas prasība.
- Izmēru stabilitāte:pārbaudīts pēc formēšanas un termiskās apstrādes.
Konsultējieties ar mūsu elektroinženieriem jau šodien

Progresīvā štancēšana: ±0,02 mm pielaide un 0,01 mm klīrensa kontrole
Augstas -vadītspējas metāla štancēšana lielā mērā ir atkarīga no attiecības starp materiāla biezumu, caurumošanas atstarpi, presformas klīrensu, instrumenta nodilumu un presēšanas stabilitāti.
Vara un BeCu sloksnēm pārmērīgs klīrenss var palielināt urbuma augstumu un izmēru izmaiņas. Nepietiekams klīrenss var palielināt griešanas spēku, paātrināt instrumenta nodilumu un radīt sekundāru deformāciju ap caurdurtajiem elementiem.
Perforators un štancēšanas klīrenss: 5–15% no materiāla biezuma
Praktiskais sākuma diapazons precīzai blankēšanai bieži tiek izteikts procentos no materiāla biezuma, bet pareizā vērtība ir atkarīga no sakausējuma cietības, temperamenta, biezuma, instrumenta tērauda, ģeometrijas un nepieciešamās malas kvalitātes.
| Procesa mainīgais | Inženiertehniskā kontrole | Tipisks apsvērums |
|---|---|---|
| Materiāla biezums | Zīmējums{0}}kontrolēts | ±0,01–0,03 mm, kur norādīts |
| Atbrīvojums | Atkarīgs no materiāla- | Bieži ~5–15% no biezuma |
| Izmēru tolerance | Konkrēts līdzeklis- | ±0,02 mm tipiski atlasītajām funkcijām |
| Burru augstums | Zīmējums{0}}kontrolēts | Bieži vien mazāks par vai vienāds ar 0,05 mm elektriskajām daļām |
| Sloksnes barošana | Servo-vadāms | Pozīcijas atkārtojamība ietekmē augstumu |
| Instrumentu nodilums | Periodiskā pārbaude | Tieši ietekmē urbuma un cauruma izmēru |
Ražošanas vara štancēšanas detaļu OEM programmām instrumenta kompensācija jābalsta uz faktiskajiem izmēru mērījumiem, nevis uz fiksētu teorētisko korekciju.
Progresīvās formas izkārtojums: 0,01 mm padeves precizitāte
Progresīvā matrica var apvienot apgriešanas, caurduršanas, formēšanas, locīšanas, reljefa un nogriešanas darbības secīgās stacijās. Izkārtojumam ir jāsamazina nevajadzīga materiāla kustība un jāsaglabā konsekvents sloksnes atbalsts ap kritiskiem elementiem.
Inženiertehniskajā pārskatā jāņem vērā:
- Sloksnes solis:kontrolēta atbilstoši stacijas ģeometrijai un gatavās{0}}detaļas pielaidei.
- Pilota pozicionēšana:izmanto, lai koriģētu kumulatīvās barības variācijas.
- Perforatora izlīdzināšana:jāuzrauga, lai novērstu nevienmērīgu klīrensu.
- Veidošanas secība:paredzēti, lai ierobežotu deformācijas pārnesi starp stacijām.
- Nogriešanas ģeometrija:kontrolēta, lai novērstu funkcionālo virsmu kropļojumus.
Miniatūrām elektriskajām spailēm nelielas izmaiņas sloksnes padevē var pietiekami novirzīt attālumu starp caurumu-uz-malām, cilnes pozīciju vai kontaktu izlīdzināšanu, lai radītu montāžas traucējumus.
Izspiedumu un lūzumu{0}}zonas kontrole: mazāka vai vienāda ar 0,05 mm malas prasība
Apzīmogotā vara mala parasti satur apgāšanās apgabalu, nobīdes zonu, lūzuma zonu un urbumu. Katra reģiona proporcija mainās atkarībā no materiāla stāvokļa un štancēšanas.
Pārmērīgs urbuma augstums var palielināties:
- Elektriskās šļūdes un klīrensa risks.
- Savienotāja ievietošanas spēks.
- Kontakta novirze.
- Apšuvuma biezuma izmaiņas asās malās.
- Daļiņu ģenerēšana automatizētas montāžas laikā.
Detaļām, ko izmanto zemsprieguma{0}}elektriskajās iekārtās, malu prasības ir jādefinē inženiertehniskajā rasējumā, nevis jāatstāj vispārīgā "atsērēšanas" valodā.

In-formēšana un kniedēšana: ±0,02 mm montāžas izlīdzināšana
Vara un BeCu štancēšana bieži tiek apvienota ar sekundārām darbībām, piemēram, kniedēšanu, liekšanu, reljefu, metināšanu un apšuvumu. Kritiskā problēma ir pozicionālās precizitātes saglabāšana starp apzīmogoto nesēju un sekundāro līdzekli.
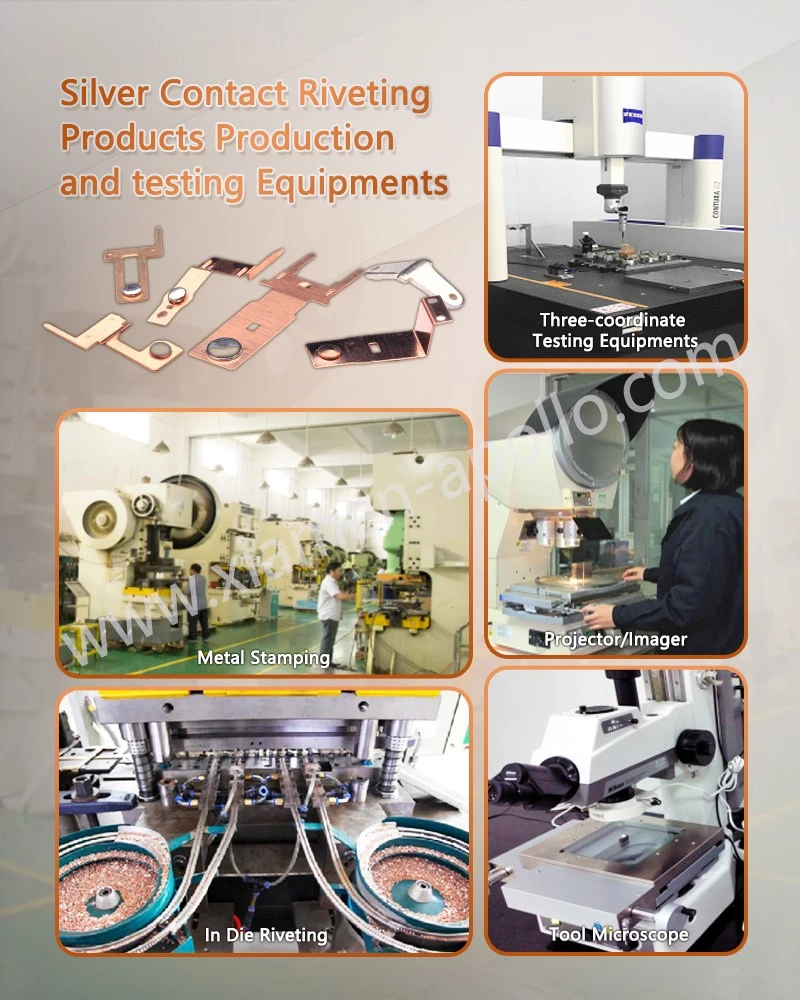
In-diegu kniedēšana: 0,02 mm kontakta pozīcijas kontrole
Ja vara vai BeCu apzīmogots nesējs saņem kniedētu elektrisko kontaktu, kniedes caurumam, nesēja plaknei un kontakta asij jāpaliek koncentriskām noteiktajā montāžas pielaidē.
Tipiski pārbaudes punkti ietver:
- Kniedes{0}}cauruma diametrs:zīmēšanas-kontrolēta pielaide.
- Kontaktpersonas pozīcija:parasti kontrolē ±0,02–0,05 mm robežās.
- Kniedes galvas augstums:kontrolēta montāžas klīrenss.
- Savienojuma deformācija:pārbaudīts, lai novērstu plaisas vai vaļīgas saskarnes.
- Kontakta pretestība:pārbaudīts saskaņā ar elektriskās konstrukcijas prasībām.
Kniedēšana iekšā-var samazināt atsevišķus apstrādes posmus, taču matricai ir jākontrolē gan materiāla padeve, gan kniedes pozicionēšana.
Pretestības metināšana: mΩ-līmeņa kontaktu pretestība
Elektriskajiem vara mezgliem pretestības metināšanai nepieciešama strāvas, sprieguma, elektroda spēka, metināšanas laika un materiāla virsmas stāvokļa kontrole.
| Mainīgs | Ietekme uz locītavu |
|---|---|
| Metināšanas strāva | Nosaka siltuma veidošanos |
| Elektrodu spēks | Kontrolē kontakta laukumu un pretestību |
| Metināšanas laiks | Ietekmē siltuma padevi un tīrradņu veidošanos |
| Virsmas oksīds | Var palielināt elektrisko pretestību |
| Vara biezums | Maina pašreizējo sadalījumu |
| Elektrodu stāvoklis | Ietekmē metinājuma konsistenci |
Ražošanas validācijā jāiekļauj stiepes vai bīdes pārbaude, metalogrāfiskā pārbaude, ja nepieciešams, un elektriskās pretestības mērīšana.
Pārklāšanas kontrole: 2–10 μm biezuma pārbaude
Vara štancēšanas detaļām var būt nepieciešama alva, niķelis, sudrabs vai cita virsmas apdare atkarībā no izturības pret koroziju, lodēšanas, saskares uzvedības un savienojuma prasībām.
Apšuvuma specifikācijās jādefinē:
- Pārklājuma materiāls.
- Minimālais lokālais biezums.
- Pārbaudes metode.
- Virsmas izskats.
- Adhēzijas prasība.
- Vajadzības gadījumā pret koroziju.
Pret koroziju{0}}jutīgiem lietojumiem klients var noteikt ASTM B117 sāls-izsmidzināšanas testēšanu, savukārt RoHS un REACH prasības ir jāievēro, izmantojot materiālu un ķīmiskās atbilstības dokumentāciju.
FAQ: Vara un BeCu štancēšanas iepirkums
Kā tiek pārbaudīta vara štancēšanas materiāla vadītspēja?
Vadītspēja tiek pārbaudīta attiecībā pret norādīto sakausējuma prasību, izmantojot piemērojamo vadītspējas testa metodi. C1100 varš parasti nodrošina lielāku vai vienādu ar 85% IACS, savukārt BeCu vadītspēja ir ļoti atkarīga no sakausējuma kvalitātes un izturēšanās.
Vai berilija vara štancēšanas daļām var būt ±0,02 mm pielaides?
Jā, atlasītās BeCu apzīmogotās funkcijas var kontrolēt aptuveni ±0,02 mm, ja materiāla temperaments, presformas klīrenss, padeves precizitāte, instrumenta stāvoklis un formēšanas atsperes -aizmugure tiek pareizi kontrolēta un pārbaudīta, veicot izmēru pārbaudi.
Kādi dokumenti ir jāpieprasa IATF 16949 vara štancēšanas ražošanai?
Pieprasiet materiālu sertifikātus, partijas izsekojamību, pirmās -izstrādājuma pārbaudes ierakstus, izmēru pārskatus, procesu{1}}kontroles ierakstus, RoHS/REACH deklarācijas, ja tādas ir, un elektrisko vai mehānisko testu ziņojumus, kas norādīti pirkuma zīmējumā.
sazinieties ar mums
Par vara unBerilija vara pavasara kontaktija nepieciešama ±0,02 mm izmēru kontrole, noteikta vadītspēja, kontrolēta urbuma ģeometrija un izsekojami ražošanas ieraksti, iesniedziet inženiertehnisko rasējumu tūlīt, lai iegūtu instrumentus, procesu pārskatīšanu, paraugu validāciju un sērijveida{1}}ražošanas piedāvājumu.
