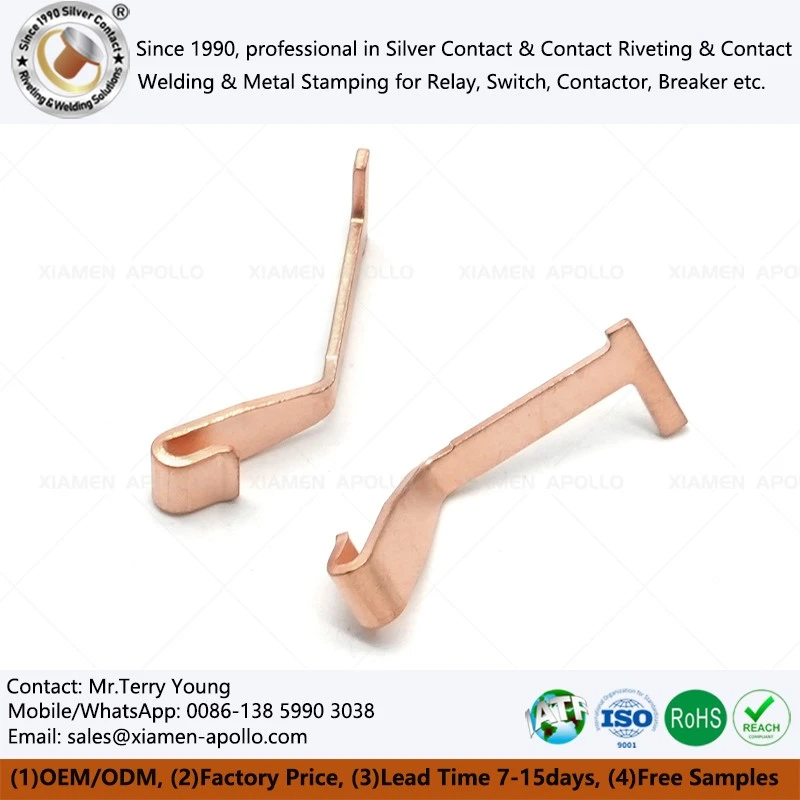
Presēta vara štancēšanas loksne tiek ražota, izspiežot vara loksni vai sloksni cauri precīzai presformai, lai iegūtu kontrolētu ģeometriju, izmēru precizitāti un atkārtojamas mehāniskās īpašības. Elektrisko komponentu gadījumā materiāla pakāpe, loksnes biezums, urbuma augstums, darba-cietēšanas stāvoklis, presformas klīrenss un saskares virsmas stāvoklis tieši ietekmē elektrisko pretestību, termisko uzvedību, montāžas precizitāti un kalpošanas laiku.Liela-apjoma ražošanai progresīvā štancēšana pārvērš spoles-padeves vara sloksnes atkārtojamās detaļās, veicot secīgas caurduršanas, noformēšanas, liekšanas, formēšanas un kalšanas darbības. Inženiertehniskais mērķis nav vienkārši veidot varu; tā mērķis ir saglabāt izmēru stabilitāti un elektrisko veiktspēju katrā ražošanas partijā.
Vara štancēšanas tehniskā darbplūsma
The fabrication of High Precision Connecting Copper Sheet Metal Stamping begins with incoming material verification. Raw copper coils-typically designated as C11000 or C10200-undergo metallurgical testing for tensile strength, elongation, and electrical conductivity (>100 % IAKS).
Štancēšanas fāzē hidrauliskās un mehāniskās preses pieliek kontrolētas spiedes slodzes, kas pārsniedz vara sloksnes tecēšanas robežu. Procesa parametri jāsaglabā stingri noteiktās pielaidēs:
- Tonnāžas kontrole:Novērš atsperšanos un mikroplaisāšanu sarežģītās ģeometrijās.
- Preses klīrenss:Optimizēts līdz 5 % līdz 8 % no materiāla biezuma, lai nodrošinātu tīras bīdes virsmas un samazinātu urbumu veidošanos.
- Siltuma vadība:Izmanto specializētas sintētiskas smērvielas, lai izkliedētu berzes siltumu, aizsargājot gan karbīda instrumentus, gan Ķīnas vara štancēšanas metāla detaļu mikrostrukturālo integritāti.

Metāla elektriskās štancēšanas pielietojumi
Elektriskā metāla štancēšana ir neatņemama{0}}uzticamības vides sastāvdaļa, kur elektriskā vadītspēja un mehāniskā noguruma izturība ir obligāta.
| Rūpniecības sektors | Tipiski presēta vara komponenti | Kritiskās veiktspējas prasības |
| Elektronika un elektrotehnika | Svina rāmji, PCB savienotāji, kopnes | Zema elektriskā pretestība, augsta siltuma izkliede |
| Automobiļi un EV | Akumulatoru starpsavienojumi, releju spailes, HVDC sadales iekārtas daļas | Augsta vibrācijas izturība, stingra šļūdes pretestība |
| Rūpnieciskās iekārtas | Statora tinumi, siltummaiņi, kontaktatsperes | Augsta stiepes izturība, nodilumizturība |
| Arhitektūra | Strukturālie kronšteini, RF ekranēšanas paneļi | Izturība pret koroziju, estētiskā izturība |
Releju un zemsprieguma{0}}elektriskās sastāvdaļas
Relejos, slēdžos, slēdžos un saistītās zemsprieguma iekārtās vara detaļu štancējumus bieži izmanto vietās, kur nepieciešama elektriskā vadītspēja un precīza montāžas pozicionēšana.
Komponentu ģeometrija var ietvert caurumus, spraugas, izciļņus, līkumus un veidotas sekcijas, kas saskaras ar citiem metāla vai polimēru komponentiem. Izmēru konsekvence kļūst svarīga, jo pat nelielas novirzes var ietekmēt kontaktu izlīdzināšanu, ievietošanas spēku, elektrisko atstarpi vai automatizētu montāžu.
EV un HVDC komponenti
Elektriskie transportlīdzekļi un augstsprieguma{0}}līdzstrāvas sistēmas uzliek augstākas prasības vara štancētu detaļu komponentiem, jo strāvas līmenis un termiskā slodze var būt ievērojama.
Šiem lietojumiem vara atsperu elektrisko detaļu projektēšanai var būt nepieciešams novērtēt:
- Nepārtraukta strāva
- Maksimālā strāva
- Temperatūras paaugstināšanās
- Šķērsgriezuma laukums-
- Izolācijas attālums
- Apšuvuma sistēma
- Mehāniskā vibrācija
- Savienojuma pretestība
Tāpēc vara štancēšana ir jāvērtē kā daļa no visa elektriskā ceļa, nevis kā izolēta metāla sastāvdaļa.
Konsultējieties ar mūsu elektroinženieriem jau šodien

Vara štancēšanas apstrāde salīdzinājumā ar citiem metāla formēšanas procesiem
Atbilstošais vara štancēšanas apstrādes process ir atkarīgs no gada apjoma, ģeometrijas, pielaides, materiāla biezuma un ražošanas ekonomikas.
| Process | Tipisks spēks | Piemērots ražošanas apjoms | Galvenais ierobežojums |
| Progresīvā štancēšana | Augsta atkārtojamība un zemas vienības izmaksas pēc tilpuma | Augsts | Sākotnējais instrumentu ieguldījums |
| Viena{0}}operācijas zīmogošana | Vienkārša ģeometrija un elastīga ražošana | Zema līdz vidēja | Vairāk apstrādes vai operāciju |
| CNC apstrāde | Sarežģīta 3D ģeometrija un stingri lokalizētas funkcijas | Zema līdz vidēja | Lielāks cikla laiks plānām loksnēm |
| Lāzera griešana | Ātra prototipu izstrāde un elastīgi profili | Prototips / mazs skaļums | Malu stāvoklis un cikla ekonomika |
| Vadu EDM | Sarežģīti precīzi profili | Zems skaļums | Lēns ražošanas ātrums |
| Dziļais zīmējums | Kauss un dziļi veidotas ģeometrijas | Vidēja līdz augsta | No ģeometrijas{0}}atkarīgi rīki |
Liela apjoma -Ķīnas vara štancēšanas metāla daļām ar stabilu ģeometriju progresīvā štancēšana bieži ir efektīvāka nekā katras detaļas apstrāde atsevišķi.
Apstrāde joprojām ir noderīga, ja elektriskā metāla štancēšanai ir nepieciešamas sarežģītas trīsdimensiju funkcijas, kuras nevar efektīvi izveidot ar štancēšanas palīdzību. Lāzera griešana var būt praktiska prototipa izstrādes laikā, pirms ir pamatota ražošanas forma.
Tāpēc process ir jāizvēlas atbilstoši pilnīgai ražošanas prasībām, nevis vienkārši materiālam.

Vara štancētu detaļu komponentu ražošanas perspektīva
Vara detaļu štancēšanas tehnoloģija virzās uz augstāku izmēru kontroli, automatizētu pārbaudi, uzlabotu materiālu izmantošanu un integrētākām ražošanas līnijām.
Digitālās preses uzraudzība var reģistrēt ražošanas parametrus un noteikt neparastus vara štancētu detaļu komponentu darbības apstākļus. Automatizētā redzes pārbaude var pārbaudīt atlasītos izmērus vai vizuālos raksturlielumus ražošanas ātrumā, savukārt progresīvās formas var apvienot vairākas formēšanas darbības vienā nepārtrauktā procesā.
Materiālu efektivitāte ir vēl viens svarīgs inženiertehniskais faktors. Sloksnes izkārtojums tieši ietekmē materiālu izmantošanu un lūžņu veidošanos. Detaļu ligzdošanas, nesēja platuma, slīpuma un lūžņu evakuācijas optimizēšana var samazināt materiāla patēriņu, nemainot gatavo komponentu.
Augstākas -stiprības vara sakausējumu izstrāde paplašina arī augstas precizitātes vara lokšņu metāla štancēšanas lietojumu klāstu. Šie materiāli var nodrošināt lielāku mehānisko izturību, vienlaikus saglabājot noderīgu elektrisko vadītspēju, lai gan to veidošanas īpašības un prasības attiecībā uz instrumentiem atšķiras no komerciāli tīra vara prasībām.
Ražotājiem, kas apkalpo releju, sadales iekārtu, automobiļu, EV un elektroniskās lietojumprogrammas, turpmākā procesu attīstība, visticamāk, koncentrēsies uz stingrāku procesu iespējām, automatizētu pārbaudi, izsekojamiem ražošanas datiem un uzlabotu vara sloksnes izmantošanu.
sazinieties ar mums
Nosūtiet 2D/3D rasējumu, vara marku, materiāla biezumu, kritiskās pielaides, virsmas apstrādes prasības, gada pieprasījumu un uzklāšanas nosacījumus.Presēta vara štancēšanas lapainženiertehniskajai pārbaudei. Pēc tam ražošanas plānošanu var balstīt uz faktisko štancēšanas ģeometriju, instrumentu prasībām, pārbaudes kritērijiem un paredzamo apjomu, nevis vispārīgām kataloga specifikācijām.