Elektriskām metāla misiņa štancēšanas detaļām ir nepieciešama precīza vara -cinka fāzes robežu kontrole, stiepes izturības parametri un pakāpeniski presformas klīrenss, lai sasniegtu elektrovadītspējas līmeni, kas ir lielāks vai vienāds ar 28% IACS, vienlaikus saglabājot tecēšanas robežu, kas pārsniedz 350 MPa. Tā kā globālie oriģinālo iekārtu ražotāji pieprasa stingrākas izmēru pielaides līdz ± 0,005 mm augsta blīvuma strāvas sadales blokiem un EV releju arhitektūrām, materiālu izvēle un daudzpakāpju štancēšanas parametri nosaka ilgtermiņa darbības uzticamību saskaņā ar IEC 60947 atbilstības ietvariem.
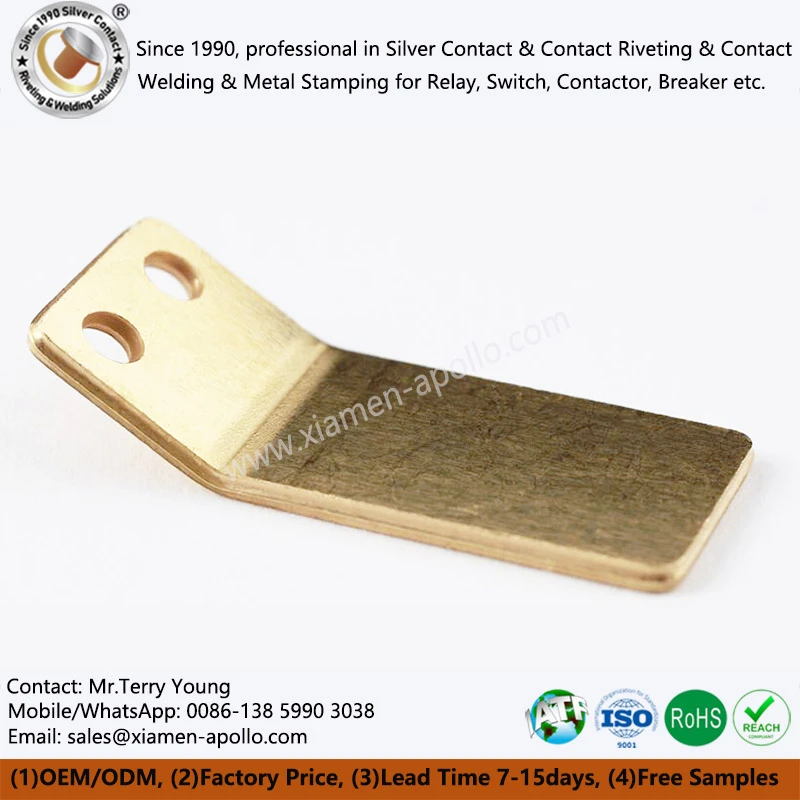
Metalurģiskās īpašības un sakausējumu izvēle aukstā štancēta misiņa komponentu precīzai štancēšanai
Misiņa sakausējumiem, galvenokārt binārajām vara-cinka sistēmām, piemēram, C2680 (kasetnes misiņš) un C2600, ir izcilas aukstās-apstrādājamības un deformācijas-cietēšanas īpašības. Ja tos izmanto progresīvajā štancēšanas štancēšanā, šie materiāli iztur smagu plastisko deformāciju bez mikro-plaisāšanas gar graudu robežām.
Uzlaboto presēšanas iekārtu integrācija ļauj uzņēmumam Xiamen Apollo Electric Co., Ltd. uzturēt stingrus mikro-cietības profilus, novēršot atsperes pretrunas, kas raksturīgas zemākas kvalitātes vara sakausējumiem. Tālāk ir sniegts elektrisko komponentu ražošanā izmantoto parasto misiņa kategoriju salīdzinājums:
| Sakausējuma apzīmējums | Nominālais sastāvs | Elektriskā vadītspēja (% IACS) | Stiepes izturība (MPa) | Primārais elektriskais pielietojums |
|---|---|---|---|---|
| C26000 (kasetne, misiņš) | Cu 70% / Zn 30% | 28% - 32% | 340 - 450 | Releju spailes, spraudkontakti, atsperu kontakti |
| C26800 (dzeltens misiņš) | Cu 65% / Zn 35% | 26% - 30% | 370 - 480 | Zemējuma siksnas, drošinātāju skavas, kopņu savienotāji |
| C51900 (phosphor bronze) | Cu-Sn-P | 15% - 20% | 450 - 600 | Augsta{0}}spriegojuma kontaktatsperes, miniatūrie slēdži |
Progresīva štancēšanas mehānika un defektu novēršana vairāku{0}}misiņa štancēšanas terminālim
Lai veiktu ātrdarbīgu{0}}vairāku-staciju progresīvo štancēšanu elektrisko kontaktu mezglu misiņa apzīmogotajām daļām, ir nepieciešama stingra atstarpes attiecību kontrole, kas parasti tiek uzturēta 6% - 8% no materiāla biezuma. Nepietiekams klīrenss paātrina perforatora nodilumu un izraisa urbumu veidošanos, savukārt pārmērīgs klīrenss izraisa materiāla apgāšanos un izmēru izkropļojumus.
Kritiskie procesa parametri
- Perforācijas ātrums:Tiek kontrolēts ar ātrumu 120 - 180 gājiens/min, lai samazinātu termiskos kropļojumus caurduršanas un iztukšošanas darbību laikā. Eļļošanas viskozitāte: sintētiskas hloru{2} nesaturošas zīmēšanas eļļas, kas tiek uzklātas ar automatizētiem mikro- dozatoriem, lai novērstu sabiezējumu uz sarežģītiem veidotiem atlokiem.
- Atlikušā stresa mazināšana:Pēc-štancēšanas zemas-temperatūras atlaidināšana tiek veikta kontrolētā aizsargatmosfērā, lai novērstu sprieguma korozijas plaisāšanu (SCC) saskaņā ar ASTM B858 standartiem.
Konsultējieties ar mūsu elektroinženieriem jau šodien

Misiņa elektrisko komponentu izturība pret koroziju un vides atbilstība
Elektriskie komponenti, kas tiek izmantoti rūpnieciskajā automatizācijā, viedajā mērīšanas sistēmā un automobiļu spēka piedziņas sistēmās, regulāri tiek pakļauti agresīvai atmosfērai, mitrumam un sāls izsmidzināšanai. Misiņš pēc būtības veido aizsargājošu patinu, kas bagāts ar cinka oksīdu, pasivējot pamata substrātu pret agresīvu oksidāciju.
Lai izpildītu globālās vides direktīvas, visas ražotās štancēšanas kniedēšanas elektriskās misiņa preses daļas stingri ievēro RoHS un REACH prasības. Izvēles galvanizēta apdare-, piemēram, spilgta alva (Sn 3-5 μm), matēta alva vai selektīvs niķeļa pārklājums-tiek uzklāts, izmantojot automatizētas ruļļa-pārklāšanas līnijas, lai garantētu zemu saskares pretestību (mazāku par vai vienādu ar 5 mΩ), pārsniedzot mehānisko darbības ciklu10ⶶ.
Darbojoties saskaņā ar IATF 16949 un ISO 9001 kvalitātes vadības sistēmām, Xiamen Apollo izmanto stingrus daudzpakāpju pārbaudes protokolus. Izmēru pārbaudei tiek izmantoti augstas-izšķirtspējas optiskā profila projektori un automatizētas 2D/3D koordinātu mērīšanas iekārtas (CMM) ar sub-mikronu precizitāti. Turklāt regulāri tiek veikta sāls izsmidzināšanas pārbaude (ASTM B117), lai pārbaudītu, vai pārklātie misiņa metāla štancējumi iztur vismaz 96 - 240 stundas neitrālas sāls izsmidzināšanas bez parastā metāla oksidēšanās.

sazinieties ar mums
Novērsiet piegādes ķēdes berzi, samaziniet materiālu izšķērdēšanu un nodrošiniet stingru izmēru atbilstību, tieši sadarbojoties ar Xiamen Apollo Electric Co., Ltd. Aprīkots ar augstas -tonnāžas precizitātes štancēšanas presēm,-iekšējiem instrumentu un presformu ražošanas cehiem un stingru IATF 16949 elektrisko infrastruktūru globālā mērogā, lai piegādātu dzinēju un pieprasītas metāla testēšanas iekārtas. transportlīdzekļu arhitektūras.
Iesniedziet savus CAD rasējumus vai tehniskās specifikācijasElektriskās metāla misiņa štancēšanas daļasšodien, lai saņemtu visaptverošu DFM pārskatu un konkurētspējīgu rūpnīcas{0}}tiešo piedāvājumu 24 stundu laikā.