

Oglekļa tērauda štancēšana ir lokšņu{0}}metāla sastāvdaļas, kas ražotas, izspiežot oglekļa tērauda sloksni vai loksni caur kontrolētu presēšanas komplektu, izmantojot mehānisku vai servopresi. Detaļu veiktspēja galvenokārt ir atkarīga no tērauda kvalitātes, loksnes biezuma, presformas klīrensa, formēšanas secības, presēšanas spējas, izmēru kontroles un virsmas aizsardzības -nevis tikai no štancēšanas ātruma.Automobiļu, elektrisko, releju, slēdžu{0}}un mašīnu komponentu inženierijas mērķis ir panākt atkārtojamu ģeometriju, kontrolētu urbumu veidošanos, stabilu atsperu un pietiekamu aizsardzību pret koroziju, vienlaikus kontrolējot materiālu izmantošanu un ražošanas izmaksas.

Oglekļa tērauda formēšanas procesi: nostrāde, liekšana, vilkšana un atloki
Galīgā auksti{0}}velmētā oglekļa tērauda štancēšanas ģeometrija nosaka štancēšanas secību. Vienkāršam kronšteinam var būt nepieciešams noapaļot un saliekt, savukārt trīsdimensiju korpusam var būt nepieciešams nosegt, zīmēt, apgriezt un atlokot.
Aptukšošana: profila un caurumu veidošana
Aptukšošana atdala nepieciešamo profilu no lokšņu materiāla. Pīrsings veic līdzīgu darbību, veidojot caurumus vai iekšējās atveres.
Griešanas rezultātu nosaka faktori, tostarp:
- Tērauda biezums un pakāpe
- Izsitiet-, lai-attīrītu
- Perforuma un štancēšanas malu stāvoklis
- Nospiediet izlīdzināšanu
- Materiāla padeves precizitāte
- Instrumentu nodilums
Nepareizs klīrenss var radīt pārmērīgas urbumus, izmēru izmaiņas un paātrinātu instrumenta nodilumu. Tāpēc pareizais klīrenss ir atkarīgs no materiāla veida, biezuma un instrumenta konstrukcijas, nevis no universāla procenta.
Liekšana: leņķa un atsperes kontrole
Liekšana pārvērš plakanu oglekļa loksni leņķiskās, kanāla, U{0}}formas vai izliektās daļās. Galvenā inženiertehniskā problēma ir atspere. Pēc formēšanas slodzes atbrīvošanas elastīgā atjaunošanās izraisa izveidotā leņķa attālināšanos no presformas ģeometrijas.
Springback ietekmē:
- Materiāla tecēšanas robeža
- Loksnes biezums
- Liekuma rādiuss
- Liekšanas virziens attiecībā pret rites virzienu
- Formēšanas metode
- Instrumenta ģeometrija
- Pārlieku{0}}liekšanās vai sitienu skaits
Detaļām, kurām nepieciešamas stingras leņķiskās pielaides, process var ietvert pārmērīgas-liekšanas, kalšanas vai atkārtotas darbības darbības, nevis paļauties uz vienu lieces gājienu.
Dziļais zīmējums: dobas un veidotas ģeometrijas
Dziļais zīmējums pārvērš plakanu sagatavi par krūzi, korpusu vai citu dobu ģeometriju. Formēšanas laikā materiāls plūst no atloka apgabala pret perforatoru.
Tipiski atteices režīmi ietver:
- Sienu plaisāšana
- Krunkains
- Pārmērīga retināšana
- Apakšējā lūzums
- Nevienmērīga sienas ģeometrija
Tukša-turētāja spēks, perforācijas rādiuss, formas rādiuss, eļļošana un materiāla elastība ir jānovērtē kopā.
Atloki: malu ģeometrija un montāžas saskarnes
Atloki veido oglekļa tērauda štancētas daļas malu, lai izveidotu montāžas virsmu, pastiprinājuma elementu vai savienojuma saskarni.Atloka ģeometrija ir īpaši svarīga, ja apzīmogotajai daļai ir jāsakrīt ar citu sastāvdaļu. Pārmērīga deformācija pie atloka var mainīt cauruma stāvokli, līdzenumu vai montāžas atstarpi.
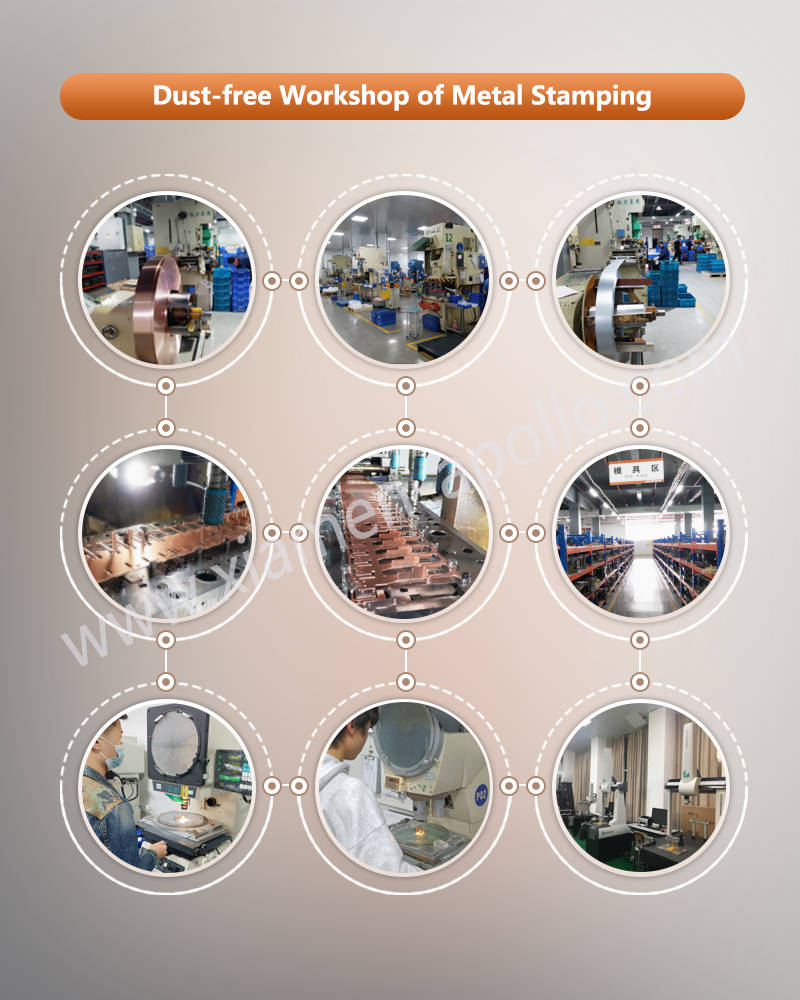
Vairāku-operāciju štancēšana sarežģītām oglekļa tērauda daļām
Sarežģītos komponentos var apvienot nospiešanu, caurduršanu, locīšanu, vilkšanu, apgriešanu un atloku progresīvās veidnes vai pārneses{0}}veidņu secībā.Procesa secība jāveido, ņemot vērā materiāla plūsmu un izmēru stabilitāti. Vairāku darbību pievienošana automātiski neuzlabo precizitāti; katrs papildu formēšanas posms ievieš vēl vienu iespēju kumulatīvām dimensiju variācijām.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Oglekļa tērauda materiāla izvēle: biezums, cietība un pagarinājums
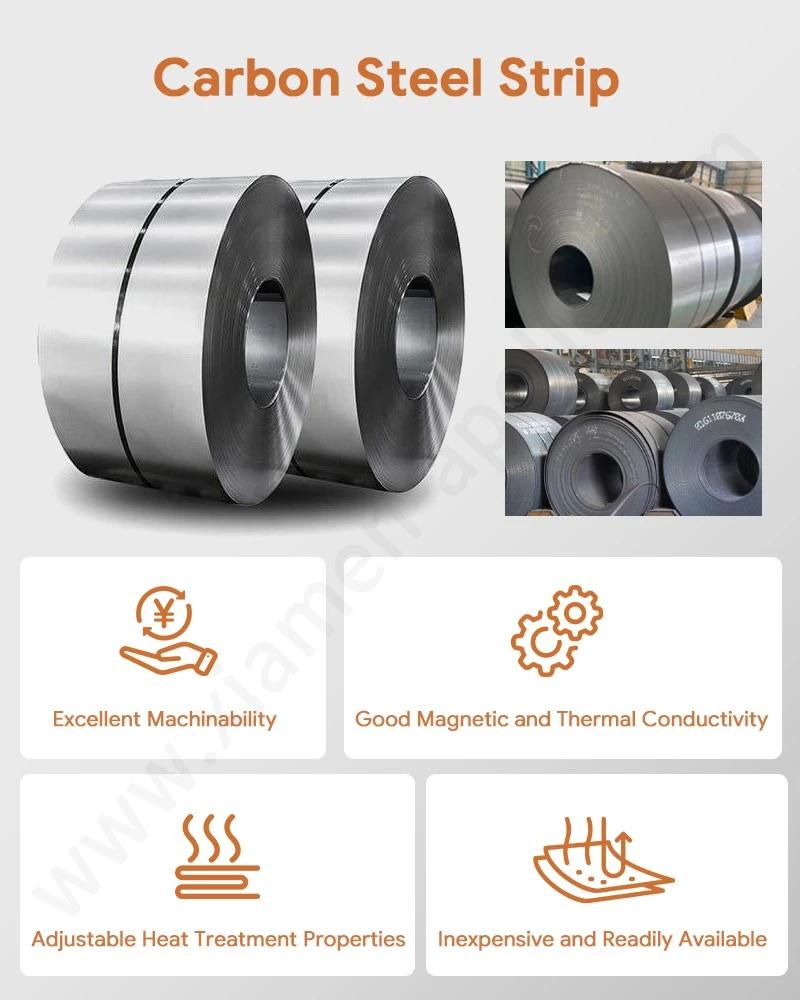
Oglekļa tērauds piedāvā noderīgu mehāniskās izturības, apstrādājamības un materiālu izmaksu kombināciju strukturālajām un funkcionālajām tērauda elektriskajām daļām. Tās piemērotība konkrētai štancēšanas darbībai ir atkarīga no attiecības starp materiāla īpašībām un detaļas ģeometriju.
Materiālu atlases matrica
| Atlases faktors | Lielāka vērtība parasti nozīmē | Iespējamā štancēšanas ietekme |
|---|---|---|
| Materiāla stiprums | Augstāka izturība pret deformāciju | Lielāks formēšanas spēks un potenciāli lielāka atspere |
| Cietība | Augstāka izturība pret iespiedumiem un deformācijām | Palielināta instrumentu slodze un formēšanas grūtības |
| Pagarinājums | Lielāka plastiskās deformācijas spēja | Parasti labvēlīgāka smagai formēšanai |
| Loksnes biezums | Lielāks sekcijas biezums | Lielāks presēšanas spēks un lielāka daļas stingrība |
| Liekuma rādiuss | Lielāks formēšanas rādiuss | Mazāks lokālais spriedze un mazāks plaisāšanas risks |
| Virsmas stāvoklis | Vairāk kontrolēta virsma | Labāka piemērotība turpmākai pārklāšanai vai apšuvumam |
Kritiskie procesa parametri un pielāgotu oglekļa tērauda štancējumu kvalitātes kontrole
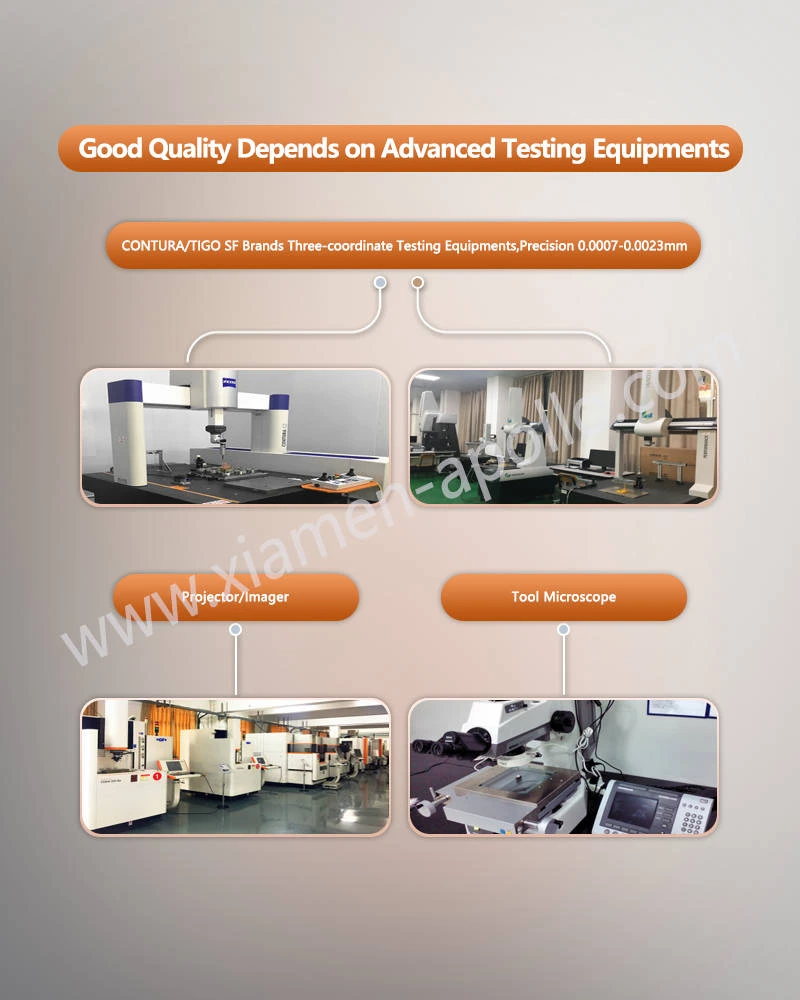
Mainīgo ieeju kontrole štancēšanas procesa laikā novērš tādus izplatītus strukturālus defektus kā urbumi, krokošanās un pārmērīga elastīga atspere.
- Atbrīvošanas vadība:Uzturot precīzas atstarpes no caurumošanas līdz vītnei (parasti no 5% līdz 10% no materiāla biezuma katrā pusē), tiek novērstas sekundārās bīdes plaknes un pārmērīga urbuma veidošanās.
- Nospiediet tonnāžu un dinamisko ātrumu:Preses jaudas (piem., 160T līdz 400T mehāniskās preses) pielāgošana oglekļa tērauda štancēto detaļu īpatnējai deformācijas pretestībai novērš nepietiekamu deformāciju vai katastrofālu instrumenta lūzumu.
- Atspēriena kompensācija:Instrumenta projektēšanas laikā tiek izmantota galīgo elementu analīze (FEA), lai pārliektu leņķus, novēršot elastīgo atjaunošanos augstas stiprības oglekļa tēraudos.
sazinieties ar mums
Ja jūsu projektam ir nepieciešams atkārtojumsOglekļa tērauda štancēšanaautomobiļu, elektrisko, releju vai mašīnu komplektiem nosūtiet rasējumu, materiāla specifikāciju un paredzamo ražošanas apjomu inženiertehniskajai pārskatīšanai. Instrumentu struktūru, štancēšanas secību, materiālu izmantošanu, izmēru kontroli un virsmas apstrādes{1}}prasības var novērtēt pirms ražošanas instrumentu izlaišanas.
