Automatizētām sudraba elektriskajām kniedētām sastāvdaļām un metināšanas mezgliem ir nepieciešama stingra mehāniskā validācija, lai novērstu kontaktu saskarnes atslāņošanos, pārmērīgu kontaktu pretestību un priekšlaicīgu loka eroziju augstsprieguma līdzstrāvas kontaktoros un slēdžos. Lai nodrošinātu atbilstību IATF 16949 standartiem, augstas veiktspējas ražošanai ir nepieciešama precīza sudraba slāņa biezuma, mikrocietības gradientu un mehāniskās bīdes izturības kontrole virs 150 MPa, lai nodrošinātu uzticamību 100,000+ elektriskos pārslēgšanas ciklos saskaņā ar IEC 60947 darbības nosacījumiem.
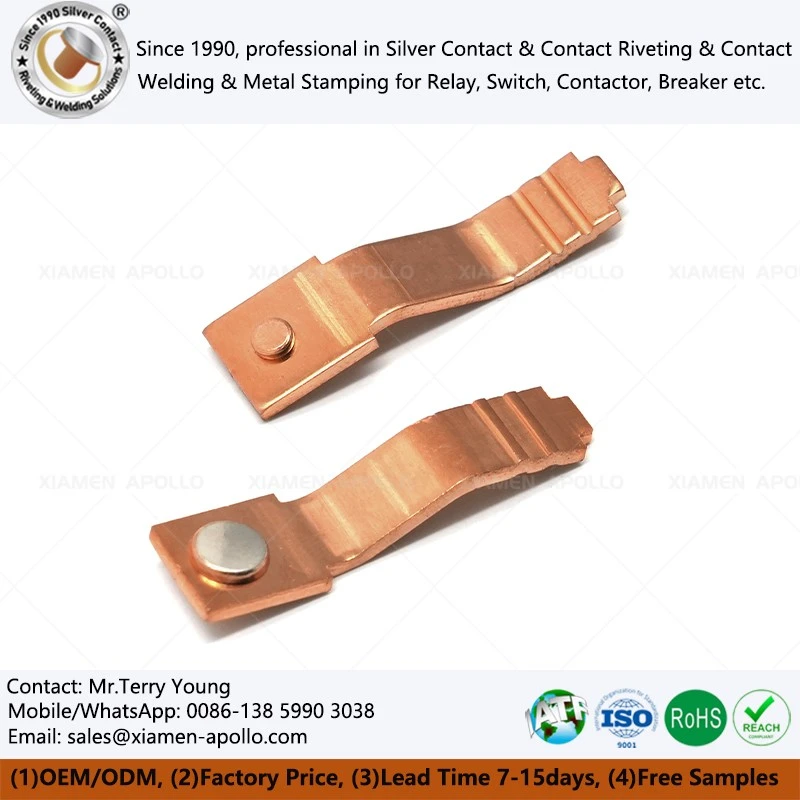
Sudraba kontaktu montāžas atteices riski: IEC 60947 un bīdes pārbaude
Automatizētiem sudraba kontakta kniedētiem un metinātiem mezgliem savienojuma integritāte ir jāpārbauda kontakta{0}}uz-nesēja saskarnē, nevis tikai vizuāli pārbaudot. Ražošanas kontroles plānā jāsaista bīdes izturība, kontaktu pretestība, metalogrāfiskā saite, sudraba slāņa biezums, izmēru pielaide un procesa izsekojamība ar gatavā releja, kontaktora, slēdža vai komutācijas ierīces elektriskajām prasībām.
Galvenie atteices mehānismi ir mehāniskā atdalīšana, nepietiekams savienojuma laukums, pārmērīga kontaktu pretestība, sudraba -slāņa atslāņošanās, ekscentriskā kniedēšana, metināšanas šuves izstumšana, plaisas siltuma-ietekmētajā zonā un nesēja deformācija.
Releju un zemsprieguma komutācijas komponentiem kontaktu pretestība jāmēra noteiktā testa strāvā, kontaktspēkā, stabilizācijas laikā un vides apstākļos. Miliohmu vērtība bez tās pārbaudes metodes nav pietiekama piegādātāja kvalifikācijai.
Mehāniskajā testēšanā arī jānošķir kniedes galvas novilkšana-, bīdes slodze, vērpes slodze un nesēja deformācija. Viens bīdes-spēka skaitlis nevar atspoguļot visas savienojuma konfigurācijas.
AgSnO2 un AgNi kontaktu materiāli: IEC 60947 elektriskā noslodze
AgSnO2 un AgNi izvēlas atkarībā no elektriskās slodzes, pārslēgšanas frekvences, loka apstākļiem, kontaktspēka un nepieciešamās izturības pret metināšanu vai eroziju.
| Materiāls | Tipisks sastāvs | Galvenā inženiertehniskā īpašība | Kopīgas lietošanas apsvērumi |
|---|---|---|---|
| AgSnO2 | Ag/SnO2, piemēram, . 88/12 | Loka erozijas un metināšanas izturība | Releju, kontaktoru un komutācijas lietojumprogrammas |
| AgNi | Ag/Ni, sastāvs atšķiras | Stabila kontakta uzvedība noteiktās slodzēs | Releji un komutācijas ierīces |
| Pure Ag | Lielāks vai vienāds ar 99,9% Ag atkarībā no pakāpes | Augsta elektrovadītspēja | Lietojumprogrammas ar zemu pretestību |
| Ag sakausējuma kontakts uz Cu nesēja | Sudraba sakausējums + vara substrāts | Samazināts dārgmetālu patēriņš | Kniedēti elektriskie mezgli |
Precīza AgSnO2 attiecība, daļiņu struktūra, cietība un ražošanas ceļš ir jānorāda materiāla sertifikātā, nevis jānorāda no produkta nosaukuma.
Kniedes savienojuma defekti: ±0,02 mm ģeometrija un saskarnes vadība
Bieži sastopamie defekti ietver:
- Ekscentriskas kniedes formēšana pie ±0,02–0,05 mm izmēru kontroles
- Nepietiekams sajukuma augstums nepareiza materiāla tilpuma dēļ
- Plaisāšana no pārmērīgas aukstuma{0}}galvas deformācijas
- Nepilnīga sudraba-uz-nesēja savienošana
- Pēc formēšanas ir vaļīgas kontaktgalvas
- Pārmērīgas urbas, kas ietekmē releja montāžu
- Kontakta novirze, kas izraisa nevienmērīgu elektrisko slodzi
- Apzīmogoto BeCu vai vara nesēju lokāla deformācija
Defektu mehānisms parasti ir saistīts ar materiāla cietības, sagataves ģeometrijas, formas klīrensa, formēšanas spēka, eļļošanas, instrumentu nodiluma un padeves precizitātes kombināciju.
Automatizētajām līnijām izmēru pārbaude jāsavieno ar procesa parametru ierakstu. Ja kontakta diametrs paliek pielaides robežās, bet savienojuma bīdes izturība samazinās, izmēru pārbaude vien nenoteiks galveno cēloni.
Pieprasiet bezmaksas DFM novērtējumu un piedāvājumu
In-Kniedēšana pret pretestību un ultraskaņas metināšana: IEC 60947 savienojuma kontrole
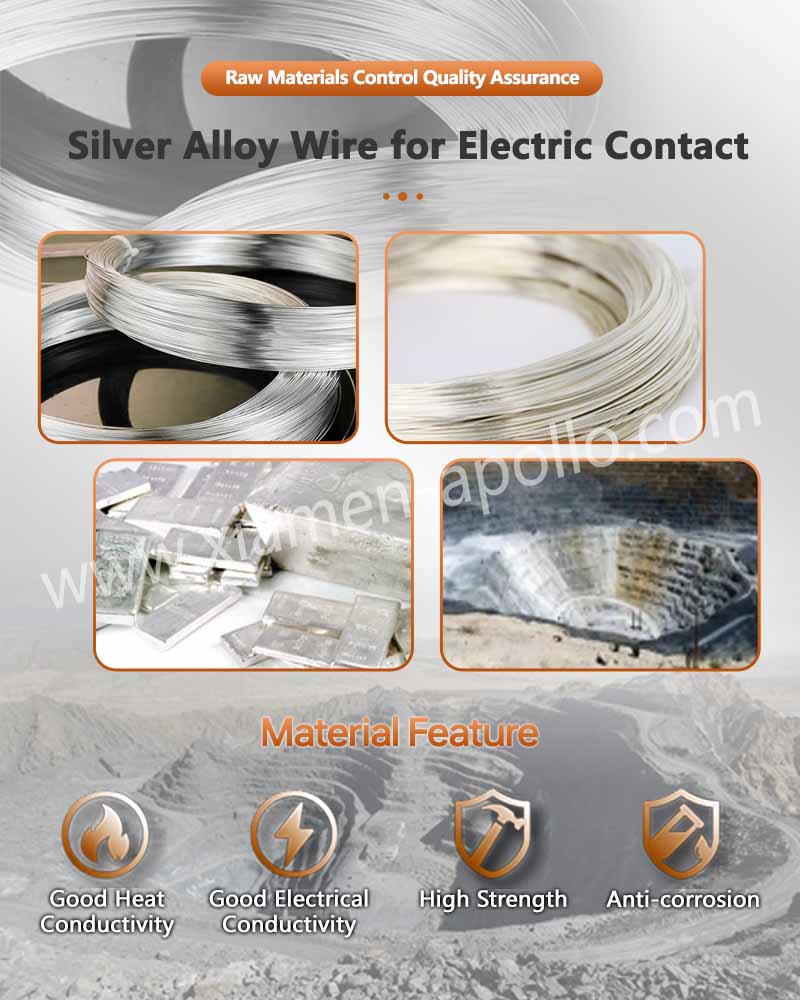
Savienošanas process nosaka, kā tiek panākta mehāniskā noturība, elektriskā nepārtrauktība, siltuma padeve un ražošanas atkārtojamība. Tāpēc kniedēšana, pretestības metināšana un ultraskaņas metināšana ir jānovērtē, ņemot vērā savienojuma ģeometriju un elektrisko slodzi, nevis jāuzskata par savstarpēji aizvietojamiem procesiem.
| Pievienošanās metode | Mehāniskais savienošanas mehānisms | Siltuma padeve | Tipisks pārbaudes fokuss | Ražošanas apsvērumi |
|---|---|---|---|---|
| In-die kniedēšana | Plastiskā deformācija un mehāniskā bloķēšana | Locītavas vietā ļoti zems | Kniedes ģeometrija, bīdes spēks, šķērsgriezums | Ātrgaitas progresīva ražošana |
| Pretestības metināšana | Lokalizēta džoula karsēšana un saplūšana/savienošana | Augsts, bet lokalizēts | Nags, strāva, spēks, metinājuma šļakatas | Piemērots noteiktiem vadošiem mezgliem |
| Ultraskaņas metināšana | Augstas frekvences mehāniskā vibrācija | Salīdzinoši zema tilpuma apkure | Saites laukums, amplitūda, spiediens | Noder izvēlētām vadošām saskarnēm |
| Lodēšana | Pildvielas-metāla metalurģiskā saite | Kontrolēts termiskais cikls | Mitrināšana, tukšumi, šuvju biezums | Piemērots tur, kur nepieciešams metalurģiskais savienojums |
In-Kniedēšana: progresīva presēšanas kontrole ar augstu ražošanas ātrumu
In-die kniedēšana kontrolē kontaktu padevi, nesēja pozicionēšanu, caurduršanu, formēšanu un pārbaudi kontrolētā ražošanas secībā. Šis process var samazināt apstrādes atšķirības, jo kontakta pozīcija tiek noteikta štancēšanas vai formēšanas instrumentā.
Galvenie kontroles mainīgie ietver:
- Padeves soļa precizitāte:parasti tiek kontrolēts atbilstoši zīmēšanas prasībām
- Kniedes kāta diametrs:parasti kontrolē ±0,02–0,05 mm robežās
- Klīrenss:nosaka pēc materiāla biezuma un cietības
- Veidošanas insults:kontrolēta, lai novērstu nepietiekamu{0}}veidošanu vai pārmērīgu{1}}veidošanu
- Kniedes galvas augstums:mēra ar optisko vai lāzera pārbaudi
- Kontaktu centra atrašanās vieta:pārbaudīts attiecībā pret nesēja datumu
- Instrumentu nodilums:uzraudzīta, izmantojot izmēru novirzes un spēka parakstus
Galvenā inženierijas priekšrocība nav tikai ātrums. Tā ir pozicionālās atšķirības samazināšana starp apzīmogoto nesēju un kontakta elementu.
Pretestības metināšana: strāvas, spēka un tīrradņu metalogrāfija
Pretestības metināšanas kvalitāte ir atkarīga no metināšanas strāvas, sprieguma, elektroda spēka, metināšanas laika, kontakta stāvokļa, materiāla pretestības un elektrodu ģeometrijas mijiedarbības.
Ražošanas apstiprināšanai metināšanas specifikācijā jādefinē:
- Metināšanas strāva vai enerģijas diapazons
- Elektrodu spēks
- Metināšanas laiks
- Elektrodu ģeometrija
- Impulsu skaits
- Turiet laiku
- Maksimāli pieļaujamā izraidīšana
- Minimālais tīrradņu vai savienojuma laukums
- Destruktīvās pārbaudes biežums
- Metalogrāfiskās pieņemšanas kritēriji
Metinātā šuve, kas iztur vizuālu pārbaudi, joprojām var saturēt nepietiekamu saplūšanu vai pārmērīgu iekšējo tukšumu. Tāpēc metalogrāfiskā sadalīšana joprojām ir noderīga procesa apstiprināšanas un periodisko auditu laikā.
Ultraskaņas metināšana: amplitūda, spiediens un saites laukums
Ultraskaņas metināšana rada berzes kustību saskarnē zem kontrolēta spiediena. Elektrisko komponentu gadījumā procesa logs ir atkarīgs no materiāla cietības, virsmas stāvokļa, kontakta ģeometrijas, vibrācijas amplitūdas, metināšanas laika un pieliktā spēka.
Atšķirībā no pretestības metināšanas, ultraskaņas metināšana galvenokārt nepaļaujas uz lokālu elektriskās pretestības sildīšanu. Tas maina apkārtējās sastāvdaļas termisko iedarbību.
Procesa kvalifikācijai ir jāatbilst:
| Mainīgs | Kontroles mērķis |
|---|---|
| Amplitūda | Kontrolē saskarnes mehānisko enerģiju |
| Metināšanas spēks | Uztur saskarnes spiedienu |
| Metināšanas laiks | Nosaka enerģijas patēriņu |
| Sprūda spēks | Definē procesa uzsākšanu |
| Turiet laiku | Stabilizē saistīto saskarni |
| Bonda apgabals | Nosaka efektīvu vadošo ceļu |
| Šķērsgriezums | Apstiprina saskarnes nepārtrauktību |
Plāniem vara, sudraba vai vara{0}}sakausējuma komponentiem pārmērīga ultraskaņas enerģija var izraisīt lokālu retināšanu, virsmas deformāciju vai plaisas. Šīs sekas ir jāpārbauda, izmantojot destruktīvu šķērsgriezuma analīzi.
Savienojuma stiprums un metalogrāfija: ASTM B117, ISO 9001 un IATF 16949 vadīklas
Kvalificēts sudraba kontaktu komplektu piegādātājs nedrīkst izlaist ražošanas partijas tikai saskaņā ar kosmētikas pārbaudi. Mehāniskie, elektriskie, metalurģiskie un izmēru parametri ir jāsavieno, izmantojot dokumentētu kontroles plānu.
Bīdes spēks: noteikts slodzes virziens un atteices režīms
Bīdes pārbaudē jānorāda armatūras ģeometrija, slodzes virziens, šķērsgalvas ātrums, atbalsta stāvoklis, parauga orientācija un bojājumu klasifikācija.
Klients var norādīt prasību, piemēram, bīdes izturība, kas ir lielāka par vai vienāda ar 150 MPa, taču šo vērtību nedrīkst pārnest starp dažādām savienojuma ģeometrijām bez inženierijas apstiprināšanas.
Kļūmes režīms ir vienlīdz svarīgs:
| Neveiksmes režīms | Interpretācija |
|---|---|
| Kontakta materiāla lūzumi | Kontakta materiāla stiprums var būt ierobežots |
| Interfeisa atdalīšana | Saistīšanas vai pievienošanās process prasa izmeklēšanu |
| Kniedes galvas deformācija | Formēšanas ģeometrija vai materiāla apjoms var būt nepietiekams |
| Nesēja plīsums | Nesēja materiāls vai ģeometrija var būt ierobežojoši |
| Metināšanas tīrradņa lūzums | Var būt nepieciešams pārskatīt metināšanas enerģiju vai savienoto laukumu |
| Daļēja saskarnes atdalīšana | Iespējams lokāls piesārņojums vai nevienmērīgs spiediens |
Lai veiktu destruktīvu kvalifikāciju, lūzuma vieta jāreģistrē kopā ar maksimālo spēku.
Metallogrāfiskā šķērsgriezuma-sadaļa: tukšuma, plaisu un saspiešanas-apgabala pārbaude
Metallogrāfija ir īpaši noderīga, lai atšķirtu izmēru defektu no metalurģijas defekta.
Šķērsgriezums-var atklāt:
- Sudraba{0}}slāņa biezums
- Sazinieties ar-uz-operatora saskarni
- Intermetāliskie vai difūzijas reģioni, ja tādi ir
- Metināšanas tīrradņa izmēri
- Iekšējie tukšumi
- Plaisas
- Delaminācija
- Materiāla plūsma pēc aukstās virziena
- Štancēšanas{0}}izraisīta deformācija
- Vietējā retināšana
- Pārklāšanas saskarnes stāvoklis
Reprezentatīvā parauga sagatavošanas procedūra var ietvert sadalīšanu, montāžu, slīpēšanu, pulēšanu, kodināšanu, ja iespējams, optisko mikroskopiju un attēla dokumentāciju.
Sudraba-Slāņa un pārklājuma biezums: XRF un šķērsgriezuma-pārbaude
Sudraba-slāņa biezums jāmēra atbilstoši kontakta konstrukcijai.
Pārklātām detaļām XRF var nodrošināt ātru nesagraujošu skrīningu, savukārt metalogrāfiskā šķērsgriezuma analīze nodrošina tiešu fizisko mērījumu.
Bimetāla kontaktam sudraba biezums ir daļa no kontakta materiāla ģeometrijas, nevis parasts galvanizēts pārklājums. Tāpēc pārbaudes metodei ir jāatbilst konstrukcijai.
Piegādātāja kvalitātes specifikācijā jānorāda:
- Sudraba sakausējuma marka
- Sudraba slāņa biezums vai tilpums
- Vara substrāta pakāpe
- Interfeisa stāvoklis
- Izmēru tolerance
- Mērīšanas metode
- Paraugu ņemšanas biežums
- Partijas identifikācija
Frāze "sudraba kontakts" vien nenosaka sudraba saturu, sakausējuma sastāvu, slāņa biezumu vai elektrisko slodzi.
Korozijas un vides testēšana: ASTM B117 un IEC 60947
Sāls{0}}izsmidzināšanas testu saskaņā ar ASTM B117 var izmantot, lai novērtētu piemērotu pārklātu vai atklātu metāla detaļu izturību pret koroziju. Tomēr ASTM B117 iedarbības rezultātus nevajadzētu automātiski interpretēt kā tiešus lauka {5}dzīves prognozes.
Zemsprieguma komutācijas iekārtām IEC 60947 prasības ir jāņem vērā kopā ar faktisko ierīces kategoriju, elektrisko slodzi, darbības vidi, temperatūru, mitrumu un mehānisko slodzi.
Konsultējieties ar mūsu elektroinženieriem jau šodien
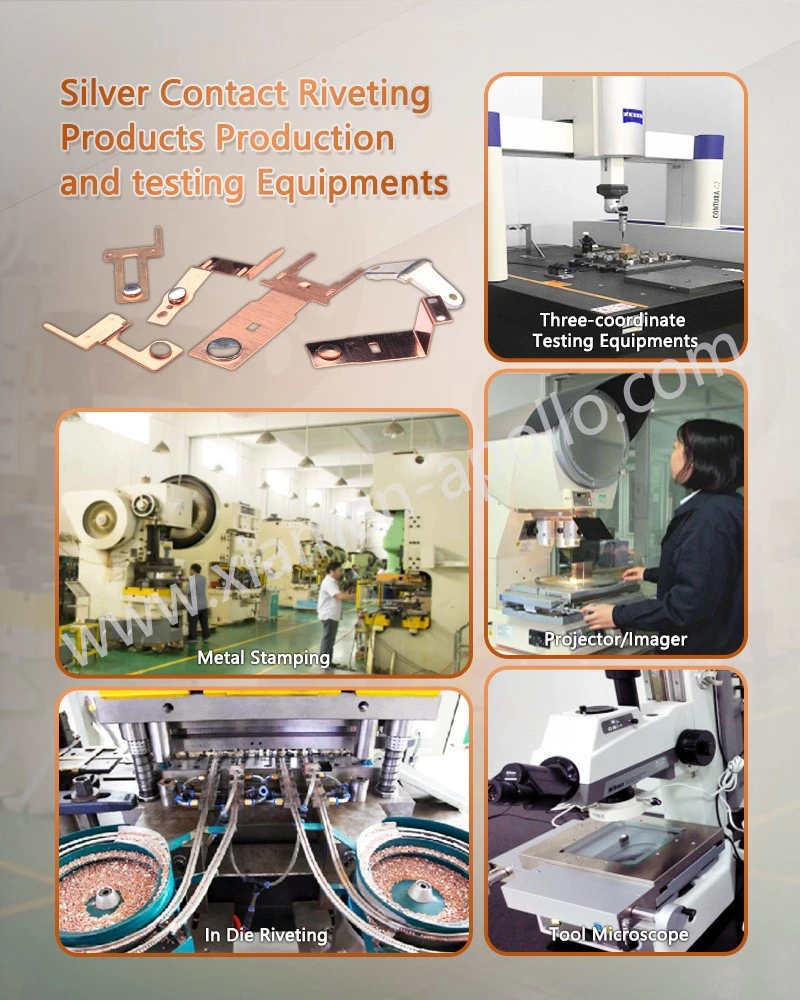
Automatizēta pārbaude: ±0,005 mm mērījumi un procesa izsekojamība
Automatizācija uzlabo kvalitātes kontroli, kad mērījumu dati ir savienoti ar procesa mainīgajiem. Kamera, kas nosaka trūkstošo kontaktu, ir noderīga, taču ražošanas sistēma, kas spēj korelēt kontakta pozīciju, kniedes augstumu, formēšanas spēku, metināšanas strāvu, pretestību un partijas izsekojamību, nodrošina daudz spēcīgāku procesa kontroli.
Redzes pārbaude: ±0,005 mm Izmēru pārbaude
Augstas{0}}izšķirtspējas optisko pārbaudi var izmantot kritiskām ģeometriskām īpašībām, ja izstrādājuma rasējums pieļauj optisko mērījumu.
Tipiski pārbaudes priekšmeti ietver:
- Kontakta klātbūtne
- Kontaktorientācija
- Kniedes galvas diametrs
- Kniedes galvas augstums
- Kontaktu centra pozīcija
- Pārvadātāja profils
- Burrs
- Virsmas piesārņojums
- Trūkst komponentu vai{0}}pavadīti divreiz
- Štancēšanas deformācija
Norādītajai pielaidei, piemēram, ±0,005 mm, vienmēr jābūt saistītai ar faktisko rasējuma atskaites punkta struktūru un mērījumu sistēmas iespējām. To nevajadzētu uzrādīt kā universālu pielaidi katram apzīmogotajam kontaktu komplektam.
Iekšējā elektriskā pārbaude: kontakta pretestība mΩ
Elektriskās pretestības pārbaude var noteikt procesa novirzi, ko nevar redzēt ar optisko pārbaudi.
Kontrolētai mērīšanas sistēmai jādefinē:
- Pārbaudīt strāvu
- Mērīšanas spriegums
- Zondes spēks
- Zondes atrašanās vieta
- Stabilizācijas laiks
- Temperatūra
- Apstiprināšanas/neiegūšanas slieksnis
- Mērījumu atkārtojamība
Piemēram, ja klienta specifikācijā ir nepieciešama kontakta pretestība, kas ir mazāka par 1 mΩ vai vienāda ar to, mērīšanas ierīcei un testa strāvai ir jāspēj atrisināt šo vērtību ar pietiekamu atkārtojamību.
Kontaktu pretestība ir jāuzrauga statistiski, nevis jāpārbauda tikai galīgajā pārbaudē.
SPC un IATF 16949: procesa iespēja pirms partijas izlaišanas
Ar automobiļiem vai EV{0}}saistītām lietojumprogrammām procesa spēju pētījumus var izmantot kritiskiem izmēriem un savienošanas parametriem.
Tipiskās statistikas kontroles ietver:
- Cp/Cpk analīze
- X-josla/R vai atbilstošas kontroles diagrammas
- Pirmā-gabala apstiprinājums
- Rīks{0}}dzīves pārraudzība
- Mērīšanas{0}}sistēmas analīze
- Partijas izsekojamība
- Neatbilstošu-produktu segregācija
- Koriģējošās{0}}darbības ieraksti
IATF 16949 nodrošina kvalitātes{1}}pārvaldības sistēmu, ko parasti izmanto automobiļu piegādes ķēdes. Klientu-specifiskas prasības joprojām ir nepieciešamas, jo sertifikācija saskaņā ar pārvaldības-sistēmas standartu nenosaka tehniskās pieņemšanas ierobežojumus konkrētam sudraba kontaktu komplektam.
Automatizēta defektu samazināšana: procesa atgriezeniskā saite, nevis galīgā šķirošana
Automatizācija visefektīvāk samazina defektu novēršanu, kad pārbaudes rezultāti tiek atgriezti formēšanas vai savienošanas procesā.
Tipiska slēgtā cikla-cikla secība ir:
Materiāla partijas identifikācija → padeve → štancēšana → kontaktu novietošana → kniedēšana/metināšana → izmēru pārbaude → elektriskā pārbaude → datu reģistrēšana → SPC analīze → procesa regulēšana
Šī pieeja ļauj ražošanas inženieriem noteikt novirzes, pirms liels skaits komplektu sasniedz galīgo pārbaudi.
Liela apjoma{0}}ražošanai pārbaužu biežumu var iedalīt:
| Pārbaudes posms | Tipisks mērķis |
|---|---|
| Pirmais raksts | Apstipriniet instrumentu un procesa iestatīšanu |
| Palaišanas pārbaude | Apstipriniet sākotnējo ražošanas stabilitāti |
| Paraugu ņemšana procesā | Noteikt izmēru/procesa novirzi |
| 100% redzes pārbaude | Atklājiet klātbūtni, orientāciju un acīmredzamus ģeometrijas defektus |
| Elektrisko paraugu ņemšana vai 100% pārbaude | Pārbaudiet noteikto pretestības prasību |
| Destruktīva paraugu ņemšana | Pārbaudiet savienojuma izturību un metalurģisko stāvokli |
| Galīgais audits | Apstipriniet izsekojamības un izlaišanas dokumentāciju |
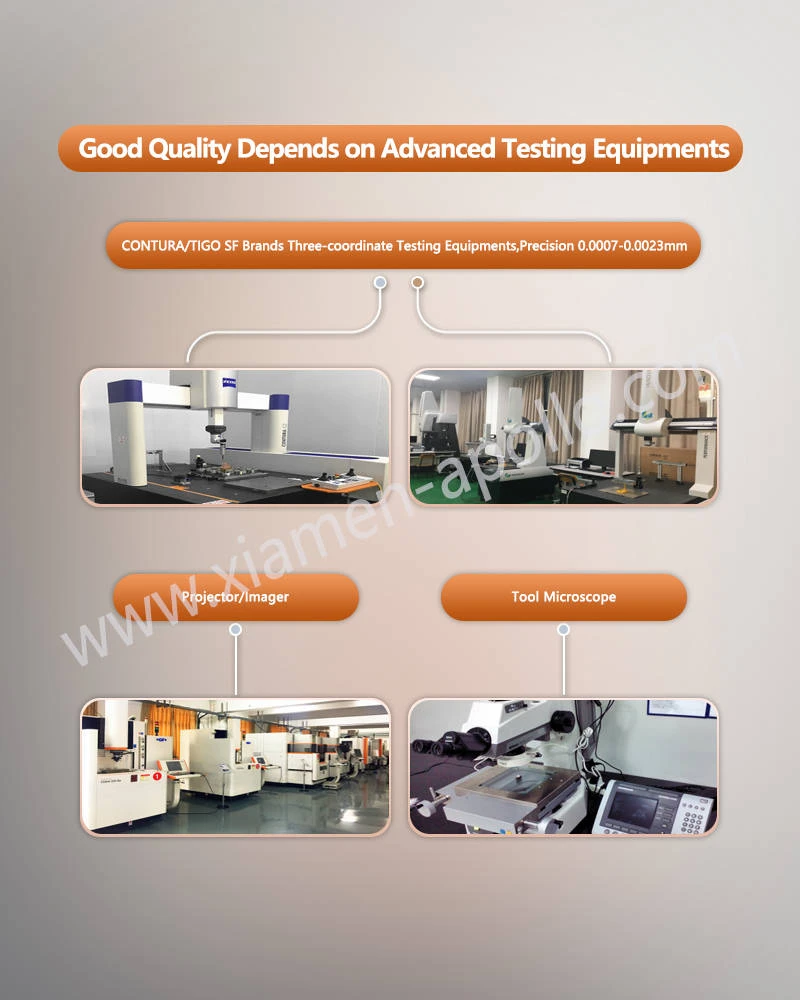
Bieži uzdotie jautājumi
Kāda ir minimālā bīdes izturības prasība automatizētiem sudraba kontakta kniedēšanas mezgliem?
Automātiskajiem sudraba kontakta kniedēšanas mezgliem ir jāiztur minimālā bīdes izturība 150 MPa, lai novērstu mehānisku atdalīšanu nepārtrauktas augstfrekvences elektromagnētiskas darbības laikā relejos un slēdžos.
Kā Xiamen Apollo Electric Co., Ltd nodrošina sudraba kontaktkomponentu materiālu izsekojamību?
Materiālu izsekojamība tiek uzturēta, izmantojot stingrus IATF 16949 partijas kontroles protokolus, kas savieno izejmateriālu dzirnavu pārbaudes sertifikātus (AgSnO2, AgCdO vai AgNi spektroķīmiskā sastāva analīzi) tieši ar lāzera iegravētiem partijas numuriem uz gala iepakojuma.
Kāds ir standarta parauga izpildes laiks individuāli izstrādātiem kontaktmetināšanas mezgliem?
Standarta prototipu un paraugu izgatavošana pielāgotām bimetāla kniedēm, štancētiem asmeņiem un metinātiem kontaktu mezgliem parasti prasa 10–15 darbadienas, ko papildina pilni izmēru pārbaudes ziņojumi un materiāla šķērsgriezuma mikrogrāfijas.
sazinieties ar mums
Par jaunu vai nomaiņu sudraba kontaktmetināšanas mezglu vaielektriskajā kontaktā-, norādiet 2D zīmējumu, 3D modeli, kontakta materiālu, nesēja materiālu, elektrisko slodzi, mērķa kontakta pretestību, savienojuma -izturības prasību, gada apjomu un piemērojamo IEC 60947 vai klienta specifikāciju. Pēc tam inženiertehniskajā pārskatā pirms piedāvājuma var definēt savienošanas procesu, pārbaudes plānu, prasības attiecībā uz rīkiem un ražošanas{5}kontroles parametrus.