Šodien mēs ieejam savienotāju ražošanas darbnīcā un sākam radīšanas ceļojumu. Kā šis vienkāršais savienotājs jūsu rokā pārvēršas no neapstrādāta metāla gabala par precīziem vara apzīmogotu detaļu komponentiem, kas var izturēt simtiem vai tūkstošiem pārošanās ciklu?
Sekosim līdzi misiņa joslai tās fantastiskajā ceļojumā un atklāsim aiz tā slēpjošos ražošanas noslēpumus!
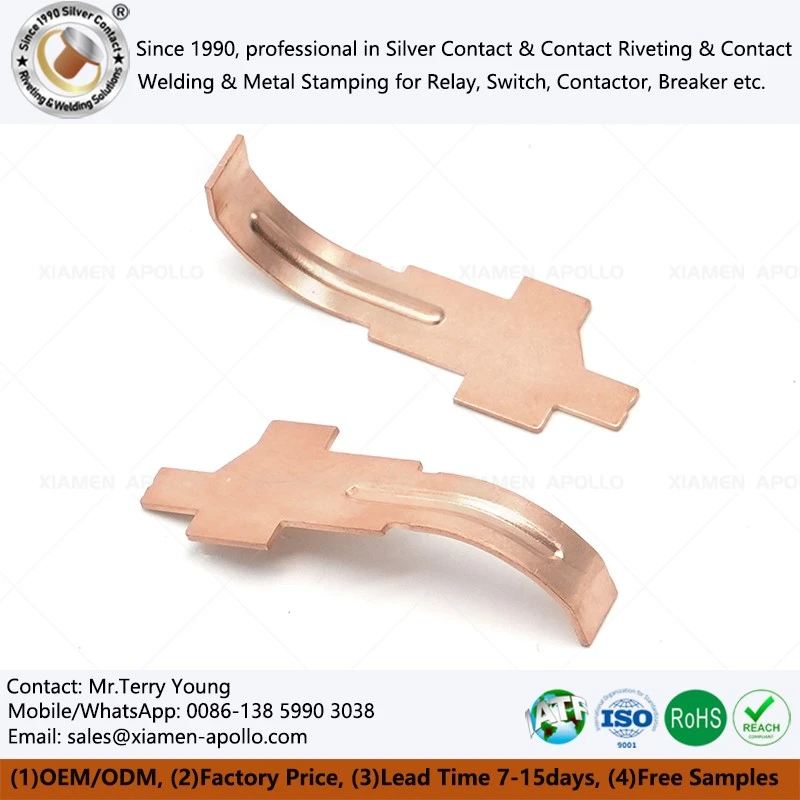
Sarkanā vara štancēšanas detaļu štancēšana - Metāla papīra māksla-Griešana
Ievadiet izejmateriālu: savienotāja vadošā struktūra parasti ir izgatavota no vara sakausējuma sloksnes (piemēram, misiņa vai fosfora bronzas). Šie materiāli nodrošina izcilu vadītspēju, elastību un mērenas izmaksas, un tie tiek piegādāti masīvās ruļļos{1}}piemēram, milzu metāla lentes ruļļos.
Zīmogošanas process:
Metāla sloksne tiek ievadīta ātrdarbīgā-precīzās štancēšanas presē, kur presforma veic štancēšanas darbības simtiem reižu sekundē.
- Izmēģinājuma caurumi – atskaites punkti vispirms tiek iedurti sloksnē, lai nodrošinātu precizitāti turpmākajās darbībās.
- Ārējais profils — līdzīgi kā{0}}papīra griešanai, termināļa pamatforma (tapa vai ligzda) ir izgriezta.
- Precizitātes līdzekļi — uz spailes galvas ir izveidotas svarīgas detaļas,{0}}piemēram, kontaktatsperes, stieņi un bloķēšanas izciļņi-. Precizitāte sasniedz ±0,01 mm, kas ir aptuveni viena -desmitā daļa no cilvēka mata diametra.
Nesēja sloksnes uzdevums ir pabeigts, lai termināļi paliek piestiprināti pie metāla sloksnes, kas nozarē pazīstama kā nepārtraukta spaiļu nesēja sloksne. Šī struktūra ir ideāli piemērota automatizētai ražošanai; spailes tiek nogrieztas tikai pēdējā montāžas posmā.
Matrica ir štancēšanas procesa pamatā. Precīzas presformas izstrāde var ilgt mēnešus, un tās kvalitāte tieši nosaka štancētā vara termināļa formu, elastību un kalpošanas laiku.
Materiāla biezums atšķiras atkarībā no pielietojuma:Strāvas spailes ar lielu strāvu var būt 0,8 mm biezas, savukārt miniatūras signāla spailes var būt līdz 0,1 mm.
Zīmogošana balstās uz precīzas kontroles:Tādi pasākumi kā optimizēti griešanas attālumi, veidņu virsmas apstrāde un vibrācijas kontrole nodrošina gludas spailes malas, kurās nav urbumu,{0}}jo urbumi rada slikta elektriskā kontakta risku.
Vara presētu komponentu galvanizācija - Aizsargājoša, vadītspējīga pārklājuma uzklāšana
Svaigi elektriskā kontakta vara metāla štancēšanas spailes ir pakļautas oksidācijai un rūsai, samazinātai vadītspējai un paātrinātam pārošanās cikliem, ja tie netiek apstrādāti. Galvanizācija ietver aizsargājoša un vadoša pārklājuma uzklāšanu uz metāla virsmas.
Iepriekšēja-apstrāde: dziļa tīrīšana
Termināļi tiek pakļauti virknei procesu,{0}}tostarp ultraskaņas tīrīšana, kodināšana ar skābi un aktivizēšana,-lai noņemtu virsmas eļļas un oksīdu slāņus, atklājot tīro metāla substrātu. Šis solis ir būtisks, lai nodrošinātu stipru pārklājuma saķeri.
Izplatītākie pārklājuma veidi:
- Niķeļa pārklājums:Plaši izmantots apakšslānis, kas nodrošina izturību pret koroziju, palielina cietību un kalpo par pamatu turpmākajiem pārklājuma slāņiem.
- Zelta pārklājums:Piedāvā lielisku oksidācijas izturību, zemu kontakta pretestību un vienmērīgu pārošanos. Augstāko izmaksu dēļ to parasti lieto tikai kritiskās saskares zonās ar biezumu no 0,1 līdz 0,76 μm. Zelta pārklājumu parasti izmanto dažādu savienotāju "zelta pirkstiem".
- Alvas/alvas sakausējuma pārklājums:Ir laba lodējamība un zemas izmaksas; parasti izmanto komponentiem, kuriem nav nepieciešama bieža savienošana, piemēram, PCB lodēšanas tapas.
- Sudraba pārklājums:Piedāvā izcilu vadītspēju, bet ir pakļauta oksidācijai un krāsas maiņai; galvenokārt izmanto īpašās augstfrekvences{0}}lietotnēs.
Pēc-apstrāde: tīrīšana un žāvēšana
Pēc galvanizācijas komponenti tiek notīrīti un žāvēti; daži produkti saņem aizsargplēves pārklājumu, lai nodrošinātu pārklājuma slāņa integritāti.
Zelta pārklājuma galvenā vērtība ir izturība pret koroziju:īpaši plāns zelta slānis aizsargā pret atmosfēras sulfīdiem, nodrošinot ilgstošu-kontakta stabilitāti. Apzeltīti-kontakti paliek funkcionāli pat pēc tūkstošiem pārošanās ciklu.
Pārklājuma biezuma atbilstība prasībām:Standarta plaša patēriņa elektronikai pietiek ar 0,1 μm zelta slāni, savukārt augstas{1}}uzticamības lietojumiem automobiļu un rūpniecības nozarēs nepieciešams 0,5 μm vai lielāks biezums, lai nodrošinātu ilgāku kalpošanas laiku.
Nozares tendences:Zema-piesārņojuma galvanizācijas procesi-, piemēram, cianīdu-bezošs pārklājums un trīsvērtīgā hroma izmantošana sešvērtīgā hroma vietā- kļūst arvien izplatītāki.

Precīza vara presētu štancētu detaļu montāža - Galīgā montāža un testēšana
Kad vara atsperu elektriskās daļas un iesmidzināšanas{0}}apvalki ir gatavi, process pāriet uz precīzu montāžu.
Termināla montāža:Apzīmogoti un pārklāti spailes ir precīzi ievietotas atbilstošajos plastmasas izolatora dobumos; automatizētas iekārtas nodrošina lielu{0}}ātruma montāžu.
Korpusa montāža:Metāla aizsargapvalki/pastiprinājuma apvalki vai gumijas blīvslēgi ir uzstādīti uz izolatora un nostiprināti, izmantojot -savienojumus, kniedējot vai ultraskaņas metināšanu.
Kabeļa gofrēšana (pēc vajadzības):Savienotājiem ar kabeļiem tiek izmantotas presēšanas mašīnas, lai droši nostiprinātu spailes pie vadu serdeņiem; daži produkti tiek pakļauti papildu apstrādei ar hermētiķi.
Visaptveroša pārbaude:
- Mašīnredzes pārbaude (AOI):Uzņem sagataves attēlus, lai automātiski noteiktu defektus, piemēram, trūkstošus vai nepareizi novietotus spailes un virsmas piesārņojumu.
- Elektriskās veiktspējas pārbaude:Nepārtrauktības pārbaudes, dielektriskās izturības sprieguma testi un kontaktu pretestības testi.
- Mehāniskās veiktspējas pārbaude:Uz izlasi balstīti{0}}pārošanās/atdalīšanas spēka un aiztures spēka testi, lai pārbaudītu produkta kalpošanas laiku.
- Montāžas ražīgumu ietekmē dažādi faktori:ražošanas vides tīrība, apkārtējās vides temperatūra un mitrums, iekārtu precizitāte un operatora procedūru ievērošana. Pat nelielas putekļu daļiņas var izraisīt īssavienojumus, savukārt temperatūras un mitruma svārstības var ietekmēt plastmasas detaļu izmēru stabilitāti.
Ūdensnecaurlaidīga savienotāja struktūra: ietver gumijas blīvgredzenus, blīvēšanas maisījumus un daudzpunktu bloķēšanas mehānismus; iztur gaisa spiediena vai iegremdēšanas testus, nodrošinot, ka nav noplūdes vienas stundas iegremdēšanas laikā viena metra dziļumā.

sazinieties ar mums
Izveidojot uzticamu savienotāju, tiek integrētas tehnoloģijas no vairākām jomām,{0}}tostarp materiālzinātnes, precīzās apstrādes, automātiskās kontroles un kvalitātes vadības: štancēšana veido metāla konstrukciju, apšuvums uzlabo izturību pret koroziju un vadītspēju, un montāža un testēšana nodrošina funkcionālo integritāti.
Mūsu rūpnīcai ir visas -procesuālās iespējas, kas ietver precīzu štancēšanu, videi draudzīgu apšuvumu{1}}un integrētu montāžu un testēšanu. Mēs specializējamies ražošanāVara štancētas detaļu sastāvdaļasun var ātri izpildīt pielāgotus pasūtījumus plašam augstas klases{0}}un standarta savienotāju klāstam. Lūdzu, nekavējoties sazinieties ar mums, lai apspriestu jūsu projekta prasības!