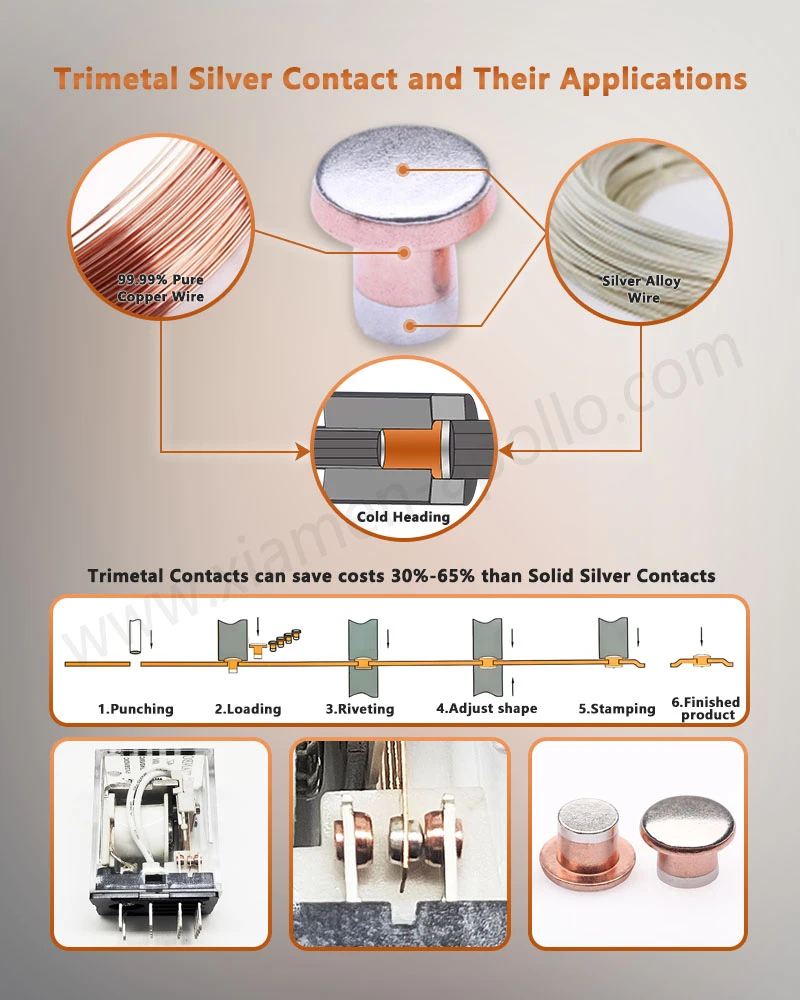
Bimetāla sudraba kontaktkniedēs tiek izmantots sudraba{0}}kontaktu slānis tikai tad, ja tas ir nepieciešams pārslēgšanas interfeisam, savukārt kāts ir veidots no lētāka-vadoša metāla, piemēram, vara. Salīdzinājumā ar cieto -sudraba kniedi, šī struktūra var samazināt sudraba patēriņu, vienlaikus saglabājot noteiktu saskares virsmu, un aukstā virziena var veidot sudraba slāni un vadošo kātu vienā mehāniski savienotā komponentā.
Elektrisko oriģinālo iekārtu ražotājiem inženiertehniskais jautājums nav tikai sudraba cena par kilogramu. Attiecīgais izmaksu modelis ietver sudraba masu uz detaļu, sudraba slāņa biezumu, elektrisko kontaktu pretestību, mehāniskās saites stiprību, izmēru pielaidi, pārslēgšanās pienākumu un ražošanas ražīgumu.
Sudraba cenas ekspozīcija un materiāla{0}}masas vienādojums Ag kontaktpersonām
Sudraba masa, AgSnO2 sastāvs un IEC 60947 pārslēgšanas pienākums
Elektriskā kontakta sudraba daļa tieši veicina materiālu izmaksas. Cietā-sudraba kniedē, pilnajā kniedes korpusā ir sudrabs vai sudraba sakausējums. Bimetāla konstrukcijā sudraba sakausējums ir koncentrēts darba kontaktvirsmā, bet atbalsta kāts izmanto varu vai citu noteiktu vadošu substrātu.
Sagādes inženierim attiecīgais aprēķins ir:
Sudraba cena par daļu=sudraba masa par daļu × sudraba pirkuma cena
Tāpēc nevajadzīga sudraba apjoma samazināšana var samazināt dārgmetālu{0}}cenu svārstību iedarbību, automātiski nemainot darba kontakta materiālu.
Tipiski saskares materiāli var ietvert:
| Kontaktu materiāls | Tipisks sastāvs/struktūra | Galvenais inženiertehniskais apsvērums | Kopējais pārslēgšanās konteksts |
|---|---|---|---|
| Pure Ag | Vecums ir lielāks par vai vienāds ar 99,9% | Augsta elektrovadītspēja; pakļauti kontaktmetināšanai pie dažām slodzēm | Zemas līdz vidējas strāvas pārslēgšana |
| AgSnO₂ | Ag matrica + SnO₂ | Izturība pret loka eroziju un pretestība metināšanai | Releji, kontaktori, slēdži |
| AgNi | Ag matrica + Ni | Loka uzvedība un elektriskās vadītspējas līdzsvars | Releji un komutācijas kontakti |
| Bimetāls Ag/Cu | Sudraba sakausējuma kontaktslānis + vara kāts | Sudraba masas samazināšana ar vadošu atbalstu | Releji, slēdži, vadības ierīces |
| Trimetāls Ag/sakausējums/Cu | Kontaktslānis + starpslānis + vara kāts | Saskarnes inženierija un materiālu izplatīšana | Augstākas specifikācijas kontaktu komplekti |
Pareizais sastāvs ir atkarīgs no slodzes strāvas, sprieguma, ieslēgšanas strāvas, pārslēgšanas frekvences, elektriskās kalpošanas laika, kontaktspēka un loka enerģijas. Mazāka sudraba masa pati par sevi neliecina par līdzvērtīgu elektrisko kalpošanas laiku.
30–50% sudraba-taupot dizaina mērķus un materiālu izmantošanu
Piemērotām bimetāla kontaktu ģeometrijām, sudraba sakausējuma koncentrēšana darba virsmā var samazināt sudraba patēriņu salīdzinājumā ar cieto -sudraba konstrukciju. Atsevišķām ģeometrijām var sasniegt 30–50% sudraba ietaupījumu, taču faktiskais procents ir jāaprēķina no galīgā sudraba tilpuma un jāpārbauda, salīdzinot ar sākotnējo cieto{4}}kontakta dizainu.
Aprēķins jābalsta uz:
- Sudraba{0}}slāņa biezums mm vai μm
- Kontakta galvas diametrs mm
- Sudraba sakausējuma blīvums g/cm³
- Vara kāta tilpums mm³
- Gatavās daļas svars mg vai g
- Materiāla raža pēc aukstās apstrādes
- Galīgo izmēru pielaide mm
Šī pieeja nodrošina iepirkumu komandām izmērāmu izmaksu{0}}samazināšanās modeli, nevis paļaujas uz nominālo "sudraba{1} ietaupījumu" procentu.
Pieprasiet bezmaksas DFM novērtējumu un piedāvājumu
Aukstā -virziena bimetāla un apdares konstrukcija zem ±0,005–0,02 mm procesa kontroles
Bimetāla aukstā galva,-formēšana un IEC 60947 kontaktu ģeometrija
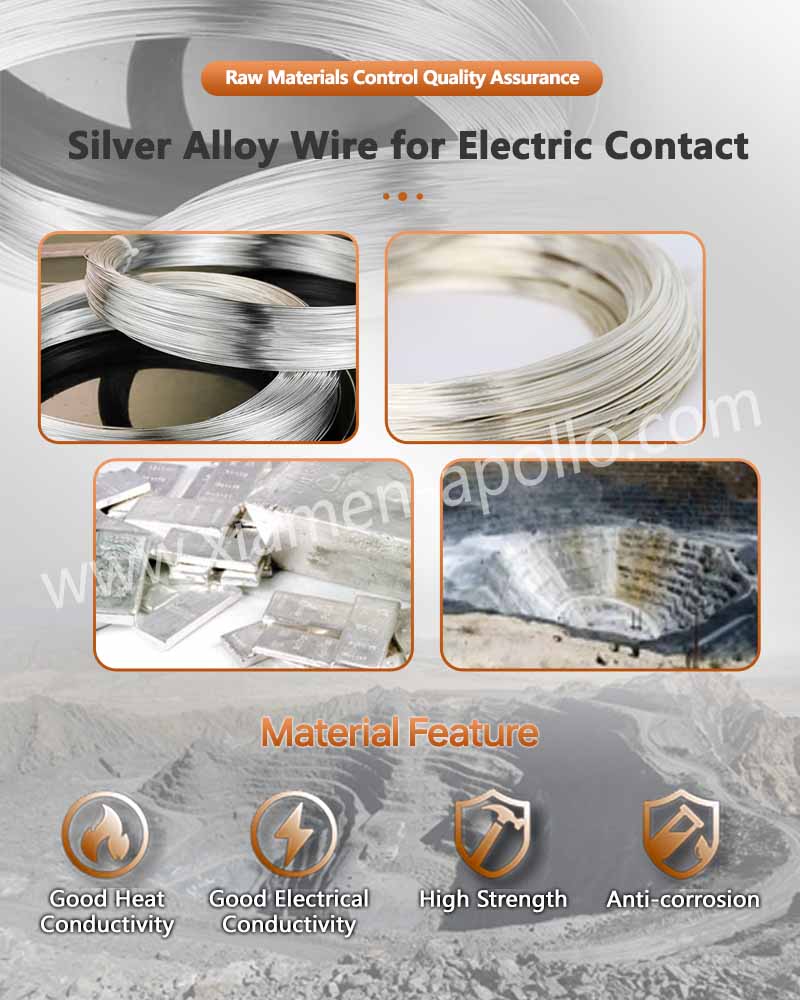
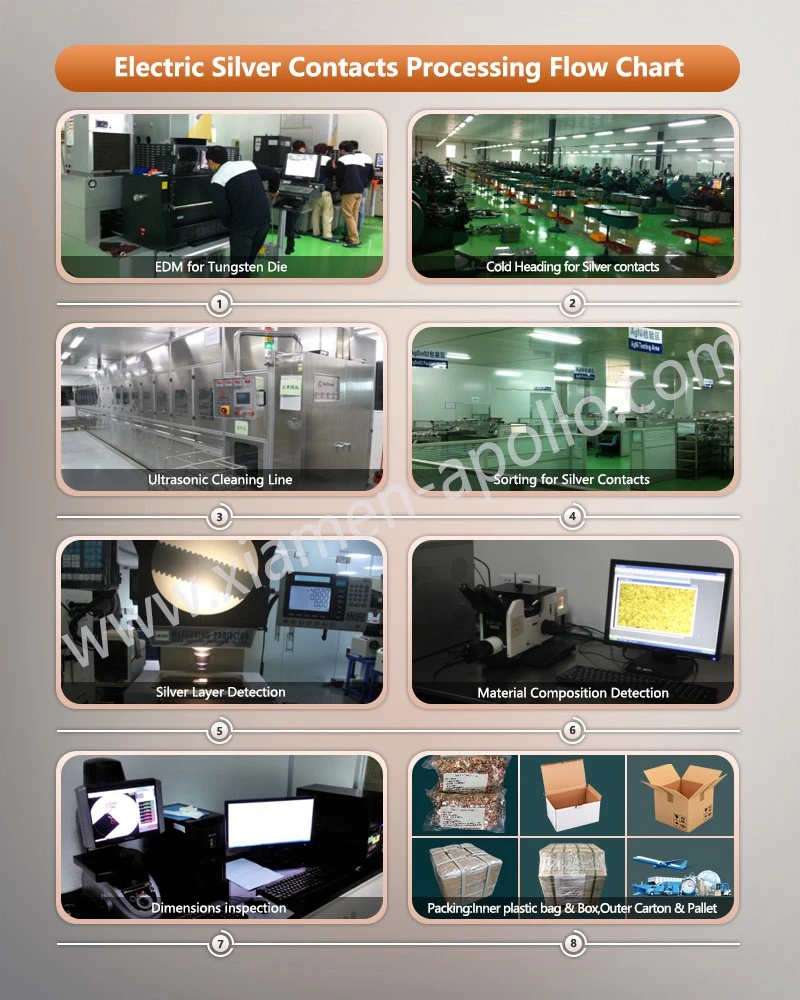
Aukstā galva veido kontakta galvu un kātu, izmantojot kontrolētu plastisko deformāciju, nevis apstrādājot galīgo ģeometriju no cieta stieņa. Bimetāla sudraba kontaktkniedēm procesam jākontrolē saskarne starp sudraba sakausējumu un vara substrātu sajaukšanas, griešanas, apgriešanas un galīgās formēšanas laikā.
Galvenie procesa mainīgie ir:
- Sudraba{0}}slāņa biezums:kontrolēta saskaņā ar kontaktu dizainu.
- Sagataves diametrs:ietekmē materiāla plūsmu un galvas tilpumu.
- Virsraksta samazināšana:nosaka deformāciju un saskarnes spiedienu.
- Instrumenta atstarpe:ietekmē zibspuldzi, plaisāšanu un izmēru izmaiņas.
- Eļļošana:ietekmē berzi un materiāla plūsmu.
- Uzlīme:kontrolē koncentriskumu starp kontakta slāni un kātu.
- Galīgā galvas ģeometrija:jāatbilst relejam vai pārslēgšanas mehānismam.
Liela-apjoma ražošanai pakāpeniska formēšana un automatizēta pārbaude var samazināt atšķirības starp atsevišķām kniedēm.
AgSnO2 88/12, AgNi un sudraba-slāņa atlase, mainot slodzi
Neizvēlieties AgSnO2 un AgNi tikai tāpēc, ka tie satur sudrabu. To pārslēgšanas uzvedība atšķiras, jo oksīda daļiņas un niķelis ietekmē loka eroziju, metināšanas tendenci, cietību un materiāla pārnesi.
| Parametrs | AgSnO2 | AgNi | Pure Ag |
|---|---|---|---|
| Tipiska materiālu saime | Sudraba-alvas oksīds | Sudraba-niķelis | Augstas tīrības pakāpes sudrabs |
| Elektrovadītspēja | Zemāks par tīru Ag | Zemāks par tīru Ag | Augstākais starp trim |
| Loka erozijas izturība | Parasti labvēlīga prasīgai pārslēgšanai | Labvēlīgs izvēlētiem stafetes pienākumiem | Ierobežotāks stipra loka izliekuma apstākļos |
| Metināšanas pretestība | Uzlabota ar oksīda fāzi | Uzlabota ar Ni fāzi | Vairāk pakļauti dažām slodzēm |
| Cietība | Augstāks par tīru Ag | Augstāks par tīru Ag | Nolaist |
| Tipisks inženierijas lietojums | Releji, kontaktori, slēdži | Releji un komutācijas ierīces | Vadošo kontaktu saskarnes |
Precīza AgSnO2 klase, piemēram, 88/12 nominālā Ag/SnO2 sistēma, jānorāda kopā ar piemērojamo materiāla standartu un piegādātāja materiāla sertifikātu.
Trimetāla kontaktpunkti un starpslāņu{0}}inženierzinātnes
Trimetāla kontaktpunkts var ievietot starpposma materiālu starp kontakta sakausējumu un vara kātu. Starpslāni var izmantot, lai pārvaldītu deformāciju, savienojuma uzvedību, termisko izplešanos vai materiāla difūziju.
Iepirkuma specifikācijām zīmējumā jānorāda:
- Kontaktu sakausējums
- Vidējā slāņa{0}}materiāls
- Stilba materiāls
- Atsevišķs slāņa biezums
- Kopējais galvas augstums
- Kniedes diametrs
- Kāta diametrs
- Koncentriskuma tolerance
- Virsmas stāvoklis
- Nepieciešamā mehāniskās pārbaudes metode
Neuztveriet trimetāla konstrukciju kā bimetāla kniedes kosmētisku variantu. Saskarnes secība maina deformācijas uzvedību aukstā virziena laikā, un tāpēc ir nepieciešama procesa validācija.
Aukstā-galvas savienojuma integritāte: atslāņošanās un kontaktgalvas atdalīšanās novēršana
Interfeisa spiediens, deformācijas koeficients un ASTM E8/ISO 6892 testa loģika
Aukstā pozīcija rada mehānisku spiedienu saskarnē starp dažādiem metāliem. Procesa logam jābūt pietiekami platam, lai panāktu savienošanu, neradot plaisas, pārmērīgu uzliesmojumu vai nestabilu materiāla plūsmu.
Īpaša uzmanība jāpievērš trim mainīgajiem:
- Interfeisa spiediens:Nepietiekama deformācija var atstāt vāju savienojumu vai tukšumus. Pārmērīga deformācija var izraisīt plaisāšanu vai nekontrolētu materiāla pārvietošanos.
- Samazināšanas koeficients:Attiecība starp sākotnējiem sagataves izmēriem un gala galviņas ģeometriju nosaka plastiskās deformācijas apjomu.
- Materiāla cietība:Pārmērīgas cietības atšķirības starp kontakta sakausējumu un vara substrātu var mainīt deformācijas secību.
Mehāniskajā kvalifikācijā jānorāda pārbaudes metode, parauga ģeometrija, slogošanas virziens un bojājuma vieta. ASTM E8 vai ISO 6892 var attiekties uz metālisku mehānisko testēšanu, taču īpaša kniedes bīdes vai novilkšanas metode var būt reprezentatīvāka gatavajam kontaktam.
In-kniedēšana un koncentriskums pie ±0,01 mm
In-formēšana var integrēt vairākas formēšanas darbības kontrolētā secībā. Elektrisko kontaktu gadījumā koncentriskums starp sudraba kontakta laukumu un vara kātu ietekmē gan montāžas novietojumu, gan materiāla izmantošanu.
Pārbaude var ietvert:
- Kāta diametrs: mm
- Galvas diametrs: mm
- Galvas augstums: mm
- Sudraba{0}}slāņa biezums: μm
- Koncentriskums: mm
- Burru augstums: μm
- Virsmas raupjums: Ra μm
Automātiskā redzes pārbaude var noteikt izmēru novirzi ražošanas ātrumā, savukārt paraugu ņemšana ar CMM aprīkojumu nodrošina augstākas -izšķirtspējas izmēru pārbaudi kritiskajām funkcijām.
RoHS, REACH, IATF 16949 un materiālu izsekojamību
Automobiļu un elektrisko iekārtu vajadzībām materiālu atbilstība ir jāsaista ar faktisko ražošanas partiju.
Izsekojamības sistēmai jāsaista:
Izejmateriālu partija → aukstā-nosūtīšanas partija → instrumentu stāvoklis → pārbaudes ieraksts → iepakojuma partija → sūtījums
Attiecīgā gadījumā dokumentācijā var iekļaut:
- Materiāla sertifikāts
- RoHS deklarācija
- REACH deklarācija
- Pārklāšanas vai virsmas{0}}apstrādes ieraksts
- Izmēru pārbaudes ziņojums
- Mehāniskās pārbaudes ziņojums
- Elektriskās pārbaudes ziņojums
- Ražošanas partijas numurs
Šī dokumentācija ir īpaši svarīga, ja viena un tā pati kontaktu ģeometrija tiek piegādāta vairākām releju vai komutācijas platformām.
Bimetāls vs Trimetāls vs cietais sudrabs: iepirkuma izmaksu un procesu salīdzinājums
Sudraba izmantošana, apstrādes zudumi un ASTM B117 vides pārbaude
Materiālu izmaksas jānovērtē kopā ar ražošanas ražu. Apstrādājot cieto-sudraba komponentu, var rasties skaidas un apstrādes atkritumi, turpretim aukstā virziena veidošanās tuvu -neto-formas ģeometrijai ar būtiski atšķirīgu materiālu izmantošanu.
Vides testēšana, piemēram, ASTM B117, var būt svarīga korozijas novērtēšanai, ja kontaktu komplektā ir atklātas vadošas virsmas, pārklājumi vai atšķirīgas metāla saskarnes. ASTM B117 rezultātus nevajadzētu interpretēt kā tiešu elektriskās komutācijas kalpošanas laika prognozi.
| Faktors | Masīva sudraba kniede | Bimetāla sudraba kniede | Trimetāla kontaktpunkts |
|---|---|---|---|
| Sudraba izmantošana | Augsts sudraba apjoms | Samazināts sudraba apjoms | Kontrolēts sudraba apjoms |
| Materiāla struktūra | Viens materiāls/sakausējums | Sudrabs + varš vai substrāts | Sudrabs + starpslānis + substrāts |
| Aukstais virziens | Iespējams atkarībā no sakausējuma | Kopīgs ražošanas ceļš | Nepieciešami saskarnei raksturīgi rīki |
| Interfeisa skaits | Zems | Viens galvenais interfeiss | Divas vai vairākas materiālu saskarnes |
| Sudraba izmaksu ekspozīcija | Augstāks | Nolaidiet, lai nodrošinātu piemērotu ģeometriju | Nolaidiet, lai nodrošinātu piemērotu ģeometriju |
| Procesa sarežģītība | Zemāka materiāla sarežģītība | Mērens | Augstāks |
| Kvalitātes kontroles fokuss | Ģeometrija un sakausējums | Līmēšana + ģeometrija | Līmēšana + slāņu secība + ģeometrija |
| Labākais atlases pamats | Elektrisko materiālu prasība | Sudraba samazinājums + noteikta kontakta seja | Saskarnes un deformācijas prasības |
Zemākās materiālu izmaksas ne vienmēr ir zemākās kopējās daļas izmaksas. Iepirkuma modelī ir jāiekļauj lūžņi, instrumentu kalpošanas laiks, montāžas ražība, pārbaudes laiks, elektriskā kvalifikācija un{1}}atgriešanas risks.
Aukstā virzienā, salīdzinot ar pagriešanu liela apjoma{1}}elektriskajiem kontaktiem
| Ražošanas metode | Materiālu izmantošana | Ciklu ekonomika | Virsmas/ģeometrijas kontrole | Tipiska apjoma piemērotība |
|---|---|---|---|---|
| CNC virpošana | Materiāla noņemšana | Augstākas izmaksas liela apjoma mazām detaļām | Spēcīga izmēru elastība | Prototips / mazs skaļums |
| Aukstais virziens | Tuva tīkla veidošana | Augsta produktivitāte | Nepieciešams īpašs instruments | Vidējs/liels apjoms |
| Progresīvā štancēšana | Lieliski piemērots lokšņu konstrukcijām | Augsta produktivitāte | Piemērots plakaniem komponentiem | Liels skaļums |
| Aukstā virzīšana + sekundārā formēšana | Augsts | Līdzsvarots | Atbalsta sarežģītu kniedes ģeometriju | Liela apjoma kontaktdaļas |
Mazām elektrisko kontaktu kniedēm aukstās virsmas ekonomiskās priekšrocības kļūst nozīmīgākas, jo pieaug ikgadējais pieprasījums, jo instrumentu izmaksas tiek sadalītas lielākam ražošanas daudzumam.
Lejupielādēt kontaktpersonu dizaina specifikāciju
Inženierijas galīgais piedāvājums: Sudrabs jānovieto vietā, kur tas nepieciešams komutācijas interfeisam
Bimetāla un trimetāla sudraba kniedes nodrošina materiālu{0}}inženierijas ceļu, lai samazinātu nevajadzīgu sudraba daudzumu, vienlaikus saglabājot noteiktu elektrisko kontaktu saskarni. Izmaksas tiek samazinātas, kontrolējot sudraba masu, nevis vienkārši aizstājot kontakta virsmu ar lētāku metālu.
Tāpēc attiecībā uz elektriskajām oriģinālo iekārtu ražotāju programmām novērtējumā jāapvieno AgSnO2/AgNi materiāla izvēle, sudraba-slāņa biezums, aukstā galviņas deformācija, saskarnes savienojuma izturība, kontaktu pretestība, izmēru iespēja, elektriskā-dzīves laika pārbaude un partijas izsekojamība.
Liela{0}}apjoma ražošanai vēlamais ražošanas ceļš ir jāizvēlas tikai pēc tam, kad ir noskaidrota visa daļas ekonomika: materiālu izmantošana, instrumenti, cikla laiks, pārbaude, raža, kvalifikācijas izmaksas un gada pieprasījums.
Bieži uzdotie jautājumi par bimetāla kniedes kontaktu
Kā sudraba{0}}slāņa biezumu mēra bimetāla sudraba kontaktkniedēs?
Sudraba-slāņa biezumu parasti pārbauda ar metalogrāfisku šķērsgriezumu, kalibrētu optisko mērījumu vai citām apstiprinātām pārbaudes metodēm. Zīmējumā jānorāda nepieciešamais biezums μm un pieļaujamā pielaide.
Vai bimetāla sudraba kontaktkniedes var samazināt sudraba patēriņu par 30–50%?
Atsevišķām ģeometrijām var sasniegt 30–50% samazinājumu, ja sudraba slānis ir koncentrēts darba saskares virsmā. Faktiskais ietaupījums ir jāaprēķina no gatavā sudraba apjoma un jāapstiprina, salīdzinot ar oriģinālo cieto{3}}sudraba dizainu.
Kādi dokumenti pircējam ir jāpieprasa no IATF 16949, lai sazinātos ar-kniežu piegādātāju?
Pieprasiet atbilstošo IATF 16949 sertifikātu, materiāla sertifikātu, RoHS/REACH deklarācijas, izmēru ziņojumu, līmēšanas testa datus, kontakt-izturības rezultātus, procesa{2}}kontroldokumentus un ražošanas-partijas izsekojamības ierakstus.
sazinieties ar mums
Lai saņemtu steidzamu citātu parbimetāla sudraba kontaktkniedes, nosūtiet CAD rasējumu, materiālu prasības, gada apjomu un mērķa elektrisko nodevu tehniskai pārbaudei un ražošanas izmaksu aprēķināšanai.