EV releja armatūras mīkstais magnētiskais dzelzs ir precīzi apstrādāts vai ar progresīvu štancētu štancēts mehāniskais atbalsta punkts, kas pārvērš elektromagnētisko plūsmu mehāniskā pārslēgšanas darbībā. Augstsprieguma līdzstrāvas (HVDC) kontaktoros un automobiļu relejos armatūrai jāpabeidz slēgšana 5 līdz 15 milisekundēs, vienlaikus izturot miljoniem darbības ciklu. Materiālu izvēle tieši regulē līdzsvaru starp magnētiskās piesātinājuma plūsmas blīvumu un mehānisko noguruma izturību skarbos termiskos apvalkos, kas svārstās no -40 grādiem līdz 125 grādiem saskaņā ar IATF 16949 kvalitātes standartiem.

EV releja armatūras elektromagnētiskie darbības principi un kinemātiskā dinamika
EV releja armatūra darbojas kā pagriežama svira magnētiskajā ķēdē, kas ir piekārta starp releja serdi, jūgu un atgriešanas atsperi. Kad spoles ierosme rada magnetomotīves spēku, iegūtā magnētiskā plūsma šķērso darba gaisa spraugu, iedarbojoties uz enkura mehānisku pievilkšanas spēku.
Šim spēkam nekavējoties jāpārvar pretējais mehāniskais atsperes spriegojums un kontakta priekšslodze. Pēc iedarbināšanas EV releja armatūra savieno vai atdala kustīgos un stacionāros kontaktus.
Precīza gaisa spraugas pielaides kontrole (parasti tiek uzturēta ±0,02 mm robežās) un masas optimizācija ir ļoti svarīga. Pārmērīga masa palielina inerciālo aizkavi un mehānisko atsitienu pēc aizvēršanas, paātrinot kontakta eroziju.
Un otrādi, nepietiekams šķērsgriezuma laukums izraisa priekšlaicīgu magnētisko piesātinājumu, samazinot aizvēršanas spēku zem sliekšņa, kas nepieciešams lielas strāvas pārslēgšanai.
Precīzijas releju armatūras mīkstā magnētiskā dzelzs metalurģiskās īpašības
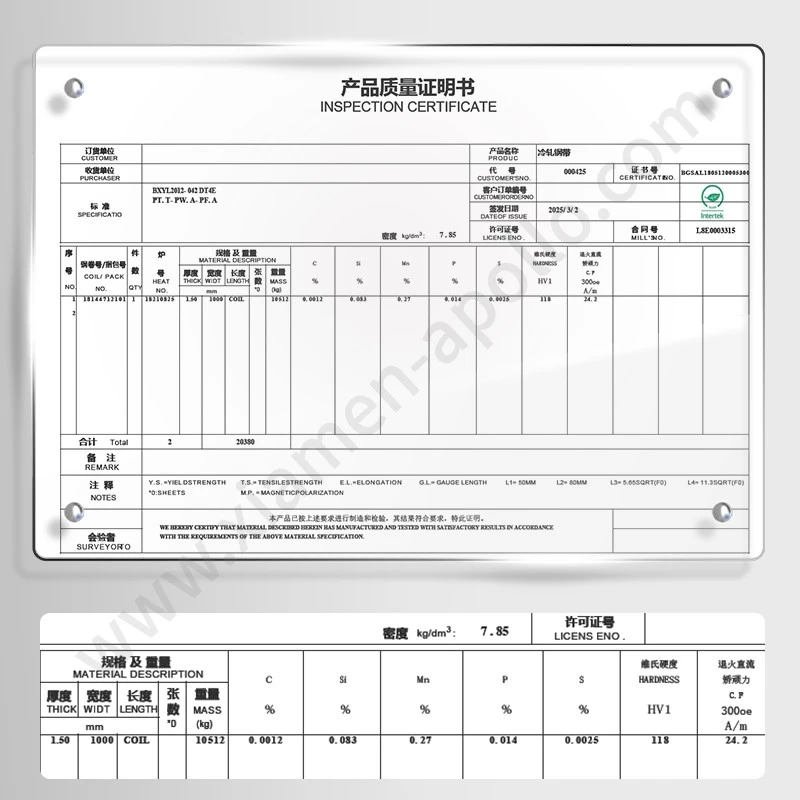
Pareiza serdes sakausējuma izvēle ir ļoti svarīga, lai novērstu darbības traucējumus, ko izraisa magnētiskā pielipšana vai lēns atbrīvošanas laiks. EV releju armatūras metāla daļās nevar izmantot standarta oglekļa tēraudu augstās noturības dēļ. Tā vietā tiek izmantots elektromagnētiskais mīkstais dzelzs ar zemu oglekļa saturu, kas īpaši ir salīdzināms ar DT4.
Materiālam ir jāsabalansē trīs konkurējošas fiziskās prasības: augsta magnētiskā caurlaidība, zems piespiedu spēks un atbilstoša mehāniskā tecēšanas izturība.
| Parametrs | DT4 elektromagnētiskais tīrais dzelzs | Silīcija tērauds (neorientēts) | Austenīta nerūsējošais tērauds (304) |
|---|---|---|---|
| Sākotnējā caurlaidība (μi) | Lielāks vai vienāds ar 4,0 × 10⁻³ H/m | Lielāks vai vienāds ar 3,5 × 10⁻³ H/m | ≈ 1,2 × 10⁻⁶ H/m (nemagnētisks) |
| Piespiedu spēks (Hc) | Mazāks vai vienāds ar 48 A/m | Mazāks vai vienāds ar 55 A/m | N/A |
| Piesātinājuma indukcija (Bs) | ≈ 2.15 T | ≈ 1.65 T | N/A |
| Vickers cietība (HV) | 120-160 HV | 180-220 HV | 200-240 HV |
| Primārās kļūmes režīms | Magnētiskā novecošana, ja nav atkvēlināta | Laminēšanas atslāņošanās spēcīgas vibrācijas ietekmē | Pārmērīgs virpuļstrāvas zudums / Nepiemērots |
Vakuuma magnētiskā atkausēšana ir obligāta pēcštancēšana, lai mazinātu atlikušos mehāniskos spriegumus, kas rodas pakāpeniskas griešanas laikā. Šī termiskā apstrāde atjauno graudu izmēru un palielina magnētisko caurlaidību, vienlaikus samazinot histerēzes zudumus.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Jaudas releja armatūras inženierijas atlases kritēriji augstas veiktspējas relejiem
Armatūras izvēle elektromagnētiskajam EV relejam ietver vairāk nekā tikai magnētiskās metrikas novērtēšanu. Darbības vide nosaka īpašas sekundārās apstrādes prasības, lai nodrošinātu ilgtermiņa uzticamību saskaņā ar IEC 60947 standartiem.
- Noguruma pretestība: augstfrekvences pārslēgšanas lietojumprogrammām (piemēram, EV iebūvētajiem lādētājiem un līdzstrāvas ātrās uzlādes stacijām) ir nepieciešams ilgs cikla darbības laiks (vairāk nekā 10⁷ darbības). Armatūras pagrieziena punktiem jāiztur nodilums bez deformācijas.
- Aizsardzība pret koroziju: Neaizsargāts tīrs dzelzs ātri oksidējas. Standarta sāls izsmidzināšanas testēšanai (ASTM B117) ir nepieciešams elektrolītiskais niķeļa vai cinka-niķeļa pārklājums (lielāks par vai vienāds ar 8 μm), lai izietu 500+ stundas bez sarkanās rūsas, tādējādi novēršot piesārņojumu hermētiski noslēgtos releju korpusos.
- Virpuļstrāvas mazināšana: ātrās pārslēgšanas maiņstrāvas/līdzstrāvas hibrīdkontaktoros cietā dzelzs jaudas releja armatūras cieš no termiskās uzkrāšanās virpuļstrāvu dēļ. Lai izjauktu parazitārās strāvas cilpas, tiek izmantoti laminēti silīcija tērauda skursteņi vai rievotas cietas armatūras.

Bieži uzdotie jautājumi par releja armatūru
1. Kāds ir standarta materiāls, ko izmanto precīzās releja armatūras ražošanā?
Tīra elektromagnētiskā dzelzs (piemēram, DT4 klase) ir nozares standarts, pateicoties tā augstajai piesātinājuma indukcijai (2,15 T) un zemam piespiedu spēkam (mazākam vai vienādam ar 48 A/m), kas nodrošina ātru atbrīvošanu bez pielipšanas.
2. Kāpēc pēc štancēšanas ir nepieciešama vakuuma magnētiskā atkausēšana?
Zīmogošana rada mehāniskus spriegumus, kas izjauc kristāla režģi, pazeminot magnētisko caurlaidību un paaugstinot koercivitāti. Vakuuma magnētiskā atkausēšana augstā temperatūrā atjauno optimālu magnētiskā domēna mobilitāti.
3. Kāds ir parastais ražošanas izpildes laiks pielāgotiem releja armatūras prototipiem?
Standarta prototipa instrumenti un paraugu izgatavošana aizņem 10 līdz 15 darba dienas, ieskaitot pilna izmēra pārbaudes ziņojumus un materiālu spektroskopijas testēšanu saskaņā ar IATF 16949 vadlīnijām.

sazinieties ar mums
Nepieļaut apakšparEV releja armatūra, mīksta magnētiskā dzelzsveiktspēja apdraud jūsu augstsprieguma komutācijas arhitektūru. Sadarbojieties ar Xiamen Apollo Electric Co., Ltd., lai nodrošinātu vertikāli integrētu progresīvu presformu štancēšanu, precīzu vakuuma atkausēšanu un pilnīgu metalurģisko izsekojamību. Sazinieties ar mūsu inženieru komandu jau šodien, lai 24 stundu laikā iesniegtu savus CAD rasējumus DFM analīzei un materiālu validācijai.