EBW manganīna šunts elektroniskajam skaitītājam pārvērš lielu strāvu izmērāmā milivoltu signālā, izmantojot noteiktu zemas -pretestības ceļu. Pamatstruktūra apvieno manganīna pretestības sekciju ar vara strāvas spailēm, ar diviem atšķirīgiem metāliem, kas savienoti ar elektronu staru metināšanu pirms precīzas štancēšanas. Iegūto šuntu var izveidot atbilstoši norādītajām strāvas, pretestības, temperatūras koeficienta, sprieguma -krituma un izmēru prasībām.
Elektroniskajai mērīšanai komponents nav vienkārši zemas -vērtības pretestības metāla gabals. Metināšanas pāreja, manganīna ģeometrija, vara spailes pretestība, uztveres-punkta atrašanās vieta un termiskā darbība ietekmē sprieguma signālu, kas tiek piegādāts skaitītāja mērīšanas ķēdē.
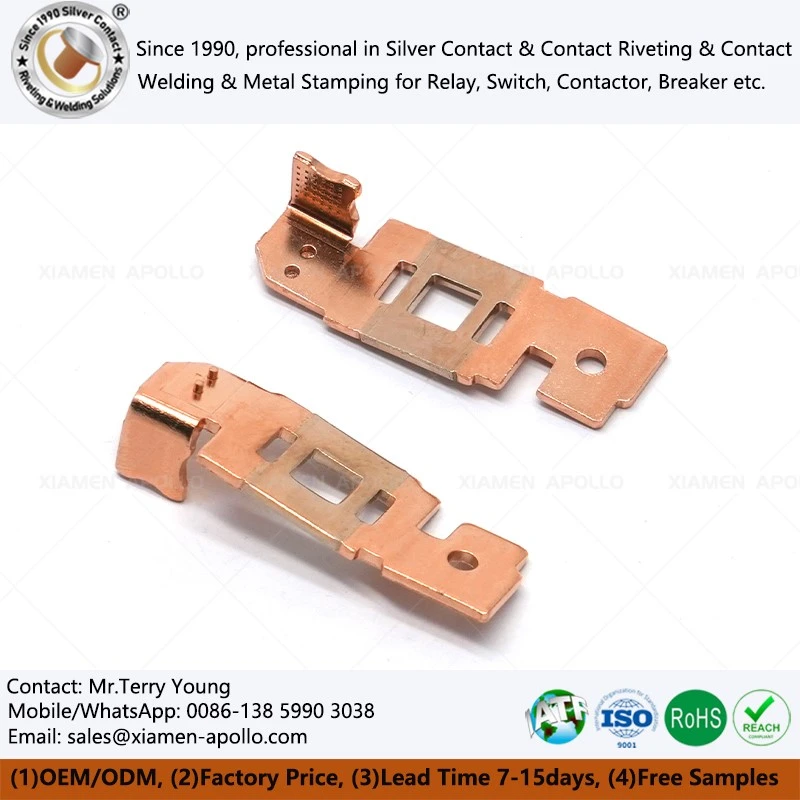
Vara-Manganīns EBW mangāna vara rezistences šuntam: kāpēc locītavām ir nozīme
Pretestības elementam un strāvas terminālim ir dažādas lomas
Manganīna šunts enerģijas skaitītājiem izmanto dažādus materiālus, lai apmierinātu dažādas elektrisko funkciju prasības. Manganīns darbojas kā pretestības elements ar kontrolētu pretestības vērtību, savukārt varš nodrošina zemas pretestības strāvas ceļus un ārējos savienojumu spailes. Kritiskais inženiertehniskais izaicinājums ir pārejas zonā starp šiem diviem materiāliem.
| Īpašības | Manganīns | Varš |
|---|---|---|
| Pamatfunkcija | Pretestības elements | Strāvas pārvades terminālis |
| Relatīvā pretestība | Augsts | Zems |
| Galvenais dizaina mērķis | Izveidojiet noteiktu sprieguma kritumu | Pārvadīt strāvu ar minimāliem zaudējumiem |
| Termiskais īpašums | Zems TCR raksturlielums | Augsta elektriskā un siltuma vadītspēja |
| Veidojošā loma | Pretestības zona | Termināļi un strāvas pārvades ceļi |
| Kopīga prasība | Kontrolēta pāreja | Kontrolēta pāreja |
Pilnīga vara konstrukcija nodrošina pārāk zemu pretestību un novērš kompaktu sensora elementu dizainu. Pilna manganīna konstrukcija palielina spaiļu pretestību un siltuma veidošanos. Šī iemesla dēļ praktiskiem šunta izstrādājumiem tiek ieviestas vara-manganīna hibrīda struktūras.
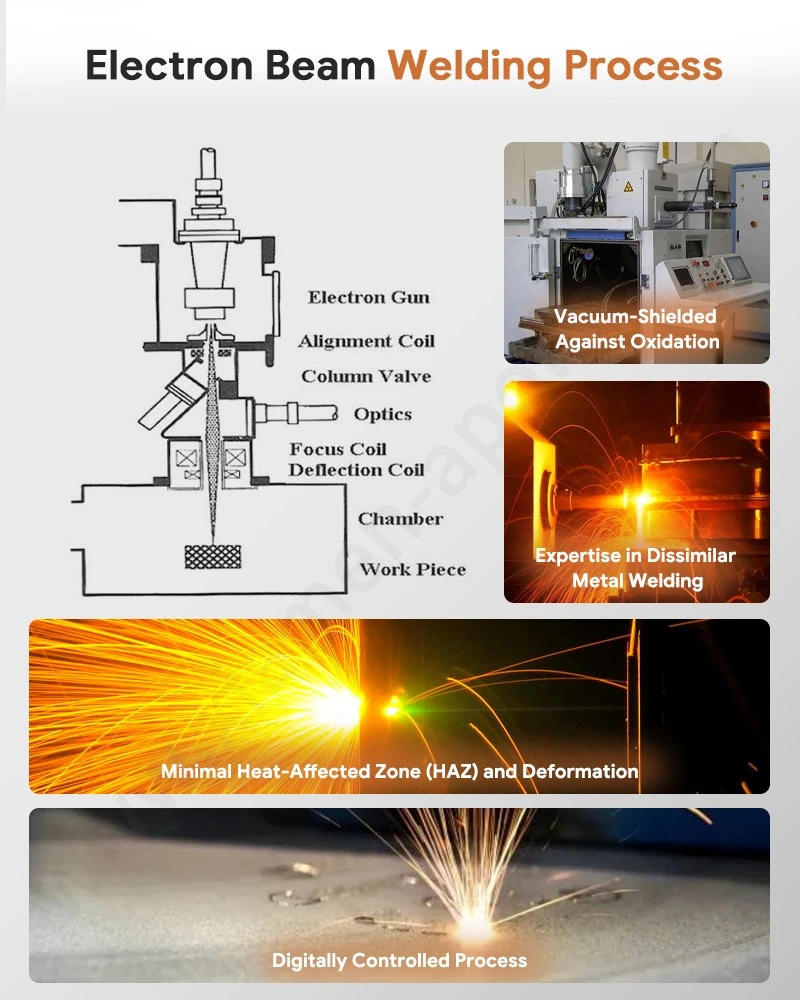
EBW kompozītmateriālu sloksnes līmēšana pirms štancēšanas
Ražošanas darbplūsma: vara sloksne + manganīna sloksne → malu izlīdzināšana → elektronstaru metināšana → metināta kompozītmateriāla sloksne → štancēšana → pārbaude
Pirms štancēšanas tiek pabeigta metināšana ar elektronu staru. Šajā procesā tiek iegūtas nepārtrauktas kompozīta vara un manganīna sloksnes, kuras pēc tam tiek apstrādātas gatavās daļās, izmantojot progresīvu štancēšanu.
Atšķirības starp EBW, lodēšanas un lodēšanas savienojumiem
Lodēšanas un lodēti šunti vara un manganīna saskarnēs ievieš papildu pildvielas. EBW rada metalurģisko savienojumu, tieši izkausējot pamatmateriālus.
| Locītavu struktūra | Līmēšanas līdzeklis | Galvenie procesa mainīgie | Galvenie inženiertehniskie apsvērumi |
|---|---|---|---|
| Lodēts | Lodēšanas sakausējums | Lodēšanas biezums, mitrināšanas stāvoklis | Papildu elektriskās un termiskās saskarnes |
| Lodēti | Lodēšanas pildviela metāls | Pildvielas sadalījums, metināšanas temperatūra | Pildījuma slānis traucē pašreizējos ceļus |
| EBW | Pamatmateriālu saplūšana | Staru strāva, fokusēšana, izlīdzināšana | Kontrolēta dažādu metālu saplūšana |
| Pretestības metināšana | Elektrodu izraisīta lokāla saplūšana | Strāva, spiediens, turēšanas laiks | Siltuma ietekmētās zonas izmēri |
Elektrības skaitītāju šuntiem, ko izmanto elektroniskajos skaitītājos, metinātās zonas tiek uzskatītas par funkcionālām elektriskajām zonām, nevis vienkāršiem mehāniskiem pieslēguma punktiem.
EBW procesa vadība
Galvenie elektronu staru metināšanas mainīgie ir:
- Vara un manganīna sloksņu biezums
- Izejvielu virsmas stāvoklis
- Sloksnes malu izlīdzināšanas precizitāte
- Elektronu staru strāva
- Paātrinājuma spriegums
- Fokusa punkta pozīcija
- Metināšanas kustības ātrums
- Vakuuma līmenis
- Metināšanas iespiešanās dziļums
- Sapludināšanas zonu ģeometrija
Parametru validācija jāveic konkrētām materiālu kombinācijām un sloksnes izmēriem. Vispārējos EBW parametrus nevar lietot bez pārbaudes.
Konsultējieties ar mūsu elektroinženieriem jau šodien
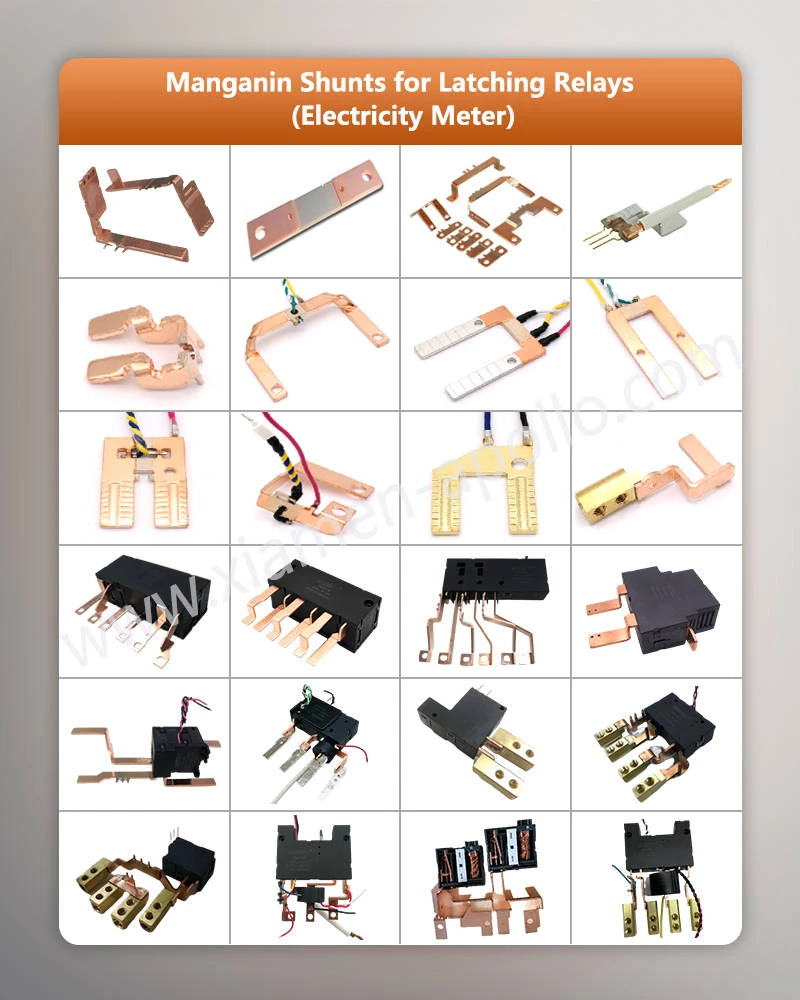
Iekšējā integrācija un enerģijas skaitītāja šuntu ārējā atdalīšana: strukturāli kompromisi
Skaitītāju projektētājiem ir jālīdzsvaro telpiskā konfigurācija un siltuma izkliede, pieņemot lēmumu starp iekšējiem integrētiem šuntiem un ārējiem sadalītiem iestatījumiem.
Strukturālās veiktspējas salīdzinājums
| Novērtēšanas metrika | Iekšējais integrētais šunts | Ārējā sadalītā šunta montāža |
|---|---|---|
| Signāla sprieguma līmenis | Zemspriegums (6 mV) | Augstspriegums (75 mV) |
| Jaudas izkliede (300A) | 1,8 VA | 22,5 VA |
| Precizitātes klases iespēja | Klase 0,5 / klase 0,2 | 1.0 klase / 1.5 klase |
| Izturība pret viltojumiem | Augsts (iekšēji noslēgta kapsula) | Mērens (nepieciešams drošs kabeļu savienojums) |
Bieži uzdotie jautājumi par manganīna šuntu ar enerģijas skaitītāju
Kāda ir tipiskā pretestības tolerance, ko var sasniegt masveidā ražotiem EBW mangāna vara šuntiem?
Mūsu ražošanas līnijas konsekventi uztur pretestības pielaides robežās no ± 1% līdz ± 3%, ar augstas precizitātes pielāgotajām kategorijām, kas sakārtotas līdz ± 0,5% atkarībā no klienta specifikācijām un pielietojuma prasībām.
Kā elektronu staru metināšana novērš pretestības novirzi laika gaitā?
Metināšana ar elektronu staru novērš starpposma pildvielu lodmetālus, veidojot viendabīgu atomu saiti starp manganīna sakausējumu un vara spailēm, kas ir izturīga pret termomehānisko nogurumu un oksidēšanos pastāvīgās slodzēs.
Kāds ir standarta parauga izpildes laiks un ražošanas jauda OEM pasūtījumiem?
Standarta pielāgotie prototipu paraugi tiek piegādāti 10–15 darbadienu laikā, savukārt pilna mēroga masveida ražošanas pasūtījumi darbojas standarta 10–15 darbadienu piegādes periodā, ko nodrošina IATF16949 kvalitātes kontrole.
sazinieties ar mums
Izmantojiet tiešās rūpnīcas ražošanas iespējas, uzlabotas elektronu staru metināšanas līnijas un stingru IEC atbilstības testēšanu jūsu vajadzībām.EBW manganīna šunts elektroniskajam skaitītājamizmanto nākamās paaudzes viedajos skaitītājos un EV infrastruktūrā. Sazinieties ar mūsu inženieru komandu jau šodien, lai augšupielādētu savus CAD rasējumus un saņemtu visaptverošu DFM un izmaksu ziņā optimizētu piedāvājumu 24 stundu laikā.