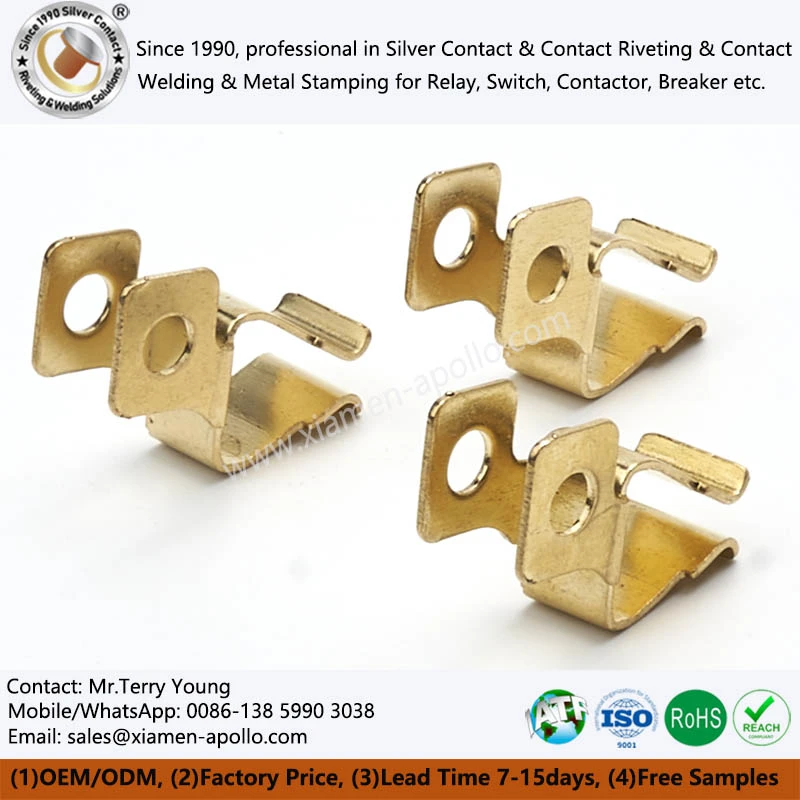
Multi-Bend Misiņa štancēšanas terminālis ir elektriska savienojuma sastāvdaļa, kas veidota no misiņa sloksnes, izmantojot pakāpenisku štancēšanu, caurduršanu, noformēšanu un vairākas liekšanas darbības. Tās galvenais ražošanas izaicinājums ir ne tikai līkumu skaits, bet arī materiāla deformācijas, atsperes, lieces secības un galīgās montāžas pozīcijas kontrole. Relejos, zemsprieguma elektroiekārtās, automātiskie slēdži un automobiļu elektriskie mezgli, misiņa pakāpe, sloksnes stāvoklis, lieces secība un formas struktūra tieši ietekmē elektrisko nepārtrauktību, mehānisko noturību un izmēru konsekvenci.
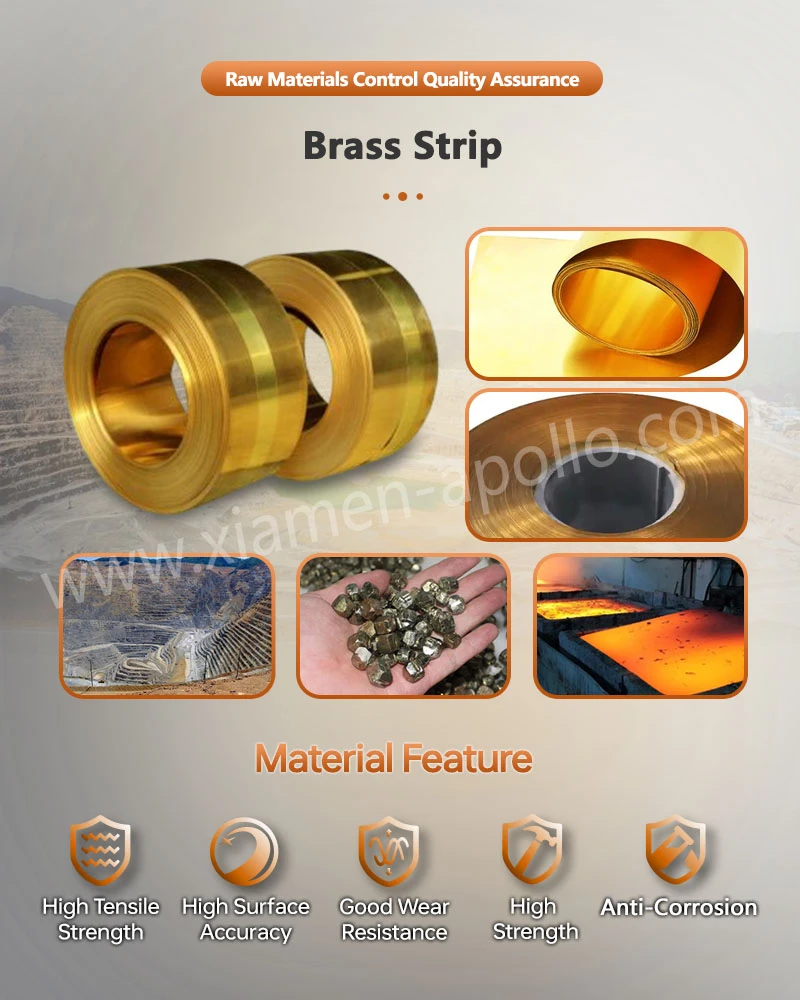
H62, H65 un H68 ir plaši izmantotas misiņa kategorijas ar dažādām stiprības, lokanības un formēšanas īpašību kombinācijām. Tāpēc materiāla izvēle metāla misiņa spaiļu kontaktam ir jānosaka kopā ar līkumu skaitu, lieces leņķi, spailes šķērsgriezumu un montāžas slodzi, nevis pamatojoties tikai uz materiāla izmaksām.
Kāpēc precīzās misiņa štancēšanas detaļām tiek izmantotas vairāku{0}}locījumu konstrukcijas
Parastos plakanos apzīmogotajos spaiļos elektriskajam savienojumam vai mehāniskai stiprināšanai galvenokārt tiek izmantota plakana sekcija. Elektriskie misiņa spaiļu kontaktu piederumi var veidot trīsdimensiju struktūru, veicot secīgas liekšanas darbības, ļaujot vienai štancētai sastāvdaļai veikt elektriskās vadīšanas, pozicionēšanas, noturēšanas un mehāniskā atbalsta funkcijas.
Releju un zemsprieguma{0}}elektrisko mezglu gadījumā vairāki līkumi var samazināt atsevišķu komponentu skaitu. Piemēram, konstrukciju, kurai citādi būtu nepieciešamas atsevišķas savienošanas, pozicionēšanas un atbalsta daļas, var izgatavot no vienas misiņa sloksnes, veicot caurduršanu, noformēšanu un vairākas liekšanas darbības progresīvā presē.
Tipiski lietojumi ietver:
- Releju spailes un iekšējie savienotāji
- Zemsprieguma{0}}elektrības spailes
- Strāvas slēdža savienojuma sastāvdaļas
- Viedo skaitītāju spaiļu komplekti
- Automobiļu elektriskie savienotāji
- EV papildu elektriskie mezgli
- Vadības paneļi un rūpnieciskās elektroiekārtas
Tomēr, palielinot līkumu skaitu, tiek palielināta arī materiāla atsperes nozīme, klīrenss un padeves stabilitāte. Tāpēc vairāku-liekumu veidošana nav tikai vairāku liekšanas darbību pievienošana. Tam nepieciešama saskaņota materiāla īpašību kontrole, presformas konstrukcija, formēšanas secība un montāžas atskaites punkti.
H62, H65 un H68 misiņa formēšanas raksturlielumi
Misiņa štancēšanas spailēm parasti jāatbilst gan elektrovadītspējas, gan formēšanas prasībām. H62, H65 un H68 ir parasti norādītas misiņa kategorijas, taču tās nedrīkst automātiski apstrādāt identiskos štancēšanas apstākļos.
H62 Misiņš
H62 ir plaši izmantota misiņa marka ar līdzsvarotām fizikālajām un apstrādes īpašībām. Tas nodrošina labu aukstās -formēšanas spēju, kā arī piemērotas apstrādājamības, cietlodēšanas un metināšanas īpašības.
Apzīmogotajam misiņa kronšteinam, kas ietver caurduršanu, noformēšanu un vairākas locīšanas darbības, var apsvērt H62, kur ir jāsabalansē formēšanas iespējas un elektriskā savienojuma prasības.
H65 Misiņš
H65 ir starp H62 un H68 materiālu īpašību ziņā. Tas nodrošina atšķirīgu līdzsvaru starp izturību, elastību un materiālu izmaksām.
Spailēm ar vairākiem līkumiem un noteiktām mehāniskās stingrības prasībām faktiskais lieces rādiuss, materiāla biezums un montāžas slodze jānovērtē pirms galīgās materiāla izvēles.
H68 Misiņš
H68 nodrošina labu lokanību kopā ar salīdzinoši augstu izturību, un to var uzskatīt par misiņa sastāvdaļām, kurām nepieciešama gan formēšanas spēja, gan mehāniskā izturība.
Sarežģītām vairāku -locījumu konstrukcijām inženiertehniskajā validācijā galvenā uzmanība jāpievērš iespējamām plaisām lieces zonās un izmēru izmaiņām, ko izraisa atspere pēc formēšanas.
Tāpēc nav universālas misiņa klases, kas būtu piemērotas katram aukstā štancēta misiņa komponentam. Iepirkuma un inženieru komandām ir jānosaka materiāla kategorija kopā ar materiāla biezumu, lieces virzienu, līkumu skaitu un galīgās montāžas prasībām.
Tipisks ligzdas misiņa kontaktu kronšteina ražošanas process
Tipisku misiņa vairāku{0}}locījumu terminālu ražošanas secību var sakārtot šādi:
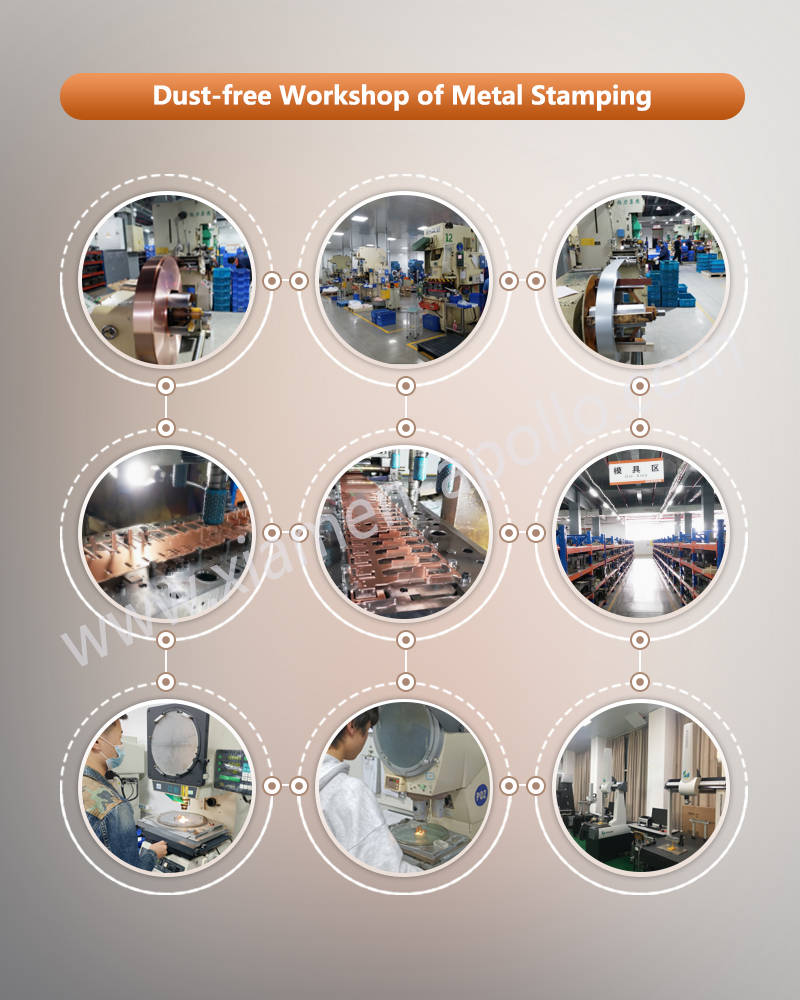
Misiņa sloksne → Padeve → Caurduršana → Tukša formēšana → Vietējā formēšana → Vairākkārtēja liekšana → Nogriešana- → Izmēru pārbaude → Virsmas apstrāde vai sekojoša montāža
Progresīvā štancēšana ir piemērota izstrādājumiem ar stabilu ģeometriju un periodisku ražošanas pieprasījumu. Caurduršana un apgriešana parasti nosaka pamata profilu un pozicionēšanas funkcijas, kam seko staciju veidošana, kas pakāpeniski veido trīsdimensiju termināļa struktūru.
Slēdža misiņa štancēšanas kontaktam lieces secība ir īpaši svarīga. Kad iepriekšējā locīšanas operācijā ir izveidota liela trīsdimensiju daļa, nākamajās štancēšanas stacijās var rasties instrumenta traucējumi vai ierobežota formēšanas telpa. Tāpēc matricas projektēšanā ir jāņem vērā padeves virziens, formēšanas augstums, perforatora kustība, sloksnes virzība un detaļu izmešana pirms ražošanas uzsākšanas.
Pīrsings un pozicionēšana
Montāžas caurumi, kniežu caurumi un pozicionēšanas caurumi parasti tiek izgatavoti pirms locīšanas, jo plakanās sloksnes stāvoklis nodrošina stabilāku padevi un štancēšanu.
Caurumu pozīcijas kalpo arī kā svarīgi pārbaudes atskaites punkti turpmākai izmēru kontrolei. Spailēm, kas samontētas ar releju korpusiem, plastmasas detaļām vai citām metāla detaļām, caurumu pozīcija un attālums no malas jānosaka atbilstoši faktiskajiem montāžas atskaites punktiem.
Vairāku{0}}liekumu veidošana
Vairākkārtēja locīšana ir galvenā ražošanas iezīme, kas atšķir šāda veida termināļus no parastajiem plakanajiem apzīmogotajiem komponentiem.
Galvenie veidošanās faktori ir:
- Materiāla biezums
- Liekšanas virziens
- Liekuma rādiuss
- Springback
- Attālums starp līkumiem
- Instrumenta klīrenss
- Veidošanas secība
Misiņš pēc plastiskās deformācijas piedzīvo elastības atjaunošanos, tāpēc faktiskais veidotais leņķis var atšķirties no teorētiskā presformas leņķa. Termināliem, kuriem precīzi jāiekļaujas plastmasas korpusos vai jāsaglabā noteikts attālums no blakus esošajiem komponentiem, galīgie formēšanas parametri ir jānosaka, izmantojot presēšanas kompensāciju un pirmo -artikula validāciju.
Kā apzīmogošana ietekmē termināļa konsistenci
Slēdža misiņa štancēšanas kontakta izmēru konsistence ir atkarīga ne tikai no štancēšanas preses, bet arī no presformas pozicionēšanas, sloksnes padeves precizitātes un kumulatīvās izmēru variācijas starp formēšanas stacijām.
Progresīvā štancēšanas gadījumā sloksne secīgi iziet cauri vairākām stacijām. Ja pozīcijas izmaiņas notiek agrīnā darbības laikā, šīs izmaiņas var pārnest uz nākamajām stacijām un galu galā parādīties kā caurumu novirze, nevienmērīgs līkuma augstums vai novirze kopējā termināla pozīcijā.
Tāpēc inženiertehniskajā validācijā ir jāattiecas uz šādiem parametriem:
| Pārbaudes vienums | Inženierzinātņu fokuss |
|---|---|
| Materiāla pakāpe | H62 / H65 / H68 vai norādītā pakāpe |
| Materiāla biezums | Atbilst die klīrensa un liekšanas prasībām |
| Cauruma pozīcija | Saglabājiet montāžas datu precizitāti |
| Liekuma leņķis | Novērtējiet faktisko leņķi pēc atsperes |
| Liekuma augstums | Apstipriniet telpiskās montāžas izmērus |
| Termināla platums | Pārbaudiet ievietošanas un montāžas atstarpi |
| Virsmas stāvoklis | Pārbaudiet urbumus, skrāpējumus un štancēšanas pēdas |
| Montāžai piemērots | Pārbaudiet faktisko komponentu saderību |
Faktiskās izmēru pielaides jādefinē saskaņā ar izstrādājuma rasējumu un klienta tehnisko specifikāciju, nevis jāaizstāj ar vispārēju pielaides diapazonu.
Kvalitātes kontroles prioritātes metāla misiņa termināla kontaktam
Iepirkuma un kvalitātes nodrošināšanas komandām pārbaudei nevajadzētu aprobežoties tikai ar vizuālo izskatu. Termināla funkcija ir atkarīga no kombinētā materiāla stāvokļa, izmēriem un formēšanas ģeometrijas.
Ienākošais materiāls vispirms ir jāpārbauda attiecībā pret norādīto pakāpi un biezumu. Pēc tam saskaņā ar kontroles plānu ir jāpārbauda caurumu izmēri, spailes platums, lieces augstums un atslēgas montāžas izmēri.
Detaļām ar vairākiem secīgiem līkumiem uzmanība jāpievērš arī kopējai spaiļu ģeometrijai. Atsevišķi lieces izmēri var atbilst specifikācijām, kamēr pabeigtā sastāvdaļa joprojām neatbilst pareizi uzkrāto izmēru izmaiņu dēļ.
Zīmogošanas urbumi ir vēl viens svarīgs pārbaudes elements. Pārmērīgi urbumi var traucēt ievietošanu, montāžu vai blakus esošās izolācijas sastāvdaļas. Tāpēc caurumojuma-līdz-atstarpei, presformas malu stāvoklim un materiāla biezumam ražošanas laikā ir jāpaliek pareizi saskaņotam.
Ja terminālim ir nepieciešams pārklājums, virsmas apstrāde ir jāiekļauj vispārējā kvalitātes{0}}kontroles procesā. Gala montāžas izmēri ir jānovērtē kopā ar izvēlētā apšuvuma procesa ietekmi, nevis jāuzskata štancēšana un virsmas apstrāde kā pilnīgi neatkarīgas darbības.
sazinieties ar mums
Ja jūs meklējat avotusMulti-Bend misiņa štancēšanas termināliskomponentiem un tiem jau ir 2D/3D rasējumi, materiālu specifikācijas vai ikgadējās apjoma prasības, iesniedziet inženiertehniskos datus tūlītējai DFM pārskatīšanai, instrumentu novērtēšanai un piedāvājumam no rūpnīcas, kas aprīkota progresīvai štancēšanai, precīzai liekšanai, presformu izstrādei un apjoma ražošanai.