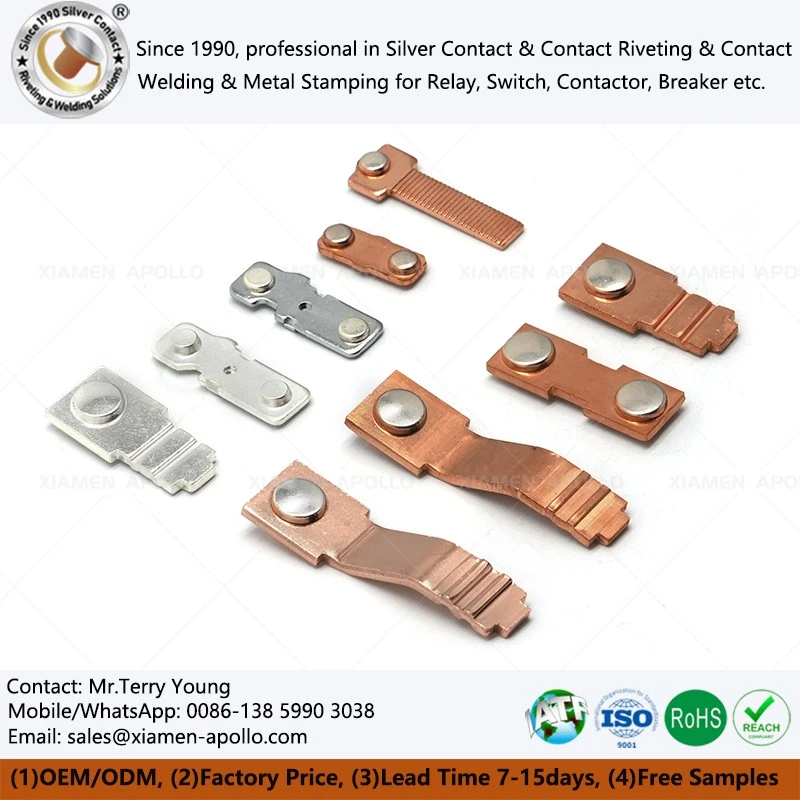
Releja veiktspēja, slodzes nestspēja un ekspluatācijas ilgums ir tieši atkarīgi no sudraba kontakta ar vara spaili kniedētā sudraba kontakta struktūras integritātes un virsmas mikroģeometrijas. Darbojoties viedajos tīklos, elektriskajos transportlīdzekļos (EV/HVDC) un rūpnieciskās automatizācijas infrastruktūrā, šie bimetāla komponenti pārvalda augstsprieguma ķēdes izveidi un pārrāvumus smagas termiskās un mehāniskās slodzes apstākļos. Lai sasniegtu zemu kontakta pretestību (mazāku vai vienādu ar 0,5 mΩ) un augstu loka erozijas pretestību, ir nepieciešama stingra mikronu līmeņa kontrole aukstās griešanas, kniedēšanas un malu apdares laikā.
Kāpēc sudraba kontaktu kniedētie vara mezgli nosaka releja uzticamību
Elektriskā pārrāvuma darbība pilnībā ir atkarīga no saskarnes starp vara substrātu un dārgmetāla kontakta galu. Vara spaile nodrošina mehānisku atbalstu un augstu siltuma un elektrisko vadītspēju, savukārt kontaktslānis uz sudraba bāzes iztur nepārtrauktu loku un novērš oksidēšanos.
Elektrisko kniedēto kontaktu apakšmezglu mikrodefekti izraisa katastrofālas lauka atteices:
- Malu izgriezumi un asi stūri:Neapstrādāti urbumi rada lokalizētu elektriskā lauka koncentrāciju. Augstsprieguma pārslēgšanas laikā šie punkti rada augstas intensitātes lokus, kā rezultātā notiek kontaktmetināšana, materiāla erozija un spailes deformācija.
- Augsta saskarnes saskares pretestība:Slikta mehāniskā līdzplanaritāte un lielais virsmas raupjums (Ra > 1,6 μm) ierobežo faktisko strāvu nesošo kontaktu laukumu, paātrinot džoula karsēšanu, termisko skrējienu un vara oksidēšanos.
- Nestandarta slīpēšana:Neregulāri malu profili izraisa mehānisku sasaisti, novirzi un mikrovibrācijas iedarbināšanas laikā, paātrinot mehānisko nodilumu miljoniem pārslēgšanas ciklu laikā.
Mikronu līmeņa atstarpju noņemšana, kontrolēta slīpēšana un spoguļu pulēšana ir obligāta, lai novērstu elektriskās spriedzes koncentrāciju un pagarinātu mehānisko izturību virs 10⁷ cikliem saskaņā ar IEC 60947 atbilstību.
Konsultējieties ar mūsu elektroinženieriem jau šodien

Diferencēti mikroapdares procesi sudraba bimetāla kniedes štancēšanai
Tā kā vara nesēja kniedēto sudraba kontaktu mezglos ir apvienoti dažādi metāli{0}}mīksto dārgmetālu kontaktu uzgaļi un kaļamā vara sakausējumi,-lai saglabātu aukstās kniedes mehānisko saķeri, ir nepieciešama materiālam specifiska apdare.
Materiālu salīdzināšana un apstrādes parametri
| Komponentu slānis | Primārā materiāla iespējas | Tipiska cietība | Pamata apstrādes metode | Galvenā kvalitātes metrika |
|---|---|---|---|---|
| Vara terminālis | C1100, C2680, C5190 | 80-120 HV | Centrbēdzes vibrācijas apdare un elektrolītiskā pulēšana | Attīrītas malas, Ra Mazāks vai vienāds ar 0,4 μm |
| Tīra sudraba kontakts | AgFine, Ag99.9 | 45–70 HV | Ķīmiski mehāniskā mīkstā pulēšana un ultraskaņas tīrīšana | Bez mikroskrāpējumiem, tīrs interfeiss |
| Sakausējuma sudraba kontakts | AgSnO₂In2O3, AgNi10, AgCdO | 90-150 HV | Impulsu lāzera mikroapstrāde un plazmas kodināšana | Uzlabota loka erozijas izturība |
Vara termināla precīza apstrāde
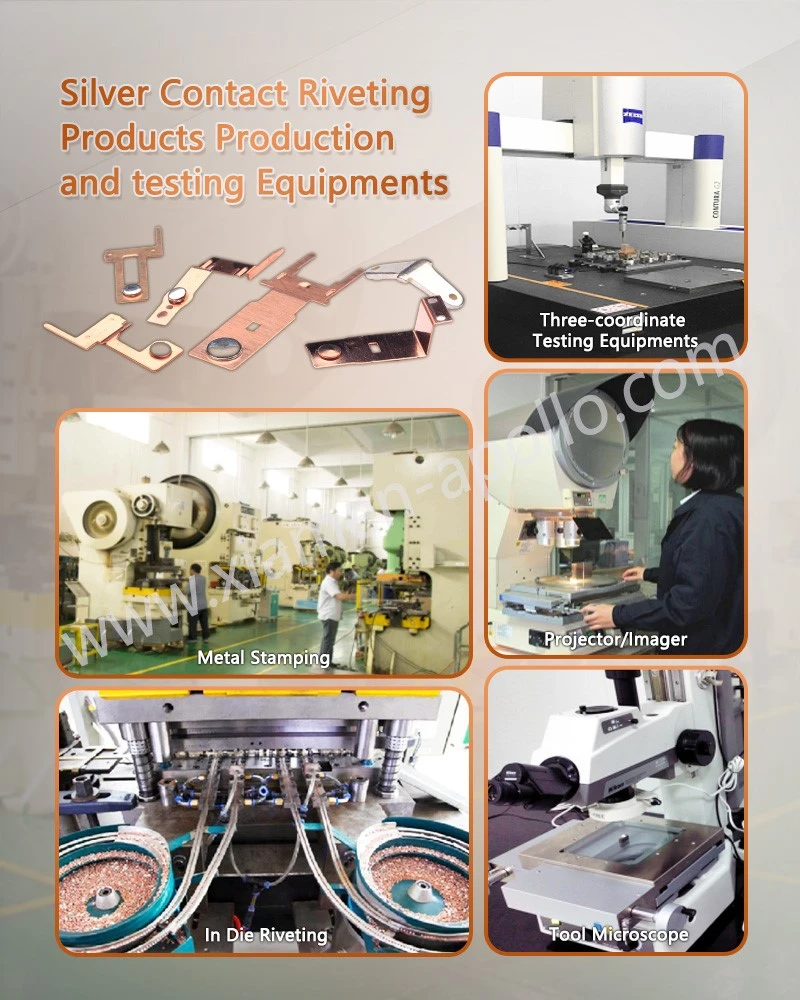
Vara spailes (misiņš, bezskābekļa varš, fosfora bronza) veido vadošo konstrukcijas karkasu. Štancēšana un kniedēšana gar bīdes malām rada kaļamus urbumus.
Izmantojot zemas nodiluma keramikas materiālus centrbēdzes disku apstrādē, tiek noņemtas malas, nemainot kritiskās izmēru pielaides (± 0,005 mm).
Elektrolītiskā pulēšana rada pasīvu aizsargājošu oksīda slāni, uzlabojot izturību pret koroziju saskaņā ar ASTM B117 sāls izsmidzināšanas standartiem.
Tīra sudraba un sakausējuma kontaktu uzlabošana
Tīra sudraba uzgaļiem nepieciešama maiga ķīmiski mehāniska pulēšana, lai izlīdzinātu mikroskopiskas virsmas nelīdzenumus, nesamazinot minimālo sudraba slāņa biezumu (lielāks vai vienāds ar 0,3 mm). Lieljaudas rūpnieciskajiem relejiem, kuros izmanto AgSnO₂ (piemēram, AgSnO₂In₂O₃ 88/12) vai AgNi10 sakausējumus, bezkontakta lāzera ablācija un plazmas virsmas aktivācija novērš mehāniskās deformācijas, vienlaikus optimizējot metalurģiskās saites saskarni.
Vara kontaktelementa sistemātiska kvalitātes kontrole un procesa pārbaude
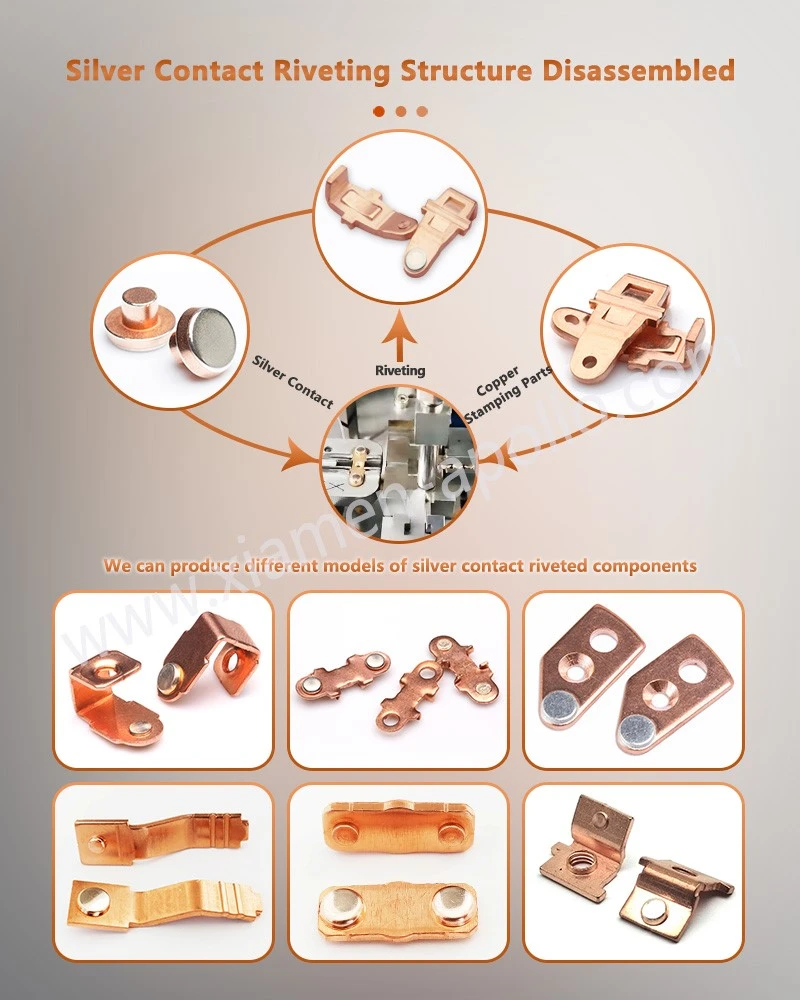
Sudraba sakausējuma kontaktu kniedēšanas detaļu optimizēšanai ir nepieciešama integrēta uzticamības sistēma, kas aptver galīgo elementu analīzi (FEA), automatizētu iekšējo pārbaudi un stingras laboratorijas pārbaudes.
- Simulācija un dizains:FEA modeļi simulē termisko un elektrisko savienojumu lielas strāvas pārsprieguma laikā, optimizējot kniedes kāta diametru un kontakta vainaga rādiusu, lai mazinātu mehāniskās slodzes nogurumu.
- Automatizēta iekļautā redze:Augstas izšķirtspējas mašīnredzes sistēmas pārbauda 100% produkcijas, atklājot mikroplaisas, pozīcijas nobīdi un pārklājuma anomālijas pirms montāžas iepakošanas.
- Sagraujošā un nesagraujošā pārbaude:Partijām tiek veikta bīdes stiprības pārbaude (lielāka par vai vienāda ar 150 MPa), dinamiskās kontaktu pretestības mērīšana un temperatūras paaugstināšanās pārbaude saskaņā ar IATF 16949 kvalitātes vadības protokoliem.
Bieži uzdotie jautājumi par kniedētām vara štancēšanas daļām
Kā tiek pārbaudīta savienojuma stiprība starp sudraba kontaktu un vara spaili?
Saites stiprību pārbauda, izmantojot destruktīvus izstumšanas un bīdes testēšanas armatūru. Saskaņā ar iekšējiem kvalitātes standartiem minimālā pieļaujamā bīdes izturība visā kniedes saskarnē ir lielāka vai vienāda ar 150 MPa, nodrošinot, ka savienojums iztur smagu mehānisku triecienu un vibrāciju bez atslāņošanās.
Kāds ir standarta izpildes laiks pielāgotiem bimetāla kniedes prototipiem?
Standarta prototipu paraugi, izmantojot esošās instrumentu konfigurācijas, tiek nosūtīti 7 līdz 10 darba dienu laikā. Pielāgotam progresīvajam štancēšanas instrumentam un specializētiem sakausējumu preparātiem parasti ir nepieciešamas 15 līdz 25 darbadienas, un to pamatā ir pilni materiālu pārbaudes ziņojumi (MTR) un RoHS/REACH atbilstības dokumentācija.
Vai jūsu objekts var nodrošināt pilnīgu materiālu izsekojamību saskaņā ar IATF 16949 standartiem?
Jā. Katra vara štancēšanas ar kniedētu sudraba kontaktu ražošanas partija ir pilnībā izsekojama no izejmateriāla stieņa (piemēram, sertificēta smalkā sudraba un elektrolītiskā vara katoda) līdz štancēšanai, aukstajai apgriešanai un galīgajam iepakojumam, ko atbalsta pilnīga partiju numerācija un digitālie pārbaudes arhīvi.
sazinieties ar mums
Vai esat gatavs jaunināt savu releja arhitektūru ar augstas uzticamības elektriskajiem komponentiem? Lūdzu, sazinieties ar mūsu inženieru komandu, lai apspriestu pielāgoto materiālu prasības, pieprasītu oficiālus materiālu pārbaudes ziņojumus vai vienotos par paraugu novērtēšanuSudraba kontakts ar kniedēm ar vara spailēm.