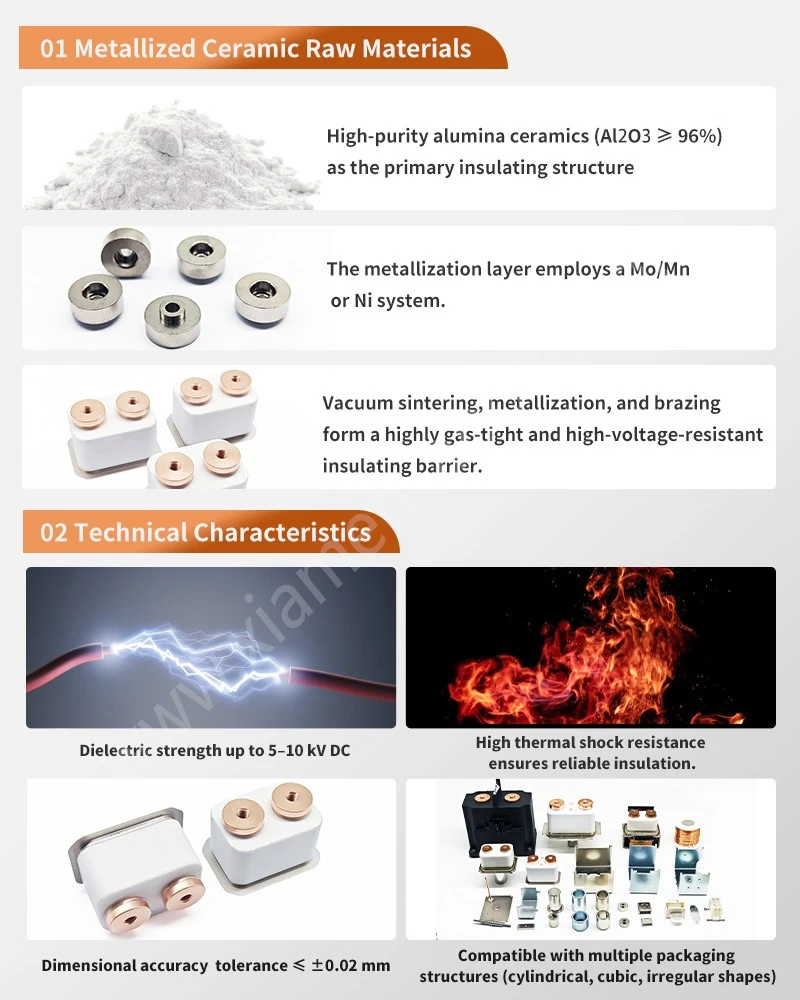
Metalizētiem metinātiem keramikas korpusiem ir nepieciešama precīza inženierija, lai savienotu augstas-dielektriskās keramikas izstrādājumus ar vadošiem metāliem, veidojot EV augstsprieguma-līdzstrāvas kontaktoru un kosmosa energosistēmu strukturālo kodolu. Izmantojot uzlabotas vakuumlodēšanas un aktīvās metāla cietlodēšanas (AMB) metodes, ražotāji sasniedz hermētiskus blīvējumus ar bīdes stiprību, kas pārsniedz 120 MPa, nodrošinot termisko un elektrisko stabilitāti ekstremālās ekspluatācijas slodzēs.

Kāpēc keramikas metalizācija ir paredzēta spēka elektronikai
Neapstrādāta inženiertehniskā keramika, piemēram, Al₂O₃ un AlN, piedāvā izcilu elektrisko izolāciju un augstu pārrāvuma spriegumu, taču tai raksturīgais trauslums un nulles elektriskā vadītspēja novērš tiešu montāžu ar metāla sastāvdaļām. Metalizēšana uz keramikas pamatnes uzklāj viendabīgu, cieši pieguļošu metāla plēvi, tādējādi mazinot fizisko plaisu starp dažādiem materiāliem.
| Īpašums/parametrs | Neapstrādāta keramika (Al₂O3) | Metalizēts keramikas substrāts |
|---|---|---|
| Tilpuma pretestība | >10¹⁴ Ω·cm | Mainīgs saskarnē |
| Siltumvadītspēja | 25 - 30 W/m·K | Uzlabota siltuma izkliede |
| Mizas / bīdes izturība | N/A | Lielāks vai vienāds ar 120 MPa |
| Hermētiskās noplūdes ātrums | Atkarīgs no ķermeņa | < 1 × 10⁻⁹ Pa·m³/s |
Lodēšanas tehnoloģijas mehānika līdzstrāvas releja elementiem metalizētai keramikai
Lodēšana būtiski atšķiras no kausēšanas metināšanas, izmantojot pildmetālu ar šķidruma temperatūru virs 450 grādiem, bet stingri zem pamatmateriālu cietsirdības temperatūras. Kapilārā darbība ievelk izkausēto pildvielas sakausējumu šauros mikroskopiskos atstarpēs (0,02 mm - 0.05 mm), veidojot nepārtrauktu, sprieguma-izkliedētu savienojumu, neizkausējot pamatkeramikas vai metāla sastāvdaļas.
Divi darbības režīmi keramikas savienošanā
1. režīms:Tradicionāla cietlodēšana iepriekš{0}}metalizētai keramikai
Tradicionālos mezglos precīzās metalizētās keramikas izstrādājumi tiek iepriekš metalizēti, izmantojot plānas -plēves metodes (piemēram, magnetrona izsmidzināšanu) vai biezās -plēves metodes (piemēram, molibdēna-mangāna/Mo-Mn procesu).
- Interfeisa sagatavošana:Keramikas virsma saņem apdedzinātu Mo{0}}Mn slāni, kam seko galvanizēts niķeļa slānis (lielāks par vai vienāds ar 3 μm), lai darbotos kā mitrināšanas pamatne.
- Pildījuma pielietojums:Ag-Cu bāzes pildvielu sakausējumi (piem., Ag72Cu28) ir novietoti starp niķeļa-pārklāto keramiku un vara vai Kovara aparatūru.
- Siltuma cikls:Apstrāde notiek kontrolētā vakuuma krāsnī (10⁻³ Pa) temperatūrā no 780 grādiem līdz 850 grādiem.
2. režīms:Aktīvā metāla cietlodēšana (AMB) kā integrēts risinājums
Aktīvā metāla cietlodēšana novērš vajadzību pēc atsevišķiem pirms-metalizācijas posmiem, ieviešot aktīvos reaktīvos elementus tieši pildvielas sakausējumā.
- Sakausējuma sastāvs:Sudraba-vara pildvielas metāli ir leģēti ar aktīviem pārejas elementiem, visbiežāk ar titānu (Ti) 2–4%.
- Reakcijas mehānisms:Augstas -temperatūras vakuuma karsēšanas laikā titāna atomi atdalās uz keramikas saskarni, ķīmiski reaģējot ar Al₂O3 vai AlN, veidojot nepārtrauktu titāna reakcijas produkta slāni.
- Veiktspējas priekšrocība:Šī monolītā reakcijas zona nodrošina izcilu izturību pret termisko triecienu, padarot AMB neaizstājamu lielas -jaudas izolētu-vārtu bipolāro tranzistoru (IGBT) moduļos un augstas -frekvences EV invertora substrātos.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Kāpēc cietlodēšana joprojām ir neaizvietojama{0}}augstas izturības metalizētās keramikas komponentos
Mehāniskā savienojuma integritāte:Kontrolēta kapilāra pildīšana vienmērīgi sadala mehāniskās slodzes visā savienojuma zonā, novēršot spriedzes koncentrāciju, kas izraisa mikro{0}lūzumus termiskās cikla laikā (no -55 grādiem līdz +150 grādiem saskaņā ar IEC 60068-2-14).
Siltuma un elektriskā nepārtrauktība:Augstas-tīrības sudraba-vara lodēšanas savienojumi uztur zemu elektrisko kontaktu pretestību (mazāku vai vienādu ar 0,1 mΩ) un efektīvus termiskos ceļus siltuma izkliedēšanai.
Hermētisks blīvējums:Lodētie keramikas un metāla savienojumi nodrošina hēlija noplūdes ātrumu zem 1 × 10⁻⁹ Pa·m³/s, aizsargājot jutīgās iekšējās sastāvdaļas no mitruma, oksidācijas un daļiņu iekļūšanas saskaņā ar IP67/IP69K vērtējumiem.
Izmēru precizitāte:Apstrādes temperatūra, kas zemāka par sākotnējo kušanas punktu, ierobežo termiskos kropļojumus, saglabājot izmēru pielaides ±0,02 mm robežās.
EV alumīnija oksīda keramikas korpusa rūpnieciskā lietojuma ekosistēma
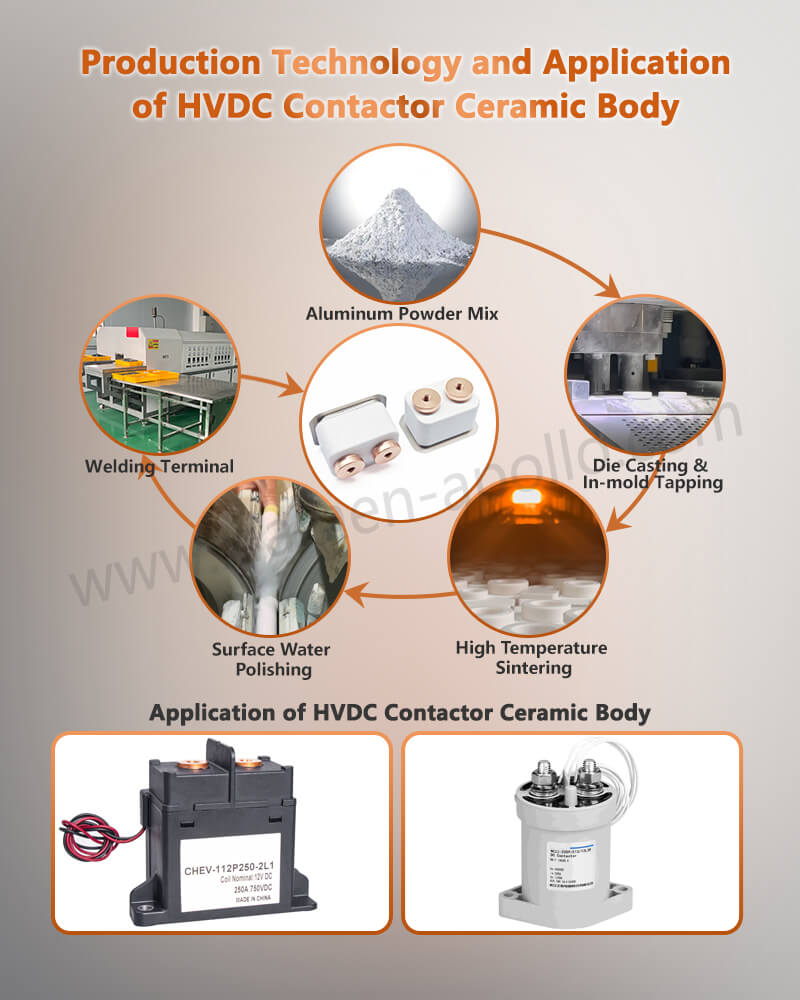
Jaunas enerģijas transportlīdzekļi (EV/HVDC):Augstsprieguma-līdzstrāvas kontaktoru loka kameras, keramikas slēdžu korpusi un ātrās-uzlādes barošanas moduļu substrāti, kas darbojas līdz 1000 V līdzstrāvai.
Aviācija un aizsardzība:Satelīta jaudas sadales komponenti, radara vakuumlampas un hermētiski caurumi, kam nepieciešama ārkārtēja vibrācijas un termiskā trieciena izturība.
Jaudas pusvadītāji:Tiešā savienojuma vara (DBC) un AMB keramikas substrāti vēja turbīnu invertoriem un rūpnieciskiem motoru piedziņām.

sazinieties ar mums
Steidzamiem keramikas{0}}līdz-metāla projektiemMetalizēts metināts keramikas korpuss, nosūtiet rasējumu un materiālu prasības tūlīt, lai rūpnīcas inženieru komanda varētu pārskatīt cietlodēšanas iespējamību, instrumentus, pārbaudi un ražošanas jaudu, pirms tiek ietekmēts jūsu piegādes grafiks.