DT4C dzelzs serdenim fiksācijas relejam ir jāģenerē pietiekams magnētiskais spēks ar īsu ierosmes impulsu, vienlaikus saglabājot kontrolētu magnētisko stāvokli pēc spoles jaudas noņemšanas. DT4C un DT4E elektrisko tīro dzelzi izmanto magnētisko releju komponentiem, jo to zemais oglekļa saturs, augsta magnētiskā caurlaidība un kontrolējama koercivitāte var atbalstīt efektīvas magnētiskās ķēdes, ja tiek pareizi kontrolēts materiāla stāvoklis, formēšanas process un atkausēšanas cikls.
Viedajiem-skaitītājiem un mazjaudas-pārslēgšanas lietojumprogrammām inženierijas mērķis nav vienkārši "augsts magnētisms". Kodolam ir jāsaglabā atkārtojama magnētiskā reakcija, izmēru stabilitāte, zems atlikušais spriegums un kontrolēta virsmas aizsardzība visās ražošanas partijās.
DT4C / DT4E materiālu kontrole elektromagnētiskajiem dzelzs serdeņiem
Elektriskās tīrās dzelzs kategorijas, piemēram, DT4C un DT4E, ir izvēlētas magnētiskajām sastāvdaļām, kur magnētiskās īpašības ir svarīgākas par mehānisko izturību.
Tipiskajai ražošanas kontrolei jāietver:
- Ķīmiskais sastāvs atbilstoši norādītajai DT4 pakāpei
- Zems oglekļa un piemaisījumu saturs
- Sākotnējais materiāla biezums un izmēru pielaide
- Magnētiskās caurlaidības un piespiedu{0}}spēka prasības
- Mikrostruktūra pēc formēšanas un atkausēšanas
- Virsmas stāvoklis pēc štancēšanas, apstrādes vai slīpēšanas
- Materiāla izsekojamība partijas-līmenī
| Inženiertehniskais faktors | DT4C / DT4E kontroles punkts | Ietekme uz releja kodolu |
|---|---|---|
| Ogleklis un piemaisījumi | Kontrolēts saskaņā ar materiāla specifikāciju | Ietekmē magnētiskos zudumus un caurlaidību |
| Magnētiskā caurlaidība | Pārbaudīts saskaņā ar rasējumu vai tehnisko specifikāciju | Nosaka magnētiskās plūsmas reakciju |
| Piespiedu spēks | Kontrolēts pēc atkausēšanas | Ietekmē magnētisko histerēzi un atbrīvošanas uzvedību |
| Cietība | Pārbaudīts pēc formēšanas/atlaidināšanas | Norāda procesa stāvokli |
| Izmēru tolerance | Kontrolēts no zīmēšanas | Tieši ietekmē gaisa spraugu un magnētisko spēku |
| Virsmas stāvoklis | Nav urbumu, plaisu, liela mēroga vai piesārņojuma | Aizsargā montāžas un pārklājuma kvalitāti |
| Izsekojamība | Siltuma/partijas identifikācija | Atbalsta IATF 16949 procesa ierakstus |
Viedā skaitītāja fiksācijas releja serdeņi un zema{0}}jaudas spoles darbība
Fiksācijas relejs atšķiras no parastā nepārtraukti barota releja, jo spole parasti saņem īsu elektrisko impulsu, lai mainītu stāvokli, nevis paliktu ieslēgta visā darbības periodā.
Tāpēc magnētiskajai ķēdei ir jāpārvērš ierobežots elektriskais impulss pietiekamā mehāniskā kustībā.
Praktiskās attiecības var vienkāršot šādi:
Spoles elektriskā enerģija → magnētiskais lauks → serdes plūsma → armatūras spēks → kontaktu pārslēgšana
Nelielas izmaiņas dzelzs kodolā var ietekmēt šo ķēdi. Piemēram, pārmērīgs štancēšanas radītais atlikušais spriegums var mainīt magnētisko caurlaidību. Burts pie pola virsmas var mainīt efektīvo gaisa spraugu. Slikta izmēru kontrole var mainīt armatūras / serdes izlīdzināšanu.
Viedajiem{0}}skaitītāja relejiem šie efekti var kļūt aktuāli, jo pārslēgšanas mehānismam var būt jādarbojas atkārtoti, kamēr kopējā skaitītāja arhitektūra ierobežo pieejamo spoles enerģiju.
DT4C / DT4E štancēšanas stresa un magnētiskās veiktspējas kontrole
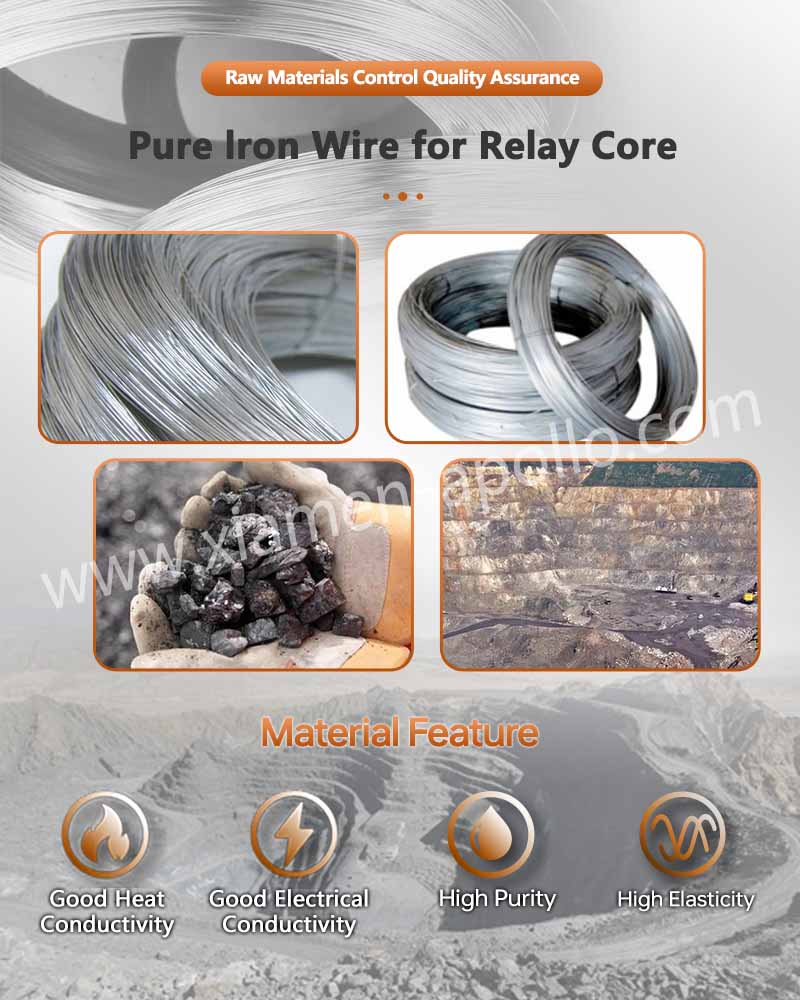
Progresīvā štancēšana ir efektīva liela -apjoma releja-kodolu ražošanai, taču plastiskā deformācija rada materiālā atlikušo spriegumu. Skartā zona ir īpaši svarīga ap štancētām malām, līkumiem, caurumiem un stabu virsmām.
Caurduršanas urbumi, atlikušais spriegums un gaisa{0}}atstarpes kontrole
Magnētiskā ķēde ir ļoti jutīga pret efektīvo gaisa spraugu.
Vienkāršota magnētiskā{0}}nevēlēšanās attiecība ir:
ℜ ≈ l / (μA)
kur:
- ℜ= magnētiskā pretestība
- l= magnētiskā ceļa garums
- μ= materiāla caurlaidība
- A= efektīvais magnētiskais šķērsgriezuma laukums-
Vienādojums parāda, kāpēc neliela izmēru novirze polu saskarnē var ietekmēt magnētisko ķēdi pat tad, ja lielapjoma materiāls paliek nemainīgs.
Tāpēc precīzo releju serdeņiem procesa kontrolē jāietver:
- Perforācijas klīrensa pārbaude
- Burr{0}}augstuma uzraudzība
- Sejas gludums-
- Caurums-uz-atsauces izmēru vadībai
- Saliekuma{0}}leņķa vadība, kur piemērojams
- Progresīva{0}}nodiluma uzraudzība
- Izmēru pārbaude, pamatojoties uz partiju{0}}
Praktiskā ražošanas rasējumā var norādīt izmēru pielaides, piemēram±0,03 mm, ±0,02 mm, vai stingrākas vērtības atkarībā no magnētiskās ķēdes un montāžas struktūras. Pielaide ir jānosaka no faktiskā releja konstrukcijas, nevis jāpiemēro kā vispārīga vērtība.
Kāpēc pēc aukstuma ir nepieciešama atkausēšana
Aukstā griešana, štancēšana, locīšana un mehāniskā apstrāde var palielināt dislokācijas blīvumu un atlikušo spriegumu.
Magnētiskajam kodolam tā nav tikai mehāniska problēma. Iekšējais spriegums var mainīt magnētisko -domēna kustību un palielināt domēna -sienas kustībai nepieciešamo magnētisko lauku.
Tāpēc vakuuma atkausēšanu izmanto, lai atjaunotu stabilāku mikrostruktūru un samazinātu veidošanās sprieguma magnētisko ietekmi.
| Procesa stāvoklis | Magnētiskais efekts | Rūpes par ražošanu |
|---|---|---|
| Kā apzīmogots tīrs dzelzs | Lielāks atlikušais stress | Magnētiskās īpašības var atšķirties |
| Materiāls, kas mazina stresu | Samazināts iekšējais stress | Stabilāka magnētiskā reakcija |
| Pareiza vakuuma atkausēšana | Uzlabota domēna mobilitāte | Var panākt mazāku piespiedu spēku |
| Pārmērīga termiskā iedarbība | Graudu augšanas / izmēru maiņas risks | Nepieciešama cikla apstiprināšana |
| Nepietiekama atkausēšana | Atlikušais stress paliek | Var ciest magnētiskā konsistence |
Vakuuma rūdīšanas parametri releja serdeņu ražošanai
Atlaidināšana ir jāpārbauda attiecībā pret faktisko DT4C/DT4E materiāla biezumu, ģeometriju, krāsns atmosfēru, slodzes stāvokli un mērķa magnētiskajām īpašībām.
Ražošanas specifikācijā parasti jādefinē:
- Apkures ātrums
- Atkausēšanas temperatūras diapazons
- Turēšanas laiks
- Vakuuma vai kontrolētas{0}}atmosfēras stāvoklis
- Krāsns iekraušana
- Dzesēšanas ātrums
- Pēc-atlaidināšanas virsmas stāvoklis
- Magnētiskā{0}}īpašuma verifikācija
Tā vietā, lai katram releja kodolam piešķirtu vienu universālu temperatūru vai turēšanas laiku, procesa logs ir jāizveido, izmantojot materiālu izmēģinājumus un magnētisko{0}}īpašību pārbaudi.
Galvenais mērķis ir samazināt atlikušo spriegumu, neradot nepieņemamas izmēru izmaiņas, virsmas oksidāciju, graudu{0}}struktūras izmaiņas vai kropļojumus.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Piespiedu spēka, caurlaidības un histerēzes kontrole fiksatora releja dzelzs serdeņos
Releja serdeņa magnētiskā veiktspēja ir jānovērtē, izmantojot izmērāmus parametrus, nevis tikai vizuālu pārbaudi.
Piespiedu spēks un atlikušais magnētisms
Piespiedu spēks norāda apgriezto magnētisko lauku, kas nepieciešams, lai pēc magnetizācijas samazinātu magnetizāciju līdz nullei.
Fiksējošajam relejam magnētiskā ķēde jāprojektē atbilstoši nepieciešamajiem darbības un atbrīvošanas apstākļiem. Pārmērīgs atlikušais magnētisms var ietekmēt atbrīvošanās uzvedību dažās magnētiskajās struktūrās, savukārt nepietiekams magnētiskais spēks var novērst uzticamu stāvokļa pāreju.
Tāpēc pareizais mērķis ir atkarīgs no:
- Spoles ampēru-apgriezieni
- Serdes ģeometrija
- Polu-sejas zona
- Gaisa sprauga
- Pastāvīgā magnēta konfigurācija
- Armatūras masa
- Pavasara spēks
- Nepieciešamais pārslēgšanas laiks
- Darba temperatūra
Pamata piegādātājam nevajadzētu norādīt piespiedu spēku neatkarīgi no releja magnētiskās{0}}ķēdes konstrukcijas.
Ražošanas partiju magnētiskā pārbaude
Ražošanas kvalitātes nodrošināšanas plānā var apvienot materiālu sertifikāciju, izmēru pārbaudi, cietības pārbaudi un magnētisko testēšanu.
| Pārbaudes vienums | Tipisks inženierijas mērķis | Ieteicamā kontroles bāze |
|---|---|---|
| Ķīmiskais sastāvs | Apstipriniet materiāla pakāpi | Materiāla sertifikāts / norādīta DT4 pakāpe |
| Izmēru pārbaude | Apstipriniet magnētisko ģeometriju | Klientu zīmējums |
| Burru pārbaude | Vadības stabs un montāžas interfeiss | Klientu zīmēšanas/procesa standarts |
| Cietība / mikrocietība | Pārbaudiet termiskos un formēšanas apstākļus | Apstiprināta procesa specifikācija |
| Piespiedu spēks | Novērtējiet magnētisko histerēzi | Saskaņota magnētiskā testa metode |
| Caurlaidības / B-H raksturlielumi | Pārbaudiet magnētisko reakciju | Saskaņota pārbaudes metode |
| Virsmas pārbaude | Atklājiet oksidāciju vai defektus | Vizuāla/mikroskopiska pārbaude |
| Pārklājuma biezums | Pārbaudiet pretkorozijas aizsardzības slāni | Pārklājuma specifikācija |
| Partijas izsekojamība | Saistiet produktu ar izejvielu un procesu | IATF 16949 kontroles plāns |
Ražošanas apstiprināšanai magnētiskās pārbaudes metodei jāsaglabā konsekvence starp materiāla kvalifikāciju, procesa validāciju un partijas pārbaudi. Mainot paraugu ģeometriju, demagnetizācijas apstākļus vai testa aprīkojumu, šķietami atšķirīgus rezultātus var būt grūti salīdzināt.
Cinks pret niķeļa pārklājumu: aizsardzība pret koroziju un magnētiskās{0}}shēmas izmēri
Tīra dzelzs ir jutīga pret atmosfēras oksidāciju. Tāpēc var būt nepieciešams aizsargpārklājums, ja relejs ir pakļauts mitrumam, kondensācijai, uzglabāšanas apstākļiem vai kodīgai videi.
Cinks un niķelis ir izplatīta pārklājuma izvēle, taču pārklāšana nav tikai korozijas{0}}noturības lēmums. Pārklājuma biezums, virsmas raupjums, izmēru palielināšanās, saķere un pēc-apstrāde var ietekmēt montāžu.
Releju dzelzs serdeņu cinkošana
Cinkošanu parasti izmanto vietās, kur ir svarīga aizsardzība pret koroziju un izmaksu kontrole.
Inženiertehniskās kontroles var ietvert:
- Cinka pārklājuma biezums
- Hroma/pasivācijas sistēma
- Virsmas pārklājums
- Adhēzija
- Sāls-izsmidzināšanas izturība saskaņā ar norādītajām testa prasībām
- Ja piemērojams, ar ūdeņradi{0}}saistītu procesu vadīklas
- Izmēru palielināšanās kritiskajās magnētiskajās saskarnēs
ASTM B117 var norādīt sāls izsmidzināšanas testēšanai, ja to pieprasa klienta kvalifikācijas plāns, taču iedarbības ilgums un pieņemšanas kritēriji ir jādefinē atsevišķi.
Niķeļa pārklājums magnētisko releju komponentiem
Niķeļa pārklājums var nodrošināt atšķirīgu virsmas cietības, nodilumizturības, izturības pret koroziju un izskatu kombināciju.
Tomēr niķeļa pārklājums ir jānovērtē kopā ar:
- Pārklājuma biezums
- Visa pārklājuma struktūras magnētiskā caurlaidība
- Pola-sejas izmēri
- Kontaktpersonas/interfeisa prasības
- Pārklājuma saķere
- Korozijas kvalifikācija
Precīzām magnētiskajām shēmām pārklājuma biezums ir jākontrolē, nevis jāuzskata par estētisku specifikāciju.
Pārklājums un magnētiskā{0}}zaudējumu tirdzniecība-
Tipisku bloķēšanas releja pārslēgšanas notikumu darbības frekvencēs ar pārklājumu{0}}saistītie magnētiskie zudumi parasti netiek novērtēti tāpat kā augstfrekvences transformatora{2}} serdeņa zudumi. Acīmredzamās inženiertehniskās problēmas ir izmēru palielināšanās, magnētiskā-saskarnes ģeometrija, virsmas stāvoklis un ilgstoša{5}}korozija.
Ja releja arhitektūrā ir iekļauta ātra atkārtota pārslēgšana, visa magnētiskā ķēde joprojām ir jāvalidē saskaņā ar faktisko darbības viļņu formu un temperatūras diapazonu.
| Faktors | Cinka pārklājums | Niķeļa pārklājums |
|---|---|---|
| Korozijas aizsardzība | Ļoti atkarīgs no sistēmas un biezuma | Ļoti atkarīgs no sistēmas un biezuma |
| Virsmas cietība | Parasti zemāks par niķeli | Kopumā augstāks |
| Izmēru uzkrāšanās | Jākontrolē | Jākontrolē |
| Magnētiskās saskarnes efekts | Parasti saistīts ar ģeometriju/pārklājuma biezumu | Nepieciešama ģeometrijas un materiāla novērtēšana |
| Izmaksas | Bieži zemāks | Bieži vien augstāk |
| Pieteikuma lēmums | Pamatojoties uz korozijas un izmaksu prasībām | Pamatojoties uz korozijas, nodiluma un virsmas prasībām |
Bieži uzdotie jautājumi: DT4C / DT4E fiksatora releja dzelzs serdeņa iegāde
Kāda ir galvenā DT4E izmantošanas priekšrocība salīdzinājumā ar standarta oglekļa tēraudu fiksatora releja serdeņos?
DT4E ir ārkārtīgi zems oglekļa saturs (mazāks vai vienāds ar 0,002%) un minimāls piemaisījumu līmenis, kas nodrošina ievērojami augstāku magnētisko caurlaidību, mazāku piespiedu spēku (mazāku vai vienādu ar 24 A/m) un minimālu atlikušo magnētismu salīdzinājumā ar standarta oglekļa strukturālajiem tēraudiem.
Kā vakuuma magnētiskā atkausēšana ietekmē apzīmogoto dzelzs detaļu mehānisko cietību?
Vakuuma magnētiskā atkausēšana 850–900 grādu leņķī mazina atlikušos mehāniskos spriegumus, ko izraisa pakāpeniska štancēšana, un veicina graudu augšanu, samazinot dzelzs serdes mikrocietību līdz HV 90–110, vienlaikus optimizējot magnētiskās plūsmas pārraidi.
Kāds ir standarta parauga sagatavošanas laiks un kvalitātes izsekojamība pielāgotai releja dzelzs serdeņa izstrādei?
Prototipu paraugi ar pilnu izmēru pārbaudes ziņojumiem un materiālu pārbaudes sertifikātiem tiek piegādāti 10 līdz 15 darba dienu laikā, ko nodrošina pilnīga IATF 16949 partijas izsekojamība.
sazinieties ar mums
Tūlītējai iegādeiDT4C dzelzs kodols fiksācijas relejam, nosūtiet zīmējumu, materiāla pakāpi, magnētiskās prasības un ikgadējo apjomu inženiertehniskajai pārskatīšanai, paraugu plānošanai un ražošanas piedāvājumam.