Metālu savienošanas jomā cietlodēšana ir galvenais process precīzi vadītspējīgu komponentu izgatavošanai. Jau ilgu laiku metāla detaļu ražošanā plaši tiek izmantota tradicionālā liesmu lodēšana, pateicoties tā vienkāršajam aprīkojumam un zemajām sākotnējām investīcijām. Tomēr, tā kā precīzās elektriskās ražošanas nozare paaugstina apstrādes efektivitātes, savienojumu stabilitātes, ražošanas drošības un vides atbilstības standartus, liesmu cietlodēšanai raksturīgie procesa ierobežojumi ir kļuvuši arvien skaidrāki. Augstas-precizitātes sildīšanas metode augstfrekvences-indukcijas lodēšana kļūst par vēlamo risinājumu elektrisko kontaktlodētu štancēšanas komponentu ražošanai.
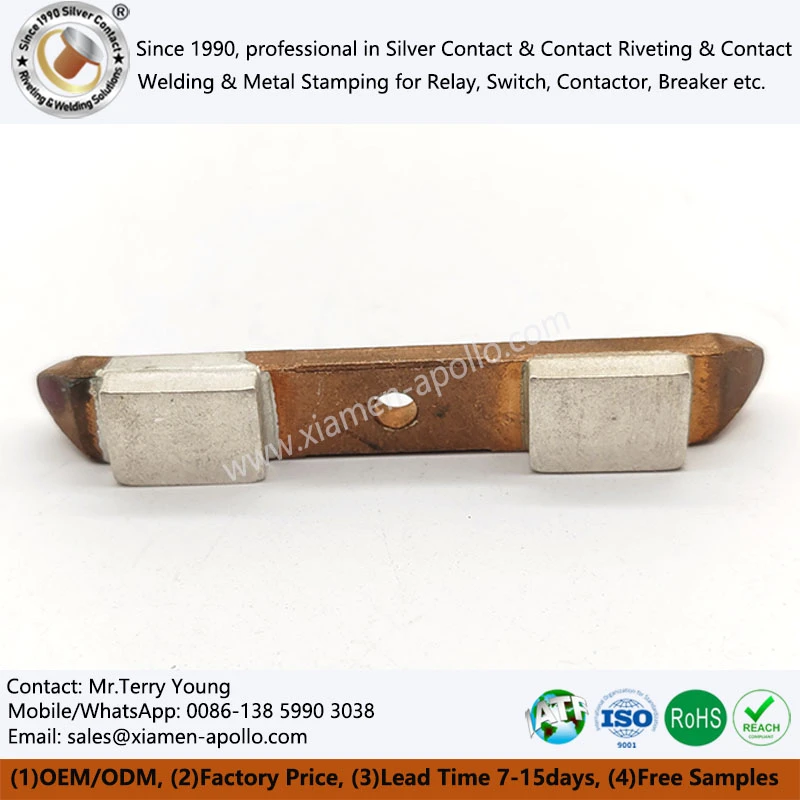
Inovācijas apkures principiem no sudraba līdz vara cietlodēšanai: no ārējās apkures līdz iekšējai siltuma ražošanai
Galvenā atšķirība starp diviem cietlodēšanas procesiem ir siltuma ģenerēšanas veidā.
Tradicionālā cietlodēšana ar liesmu balstās uz uzliesmojošu gāzu, -piemēram, acetilēna vai propāna- sadegšanu, lai radītu atklātu liesmu, kas sasilda apstrādājamo priekšmetu no ārpuses; pēc tam siltums tiek pārnests no virsmas uz iekšpusi vadīšanas ceļā. Šo sildīšanas procesu ir grūti kontrolēt, un tas bieži izraisa tādas problēmas kā lokāla pārkaršana un nevienmērīga sildīšana. Scenārijās, kas ietver cietlodēšanu no sudraba līdz vara, pārmērīga siltuma padeve var viegli sabojāt sudraba kontakta materiālu.
Augstas-indukcijas lodēšana darbojas pēc elektromagnētiskās indukcijas principa: augstas-frekvences maiņstrāva plūst caur pielāgotu-izstrādātu indukcijas spoli, radot mainīgu magnētisko lauku. Kad metāla sagatave tiek novietota šajā laukā, materiāla iekšpusē ātri rodas virpuļstrāvas; apvienojumā ar histerēzes efektu, tas liek sagatavei radīt savu siltumu. Siltums tiek koncentrēts norādītajā cietlodēšanas zonā, un karstuma -ietekmētā zona tiek stingri kontrolēta, tāpēc šī metode ir ideāli piemērota precīzas savienošanas procesiem-, piemēram, elektrisko kontaktu cietlodēšanai-, kas ir jutīgi pret termiskiem bojājumiem.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Procesa metrikas salīdzinājums: augstas{0}}frekvences indukcijas cietlodēšanas veiktspējas priekšrocības
Apkures principu atšķirības rada ievērojamas atšķirības gatavā produkta kvalitātē, ražošanas efektivitātē, drošībā un enerģijas patēriņā.
| Raksturlielumi | Augstas-frekvences indukcijas cietlodēšana | Tradicionālā lodēšana ar liesmu |
|---|---|---|
| Sildīšanas ātrums | Strauja temperatūras paaugstināšanās; Lodēšanas temperatūra tiek sasniegta dažu sekunžu laikā. Siltums koncentrējas locītavu zonās. | Lēna sildīšana; ilgi priekšsildīšanas cikli. Siltums plaši izkliedējas apkārtējās teritorijās. |
| Temperatūras kontrole | Regulējama reāllaika{0}}jauda. Stabila temperatūras precizitāte un atkārtojamība visās partijās. | Paļaujas uz operatora spriedumu. Lielas temperatūras svārstības ar lielu aukstu šuvju vai pārmērīgas-lodēšanas risku. |
| Locītavu kvalitāte | Vienota lodēta šuve. Zema oksidēšanās un sagataves deformācija. Stabila savienojumu mehāniskā un elektriskā veiktspēja. | Nekonsekventa šuvju veidošanās. Spēcīga oksidēšanās un liela sagataves deformācija. Augstāks noraidīšanas līmenis. |
| Automatizācijas saderība | Viegla integrācija nepārtrauktās automatizētās ražošanas līnijās. | Spēcīga atkarība no roku darba. Grūti stabilizēt automatizētu ražošanu. |
Precīzijas kontaktu ražošanas izmēģinājumos indukcijas lodēšana aizstāj lodēšanu ar liesmu, lai palielinātu ražošanas jaudu un uzlabotu lodētā savienojuma caurlaides ātrumu. Elektriskās kontaktu pretestības cietlodēšanas testēšanā precīza termiskā kontrole stabilizē savienojuma kontaktu pretestību un ilgstoši{1}}nodrošina elektrisko veiktspēju. Augstfrekvences indukcijas lodēšana darbojas ar automatizētiem instrumentiem lodētu mezglu sērijveida ražošanai un nodrošina konsekventu savienojumu veiktspēju visās partijās.
Ražošanas drošības salīdzinājums
Atklāta liesma ir galvenais drošības apdraudējums tradicionālajā cietlodēšanā ar liesmu. Uzliesmojošu gāzu uzglabāšanas un transportēšanas laikā, kā arī veicot darbības uz vietas, pastāv ugunsgrēka un sprādziena risks; atklāta liesma rada arī personāla apdegumu risku.
Augstfrekvences -indukcijas lodēšana neietver atklātas liesmas, tādējādi novēršot drošības riskus, kas saistīti ar gāzes sadegšanu tās avotā. Sildīšana ir ļoti lokalizēta, ierobežojot temperatūras paaugstināšanos pārējā sagatavē un samazinot apdeguma risku, padarot to ideāli piemērotu nepārtrauktai, liela apjoma cietlodēšanas elektrisko kontaktu ražošanai.
Enerģijas patēriņa un ražošanas vide
Indukcijas apkure nodrošina enerģijas pārveidošanas efektivitāti par vairāk nekā 90%, enerģija tiek piegādāta pēc pieprasījuma un ārkārtīgi zems enerģijas patēriņš gaidstāves režīmā. Turpretim cietlodēšana ar liesmu rada ievērojamus siltuma zudumus apkārtējai videi, izraisot ievērojamus enerģijas izšķiešanu.
Degšanas procesā{0}}balstītie procesi rada oglekļa monoksīdu, slāpekļa oksīdus un dūmus, piesārņojot darbnīcas vidi un apdraudot darbinieku veselību. Turpretim indukcijas lodēšana neietver sadegšanu un nerada ne izgarojumus, ne kaitīgas izplūdes gāzes; tas atbilst zaļās ražošanas standartiem un ir ideāli piemērots ilgtermiņa-nepārtrauktas ražošanas scenārijiem, piemēram, sudraba kontaktu savienošanas montāžai.
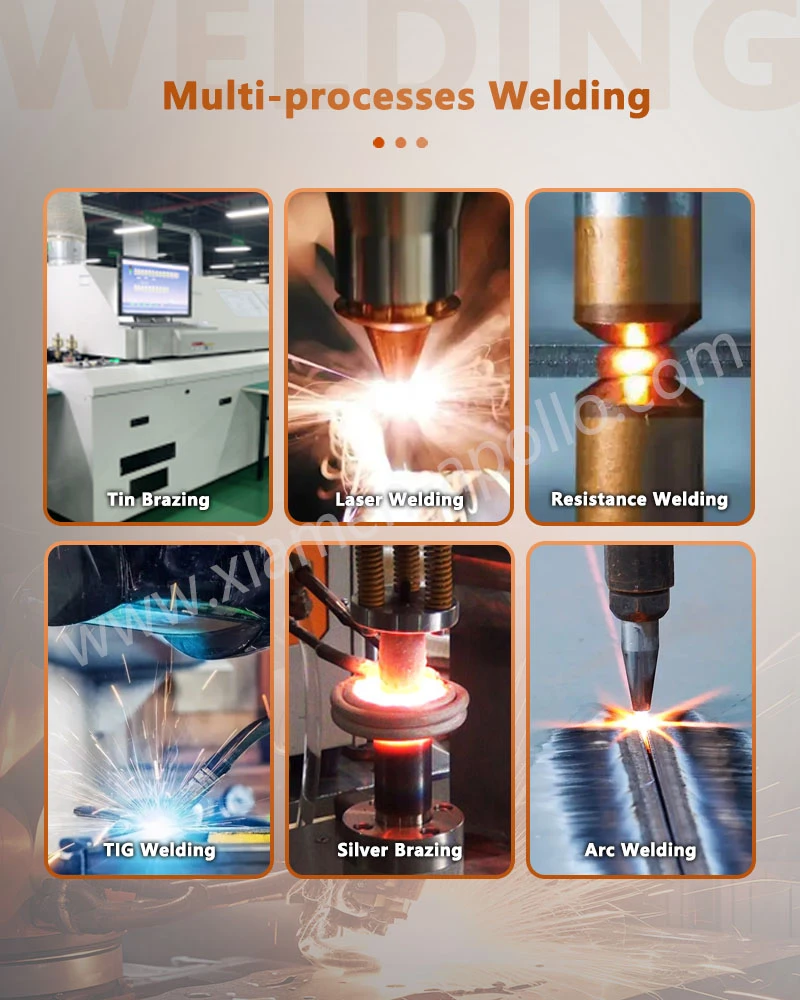
Cietlodēšanas kontaktu savienošanas primārie pielietojuma scenāriji
Stabili un uzticami lodēti savienojumi ir elektrisko komponentu drošas darbības pamats. Augstfrekvences indukcijas cietlodēšana tiek plaši izmantota dažādu elektrisko komponentu ražošanā:
- Zemsprieguma{0}}elektriskās iekārtas:Moulded Case Circuit Breakers (MCCB) kontaktu bloku lodēšana, nodrošinot elektrovadītspējas stabilitāti un mehānisko izturību pārslēgšanas darbību laikā.
- Karbīda un instrumentu rūpniecība:Lodējiet zāģa asmeņus, urbju uzgaļus un virpas instrumentu uzgaļus, lai panāktu spēcīgu saķeri starp dažādiem materiāliem.
- Automobiļu sastāvdaļas:Bremžu daļu, cauruļu veidgabalu un transmisijas komponentu lodēšana, lai uzlabotu izturību.
- Saldēšanas un sadzīves tehnika:Kompresora cauruļvadu lodēšana, lai nodrošinātu hermētiskus{0}}savienojumus.
- Aviācijas un kosmosa precizitātes sastāvdaļas:Kritisko daļu, piemēram, sensoru un hidraulisko līniju savienošana, lai atbilstu stingrām uzticamības prasībām.
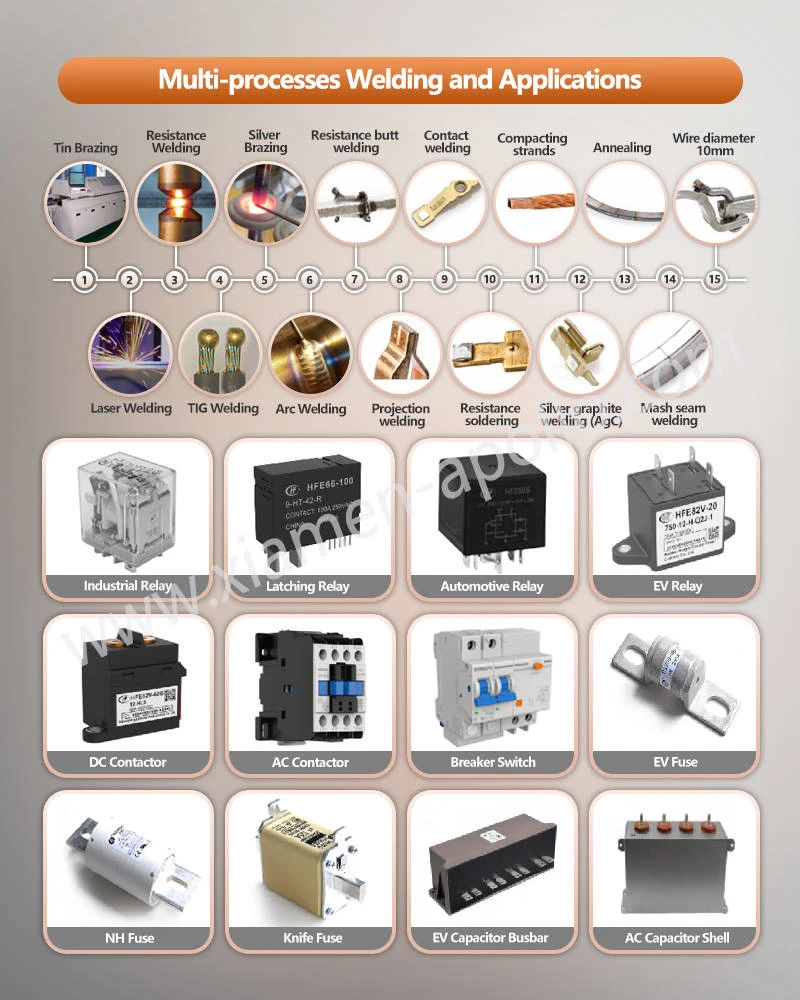
Sudraba cietlodēšanas līdz vara procesa jauninājumu kopsavilkums
Augstfrekvences -indukcijas cietlodēšana piedāvā skaidras priekšrocības apstrādes precizitātes, produkta konsekvences, darba vietas drošības un energoefektivitātes ziņā. Ražojot vadošus mezglus, kuros izmantoti dažādi metāli,-piemēram, cietlodētu sudraba kontaktu vara mezglu-, tas efektīvi novērš termisko bojājumu defektus, kas bieži saistīti ar cietlodēšanu ar liesmu.
Tā kā prasības attiecībā uz kontaktu vadītspēju un elektrisko izstrādājumu kalpošanas laiku turpina pieaugt, tradicionālās cietlodēšanas ar liesmu raksturīgie ierobežojumi arvien vairāk ierobežos veiktspējas uzlabojumus. Augstas-frekvences indukcijas lodēšana palīdz stabilizēt izstrādājuma kvalitāti un samazināt bojāto detaļu radīto atkritumu daudzumu; piedāvājot izcilu ilgtermiņa atdevi-salīdzinot ar tradicionālajām metodēm, tas ir dzīvotspējīgs ceļš uz ražošanas procesa uzlabošanu, lai nodrošinātu precizitātiElektrisko kontaktu lodēti štancēšanas komponenti.
sazinieties ar mums