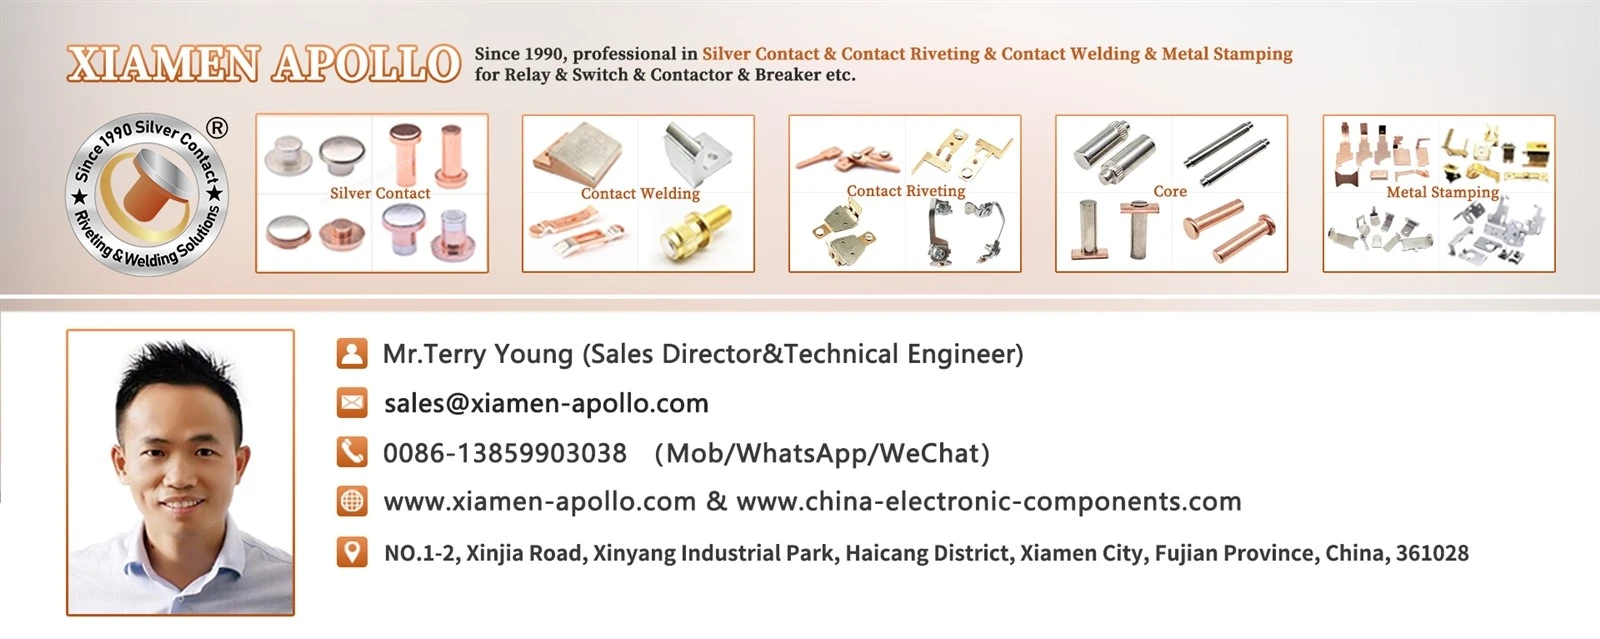
EV releja magnētiskā armatūra pārvērš magnētisko spēku mehāniskā kustībā, tāpēc tā ģeometrija, atlikušais spriegums, virsmas stāvoklis un magnētiskā reakcija tieši ietekmē kontakta gājienu, atbrīvošanas uzvedību, gaisa spraugu un pārslēgšanas konsekvenci. Lietojot dzinēja-nodalījumu, praktiska štancēšanas vadības stratēģija var mērķēt uz izmēru pielaidēm aptuveni ±0,03 mm attiecībā uz funkcionālajām iezīmēm, kontrolētu urbuma augstumu un stabilu līdzenumu pēc formēšanas, un galīgās vērtības nosaka releja rasējums un magnētiskā ķēde.
Armatūra nav vienkārši apzīmogota tērauda plāksne. Tas ir funkcionāls magnētisks komponents, kura biezums, cauruma pozīcija, polu ģeometrija, lieces leņķis un atlikušais spriegums mijiedarbojas ar spoli, jūgu, atgriešanās atsperi un kontakta mehānismu.
Armatūras biezums un ±0,03 mm štancēšanas ģeometrija
Automobiļu releju armatūras štancēšanas daļām materiāla biezumu parasti izvēlas kopā ar magnētisko ķēdi, nevis atsevišķi.
Tipiski inženiertehniskie kontroles elementi ietver:
| Armatūras iezīme | Tipisks inženierijas kontroles mērķis | Primārais risks |
|---|---|---|
| Materiāla biezums | ±0,03–0,05 mm | Magnētiskā spēka izmaiņas |
| Cauruma pozīcija | ±0,03 mm | Montāžas nobīde |
| Ārējais profils | ±0,03–0,05 mm | Polu izlīdzināšana |
| Liekuma leņķis | ±0,5 grādi, kur piemērojams | Gaisa spraugas variācijas |
| Funkcionāls plakanums | Zīmējums, bieži vien mazāks par 0,05 mm vai vienāds ar to | Armatūras slīpums |
| Burru augstums | Konkrēts process, ko kontrolē zīmējums | Spoles/jūga traucējumi |
| Virsmas stāvoklis | Nav plaisu vai atslāņošanās | Nogurums un korozija |
Šīs vērtības ir inženierijas atsauces diapazoni, nevis universālās releja specifikācijas. Ražošanas kontroles ierobežojums jānosaka, pamatojoties uz klienta CAD zīmējumu, GD&T shēmu, magnētiskās ķēdes aprēķinu un validācijas datiem.
Magnētiskās ķēdes ģeometrija 0,01–0,05 mm mērogā
Armatūra un jūgs veido magnētisku ceļu. Nelielas ģeometriskas izmaiņas pola saskarnē var mainīt efektīvo gaisa spraugu un līdz ar to pieejamo elektromagnētisko spēku, lai pārvarētu atsperes slodzi un mehānisko berzi.
Šī iemesla dēļ pārbaudē jākoncentrējas uz funkcionāliem izmēriem, nevis tikai uz kopējo garumu un platumu.
Tipiski kontrolpunkti ietver:
- Pola-sejas paralēlums zīmēšanas-noteiktās robežās.
- Pagrieziena{0}}cauruma pozīcija tiek kontrolēta līdz aptuveni ±0,03 mm, kur norādīts.
- Armatūras-uz-jūga savienojuma ģeometrija, ko pārbauda CMM vai speciālie mērinstrumenti.
- Veidotās sekcijas pārbaudītas, vai pēc štancēšanas nav atsperes.
- Plakanums mērīts pēc stresa relaksācijas, nevis tūlīt pēc trāpījuma.
Lejupielādējiet kontaktu materiāla specifikācijas lapu
Dzinējs-Nodalījuma temperatūra un vibrācijas: materiāla izvēle pie 150 grādu -Klases nosacījumi
Automobiļu releja enkuram var būt atkārtota temperatūras maiņa, dzinēja vibrācija, triecienslodze un magnētiska iedarbināšana. Tāpēc štancēšanas materiālam jāsaglabā izmēru stabilitāte, vienlaikus nodrošinot releja ķēdei nepieciešamās magnētiskās īpašības.
Magnētiskajiem enkuriem var izvēlēties zema-oglekļa magnētisko tēraudu un citas noteiktas feromagnētiskās kategorijas, ņemot vērā piesātinājuma īpašības, koercivitāti, caurlaidību, mehānisko izturību, aizsardzību pret koroziju un formēšanas prasībām.
Materiālu izvēlei nevajadzētu paļauties tikai uz stiepes izturību.
| Materiālā īpašība | Inženiertehniskie apsvērumi | Ietekme uz releja armatūru |
|---|---|---|
| Oglekļa saturs | Zemāki līmeņi parasti atbalsta magnētisko reakciju | Ietekmē koercivitāti un caurlaidību |
| Ražas spēks | Jāatbalsta formēšanas un apkalpošanas slodzes | Kontrolē paliekošās deformācijas |
| Cietība | Jāpaliek saderīgam ar štancēšanu | Ietekmē die nodilumu un atsperu |
| Magnētiskā caurlaidība | Jāatbilst magnētiskajai ķēdei | Ietekmē pievilkšanas spēku |
| Piespiešana | Mīkstai magnētiskai darbībai parasti dod priekšroku zemākām vērtībām | Ietekmē atlikušo magnētismu |
| Loksnes biezums | Kontrolē ienākošā materiāla specifikācijas | Tieši ietekmē magnētisko ceļu |
| Virsmas pārklājums | To nosaka korozijas un elektriskās/mehāniskās prasības | Ietekmē montāžu un koroziju |
Sērijveida automobiļu releja kodolam ienākošā materiāla pārbaudei ir jāsaista spoles numurs, materiāla pakāpe, biezums, mehāniskie dati un magnētisko -īpašību prasības ar gatavo partiju.
Zīmogošanas spriegums un 0,05 mm plakanuma kontrole
Aukstā štancēšana rada plastisko deformāciju un atlikušo spriegumu. Armatūrā nekontrolēts atlikušais spriegums var veicināt deformāciju pēc formēšanas, uzglabāšanas, siltuma iedarbības vai montāžas.
Noderīga kontroles secība ir:
- Ienākošo lapu pārbaude.
- Progresīvā{0}}štancēšana.
- Notiek-dimensiju paraugu ņemšana.
- Līdzenuma un profila pārbaude.
- Atstarpju noņemšana vai kontrolēta malu apstrāde, ja norādīts.
- Tīrīšana.
- Virsmas apstrāde, ja nepieciešams.
- Galīgā izmēru un funkcionālā pārbaude.
Ja magnētiskās īpašības ir jutīgas pret veidojošo spriegumu, var novērtēt noteiktu spriedzes{0}}reljefu vai atlaidināšanas procesu. Procesa temperatūrai un atmosfērai jābūt pārbaudītai attiecībā pret izvēlēto tērauda marku; vispārējās atkausēšanas temperatūras nedrīkst pārnest starp materiāliem bez metalurģiskās validācijas.
Progresīvā štancēšana: ±0,03 mm atkārtojamība liela apjoma ražošanā
Progresīvo štancēšanu parasti izmanto, ja automobiļu releja armatūrai ir nepieciešamas atkārtotas caurduršanas, nospiešanas, formēšanas, kalšanas vai liekšanas darbības ražošanas apjomā.
Inženiertehniskais izaicinājums nav vienkārši sasniegt ±0,03 mm ar pirmajiem ražošanas gabaliem. Materiālam ir jāsaglabā izmēru stabilitāte ilgos ražošanas posmos, mainoties perforatoru nodilumam, presformas klīrensam, sloksnes padevei, materiāla izmaiņām un presēšanas apstākļiem.
Klīrenss un 0,01 mm nodiluma uzraudzība
Attālums no caurumošanas-līdz-izsitumiem ietekmē griezuma kvalitāti, urbuma augstumu, malas apgāšanos, instrumenta kalpošanas laiku un izmēru atkārtojamību.
Plāniem tērauda releju komponentiem klīrenss jāaprēķina pēc materiāla kvalitātes un biezuma, nevis jākopē no citas daļas.
| Procesa mainīgais | Kontrolējams parametrs | Tipiska pārbaudes reakcija |
|---|---|---|
| Sloksnes biezums | Ienākošā materiāla tolerance | Mikrometra mērīšana |
| Atbrīvojums | Materiālam specifisks | Instrumenta iestatīšanas ieraksts |
| Padeves piķis | Zīmējuma/instrumentu vērtība | Automātiska vai mērierīces pārbaude |
| Pilotu izlīdzināšana | Konkrēts instruments | Uzstādīšanas pārbaude |
| Punču nodilums | Atkarīgs no procesa | Plānotā pārbaude |
| Burru augstums | Zīmējums noteikts | Optiskais vai taustes mērījums |
| Veidošanas augstums | Zīmējums noteikts | Augstuma mērītājs/CMM |
| Cauruma diametrs | ±0,02–0,03 mm, kur norādīts | Tapas mērītājs/CMM |
Progresīvā prese ir jāprojektē arī atbilstoši deformācijas secībai. Ja urbums tiek izmantots kā atrašanās vietas noteikšanas atskaites punkts vēlākai lieces darbībai, tā pozicionēšanas precizitāte kļūst par procesa{1}}vadības mainīgo, nevis izolētu izmēru prasību.
In-formēšana un atsperes kontrole pie ±0,5 grādiem
Armatūrai, kurā ir izciļņi, līkumi, āķi vai nobīdes daļas, nepieciešama atsperes kompensācija.
Galīgo leņķi nosaka:
- Materiāla tecēšanas robeža.
- Loksnes biezums.
- Liekuma rādiuss.
- Graudu virziens.
- Veidošanas dziļums.
- Preses ģeometrija.
- Darba{0}}rūdīšanas uzvedība.
Šī iemesla dēļ instrumenta projektā būtu jānosaka kompensācija no izmērītajiem ražošanas datiem, nevis tikai teorētiskiem līkumu aprēķiniem.
Ja armatūra iedarbojas ar kontakta nesēju vai atgriešanās atsperi, pat 0,5 grādu leņķa novirze var mainīt mehāniskās attiecības starp sastāvdaļām. Tāpēc funkcionālie izmēri ir jākontrolē stingrāk nekā ne-funkcionālie kosmētikas izmēri.
Konsultējieties ar mūsu elektroinženieriem jau šodien
Armatūras un jūga pielaides kaudzes{0}}Uz augšu: ±0,03 mm funkcionālais izlīdzinājums
Releja magnētisko veiktspēju nosaka visa magnētiskā ķēde. Armatūru nevar kvalificēt neatkarīgi no jūga, spoles, pola ģeometrijas, atsperes slodzes un mehāniskā gājiena.
Noderīgā pielaides{0}}steka pārskatā ir jāpārbauda:
Armatūras profils → pagrieziena pozīcija → armatūras leņķis → jūga stāvoklis → magnētiskā gaisa sprauga → atsperes slodze → kontakta gājiens.
Ja katrs komponents atsevišķi paliek "pielaides robežās", bet uzkrātais steks-uz augšu novirza magnētisko spraugu ārpus tā funkcionālā diapazona, relejs var parādīt nekonsekventu uztveršanas vai atbrīvošanas darbību.
Automobiļu releja armatūra pret jūgu: funkcionālā atšķirība 0,03 mm skalā
| Komponents | Primārā funkcija | Galvenās bažas par izmēriem | Tipisks pārbaudes fokuss |
|---|---|---|---|
| Armatūra | Pārvērš magnētisko pievilcību kustībā | Pivot/pole attiecības | CMM, mērinstrumenti |
| Jogs | Pabeidz magnētisko ķēdi | Stabs un montāžas ģeometrija | CMM, profila mērītājs |
| Kodols | Vada magnētisko plūsmu | Spoles/dzīslas koncentriskums | Mērītājs/CMM |
| Atgriešanās pavasaris | Kontrolē atbrīvošanas spēku | Slodze un uzstādīšanas augstums | Spēka pārbaudītājs |
| Sazinieties ar operatoru | Pārnes armatūras kustību | Ceļojums un pozīcija | Funkcionālais mērītājs |
Armatūrai parasti ir visaugstākā ģeometriskās un funkcionālās jutības kombinācija, jo tā pārvietojas attiecībā pret magnētisko ķēdi, vienlaikus pārraidot mehānisko pārvietojumu.
Vibrācijas kontrole 10–200 Hz testa joslās
Automobiļu validācijas programmas var norādīt vibrācijas profilus, kas būtiski atšķiras atkarībā no transportlīdzekļa platformas, releja pozīcijas un klienta standarta. Tāpēc vispārēju "automobiļu vibrācijas novērtējumu" nevajadzētu piešķirt apzīmogotai armatūrai bez faktiskā testa profila.
Inženiertehniskā validācija var ietvert:
- Sinusa vibrācija.
- Nejaušas vibrācijas.
- Mehāniskais trieciens.
- Temperatūras riteņbraukšana.
- Augstas{0}}temperatūras iedarbība.
- Funkcionāla pārslēgšana vides testēšanas laikā.
Attiecīgā releju{0}}līmeņa izturības un uzticamības sistēma ir jāizveido saskaņā ar piemērojamo klienta specifikāciju un releju standartu. IEC 61810-2:2017 nodrošina nosacījumus releja izturības un uzticamības raksturlielumu novērtēšanai, savukārt lietojumprogrammām specifiskās automobiļu prasības var pievienot atsevišķus vides un mehāniskos testus.
IATF 16949 izsekojamība: materiāla partija līdz galīgajai armatūras partijai
IATF 16949 releja komponentu piegādātājam ir jākontrolē vairāk nekā galīgā izmēra pārbaude. Automobiļu ražošanai nepieciešama dokumentēta procesa kontrole, identifikācija, izsekojamība, iestatīšanas pārbaude, profilaktiskā apkope un problēmu risināšanas procedūras.
IATF{0}}atzītās automobiļu KVS prasības apakšlīmeņa piegādātājiem kā atbilstošas prasības īpaši nosaka kontroles plānus, iestatīšanas verifikāciju, profilaktisko apkopi, identifikāciju un izsekojamību, kā arī procesa kontroli.
Praktisku izsekojamības ķēdi releja armatūras štancēšanai var strukturēt šādi:
Tērauda rūpnīcas partija → ienākošā pārbaude → griešanas/spoles identifikācija → štancēšanas partija → progresīva-formas iestatīšana →-procesa pārbaude → galīgā pārbaude → iepakojuma etiķete → sūtījuma partija.
Kontroles plāna dati 100% / paraugu ņemšanas pārbaudes līmeņi
Pārbaužu biežumam jāatbilst raksturlieluma riskam un klienta kontroles plānam.
| Raksturīgs | Ieteicamā kontroles metode | Tipisks rekords |
|---|---|---|
| Materiāla pakāpe | Sertifikāts + ienākošā verifikācija | Materiālu atskaite |
| Loksnes biezums | Mikrometrs | Ienākošā pārbaude |
| Cauruma pozīcija | CMM/gabarīts | Izmēru ziņojums |
| Profils | Optiskais/CMM | Pirmais raksts + periodika |
| Burru augstums | Mikroskops/optiskais | Procesa pārbaude |
| Plakanums | Virsmas plāksne/CMM | Galīgā pārbaude |
| Veidošanas leņķis | Īpašs mērītājs/CMM | Procesa pārbaude |
| Virsmas stāvoklis | Vizuāli/optiski | 100% vai paraugu ņemšana |
| Partijas identifikācija | Svītrkods/partijas kods | Izsekojamības ieraksts |
Precīzs paraugu ņemšanas biežums jānosaka saskaņā ar apstiprināto kontroles plānu, klienta prasībām, procesa iespējām un raksturīgo klasifikāciju.
PPAP un 8D atbilde uz ±0,03 mm neatbilstību
Automobiļu programmām izmēru novirzes ir jāsaista ar dokumentētu problēmu{0}}risināšanas procesu.
Noderīgai 8D izmeklēšanai armatūras novirzei jāpārbauda:
- Die nodilums.
- Izsitiet-, lai-attīrītu.
- Sloksnes padeves precizitāte.
- Materiāla biezuma izmaiņas.
- Preses tonnāža un gājiena stāvoklis.
- Pamācība-ziņas līdzināšanai.
- Instrumentu piesārņojums.
- Mērīšanas{0}}sistēmas variants.
- Iepriekš apstiprinātie iestatīšanas parametri.
IATF pašreizējās automobiļu prasības nosaka arī piegādātāju KVS izstrādi, uz risku{0}} balstītas kontroles, identifikāciju un izsekojamību, kā arī strukturētu problēmu risināšanu kā daļu no automobiļu kvalitātes sistēmas.
BUJ: Automobiļu releju armatūras sagāde un kvalitātes kontrole
Kāds ir standarta izpildes laiks pielāgotiem automobiļu releja kodola paraugiem?
Ātrās prototipēšanas paraugi, izmantojot stiepļu EDM un mīkstus instrumentus, tiek piegādāti 10–15 darbadienu laikā, savukārt masveida ražošanas progresīvās presformas paraugi prasa 10–15 dienas.
Kā nodrošināt, lai kritiskā stāvoklī nebūtu urbumuApzīmogota armatūras plāksne augstsprieguma{0}}EV relejam?
Mēs izmantojam karbīda progresīvās formas ar automatizētu klīrensa vadību un uzturam stingrus urbuma augstuma sliekšņus, kas ir mazāki vai vienādi ar 0,02 mm, ko pārbauda ar optiskiem komparatoriem.
Kāds ir minimālais pasūtījuma daudzums (MOQ) individuāli izstrādātiem releju jūgiem?
Standarta MOQ sākas ar 1000 vienībām pielāgotām progresīvām spiedēm, lai gan kopīgiem inženiertehniskajiem projektiem var vienoties par mazākiem sākotnējiem daudzumiem.
sazinieties ar mums
NosūtietEV releja magnētiskā armatūrarasējums, materiāla pakāpe, gada apjoms un nepieciešamā pielaide tagad, lai veiktu instrumentu un pakāpenisku{0}}štancēšanas iespējamības pārskatīšanu, tostarp izmēru kontroli, materiālu izsekojamību un automobiļu kvalitātes dokumentāciju.